
In sintesi: la ghisa si salda, ma non come l’acciaio. Ghisa grigia e sferoidale si riparano bene a freddo con elettrodi al nichel (ENi-CI o, meglio ancora, ENiFe-CI): corrente bassa, cordoni corti da 2–3 cm, martellatura subito dopo ogni passata e pezzo che non deve mai diventare troppo caldo da toccare. Sui getti grandi e costosi si lavora a caldo, con preriscaldo uniforme a 500–650 °C. Dove serve pochissimo calore c’è la saldobrasatura con ottone. La ghisa bianca, in pratica, non si salda.
Una crepa su un basamento, l’orecchio di fissaggio di una morsa che si è staccato, un collettore di scarico spaccato. Prima o poi un pezzo in ghisa da riparare arriva in officina, e quasi sempre la prima riparazione fallisce per lo stesso motivo: lo si tratta come acciaio dolce. Elettrodo rutile, cordone lungo e bello, e dopo un paio di minuti si sente il “tic” della crepa che si riapre proprio accanto alla saldatura.
La saldatrice non c’entra. È il materiale che ha tanto carbonio, pochissima duttilità e nessuna voglia di allungarsi mentre il cordone si ritira. Per lavorarci bene bisogna prima riconoscerla, poi scegliere il metodo e gli elettrodi giusti; la procedura per chiudere una crepa, passo per passo, è più sotto. Se parti da zero leggi prima la guida generale sulla saldatura e quella sulla saldatura a elettrodo, che sulla ghisa è il processo più usato.
Si può saldare la ghisa?
Sì, nella maggior parte dei casi. Però sotto il nome “ghisa” ci sono materiali che in saldatura si comportano in modo molto diverso, e la prima cosa da capire è quale hai davanti.
| Tipo di ghisa | Sigla (EN 1560) | Dove la trovi | Saldabilità |
|---|---|---|---|
| Grigia lamellare | EN-GJL (es. GJL-250) | Basamenti, bancali, blocchi motore, carter, radiatori, stufe | Discreta: metodo a freddo o saldobrasatura |
| Sferoidale (duttile) | EN-GJS (es. GJS-400-15) | Tubazioni, corpi valvola, staffe, componenti auto e agricoli | Buona, la più tollerante |
| Malleabile a cuore bianco | EN-GJMW | Raccorderia, piccoli pezzi di serraggio | Buona sui pezzi sottili |
| Malleabile a cuore nero | EN-GJMB | Raccordi, leve, pezzi di macchine agricole | Delicata: il calore la rende fragile vicino al cordone |
| Bianca | — | Parti antiusura, corazze, sfere da mulino | Praticamente non saldabile |
La grigia è quella che capita più spesso ed è anche la più capricciosa tra quelle saldabili. La grafite, che al suo interno si trova sotto forma di lamelle, la rende fragile, e ogni lamella è un piccolo innesco per una cricca. Nella sferoidale la grafite è raccolta in noduli tondi: il materiale si deforma un po’ prima di rompersi e sopporta molto meglio il ritiro del cordone. Sulle vecchie macchine trovi ancora le sigle DIN: GG per la grigia, GGG per la sferoidale.
Come capire se il pezzo è davvero in ghisa
Sembra banale, ma una buona parte delle riparazioni andate storte nasce qui: un getto in acciaio scambiato per ghisa, o il contrario. Bastano tre controlli.
- Marcatura di fusione. Molti getti portano la sigla del materiale in rilievo, vicino al numero del modello. Se non c’è, guarda il disegno o il catalogo ricambi della macchina.
- Prova della scintilla. Appoggia il pezzo alla mola in un punto nascosto. La ghisa grigia dà scintille corte, rosso scuro, con pochissime ramificazioni. L’acciaio da carpenteria dà fasci lunghi, chiari, che si aprono in “stelline”.
- Truciolo e frattura. Una punta da trapano sulla ghisa grigia tira fuori polvere scura e granulosa, non un ricciolo. La frattura di una scheggia è grigia e opaca.
Tra grigia e sferoidale l’indizio migliore è l’uso del pezzo: dove servono resistenza agli urti e un minimo di deformabilità (raccordi, staffe, bracci) è facile che sia sferoidale. Se il pezzo vale molto, un’analisi metallografica in laboratorio toglie ogni dubbio e costa meno di una riparazione sbagliata.
Perché la ghisa si crepa quando la saldi
La ghisa contiene tra il 2 e il 4% di carbonio, contro lo 0,1–0,3% di un acciaio da carpenteria. Quando la zona vicino al cordone si scalda oltre i 750–800 °C e poi si raffredda in fretta, quel carbonio forma strutture durissime e fragili: carburi e martensite. Nello stesso momento il cordone si ritira e tira i lembi verso di sé. Un acciaio cede un poco e assorbe lo sforzo, la ghisa invece si spacca.
Tutte le tecniche che vedrai in questa guida rispondono a questo meccanismo, in tre modi diversi:
- dare poco calore e solo dove serve, così la zona dura resta sottilissima (metodo a freddo);
- scaldare tutto il pezzo, così si raffredda piano e in modo uniforme (metodo a caldo);
- usare un apporto morbido come il nichel, che si deforma al posto della ghisa, e martellare il cordone per scaricare il ritiro.
Saldatura della ghisa a freddo, a caldo o saldobrasatura
| A freddo | A caldo | Saldobrasatura | |
|---|---|---|---|
| Temperatura del pezzo | Sotto i 50–60 °C tra una passata e l’altra | Preriscaldo uniforme a 500–650 °C | Giunto al rosso (circa 900 °C), la ghisa non fonde |
| Processo | Elettrodo (MMA), a volte TIG | Elettrodo o cannello ossiacetilenico | Cannello ossiacetilenico, oppure MIG/TIG brazing |
| Materiale d’apporto | Nichel o nichel-ferro | Ghisa o nichel | Ottone o bronzo al silicio con flussante |
| Vantaggi | Niente forno, poche deformazioni, deposito lavorabile | Giunto omogeneo e dello stesso colore | Pochissimo rischio di cricche |
| Limiti | Lento, elettrodi costosi | Serve forno o preriscaldo controllato | Colore giallo, non per pezzi che lavorano sopra i 250 °C circa |
| Uso tipico | Crepe su basamenti, carter, morse, blocchi | Getti grandi da rimettere in servizio, ricostruzioni | Radiatori, staffe, carter, pezzi sottili in ghisa grigia |
Per una riparazione in officina, quasi sempre la scelta giusta è il metodo a freddo con elettrodo al nichel: niente forno, poche deformazioni, e il deposito si lavora con l’utensile. Il metodo a caldo ha senso su getti grossi e costosi o quando bisogna ricostruire parecchio materiale, e di solito lo fa una ditta attrezzata con forno.
Elettrodi per ghisa: quale scegliere
Gli elettrodi per ghisa sono classificati dalla norma EN ISO 1071 e dalla americana AWS A5.15, quella le cui sigle trovi più spesso sulle confezioni. In pratica ne usi quattro.
| Sigla ISO 1071 | Sigla AWS | Nichel | Deposito | Quando usarlo |
|---|---|---|---|---|
| E C Ni-CI | ENi-CI | Oltre l’85% (di solito 95% e più) | Morbido, si lavora con l’utensile | Ghisa grigia, pezzi sottili, prima passata |
| E C NiFe-CI | ENiFe-CI | 45–60% | Più resistente, lavorabile | Sferoidale, spessori grossi, giunti caricati, ghisa con molto fosforo |
| E C NiCu-1 | ENiCu-B | 60–70% più rame | Lavorabile | Riparazioni dove conta il colore; meno diffuso |
| E C St | ESt | Nessuno (base acciaio) | Duro, non lavorabile | Riempimenti grezzi che non vanno lavorati |
Se in scatola vuoi tenerne uno solo, prendi il nichel-ferro (ENiFe-CI): copre bene sia la grigia che la sferoidale e regge meglio i carichi. Il nichel puro costa di più e conviene sui pezzi sottili, sulla prima passata a contatto con la ghisa e quando il deposito deve restare morbidissimo per essere forato o filettato. Gli elettrodi da acciaio, rutili o basici, sulla ghisa lasciano un cordone durissimo e quasi sempre una crepa lungo il bordo. Per il metodo a caldo esistono anche elettrodi con anima in ghisa (E C FeC), che danno un giunto dello stesso colore del pezzo.
Che corrente usare
| Diametro elettrodo | Nichel (ENi-CI) | Nichel-ferro (ENiFe-CI) |
|---|---|---|
| 2,5 mm | 55–80 A | 60–85 A |
| 3,2 mm | 75–105 A | 80–110 A |
| 4,0 mm | 100–135 A | 110–140 A |
Sono valori indicativi in corrente continua con elettrodo al polo positivo; molti elettrodi al nichel funzionano anche in alternata. Conta la scheda del produttore, ma la logica non cambia: stai nella parte bassa dell’intervallo, quel tanto che basta a bagnare bene i lembi. Più ampere vogliono dire più carbonio della ghisa che finisce nel cordone e una zona dura più larga.
Come saldare la ghisa a freddo: procedura passo passo
È il metodo che usi nove volte su dieci. Funziona su crepe, rotture e piccole ricostruzioni, a patto di rispettare i tempi.
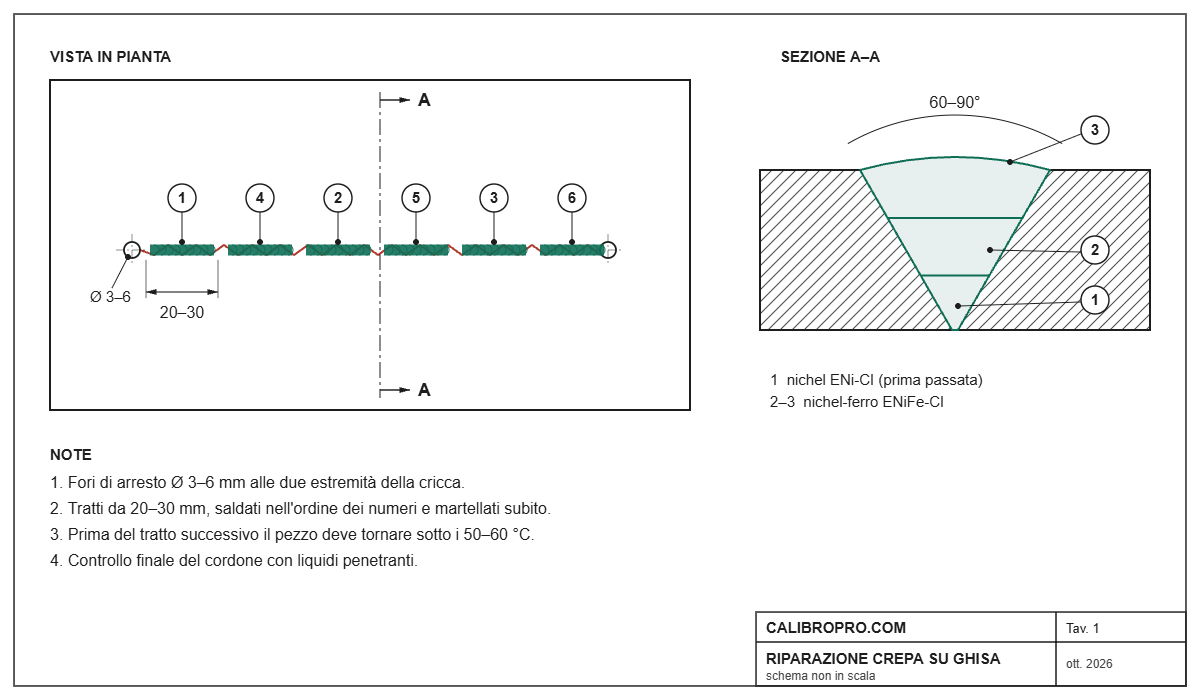
- Sgrassa e “cuoci” via l’olio. La ghisa è porosa e si imbeve d’olio, soprattutto in blocchi motore, carter e riduttori. Sgrassa bene, poi scalda la zona con il cannello finché smette di fumare. L’olio che esce durante la saldatura riempie il cordone di porosità.
- Trova dove finisce la crepa. Con un kit di liquidi penetranti vedi l’estensione reale: spesso la cricca prosegue di uno o due centimetri oltre quello che si vede a occhio.
- Fora le estremità. Un foro da 3–6 mm a ciascun capo della cricca la ferma, così non avanza mentre saldi.
- Apri il cianfrino. Mola a V con apertura di 60–90°, o meglio a U, fino a togliere tutta la crepa. Sopra i 15–20 mm di spessore conviene lavorare a doppia V, un lato per volta. Arrotonda gli spigoli vivi.
- Togli solo il freddo. D’inverno o con il pezzo umido, una scaldata leggera a 50–100 °C aiuta. Non andare oltre: il metodo a freddo funziona proprio perché il pezzo resta quasi freddo.
- Cordoni corti. Tratti di 20–30 mm, arco corto, oscillazione minima (al massimo due volte il diametro dell’elettrodo). Riempi il cratere alla fine di ogni tratto.
- Martella subito. Con un martello a penna tonda, colpi decisi mentre il cordone è ancora caldo. Il metallo si allarga e compensa il ritiro. Sulla prima passata di un pezzo sottile vai più leggero.
- Aspetta e cambia punto. Prima del tratto successivo il pezzo deve tornare a una temperatura che regge la mano. Salta da un punto all’altro della crepa invece di procedere in fila (passo del pellegrino), così il calore non si accumula.
- Raffredda piano. A fine lavoro copri con una coperta ignifuga o sabbia asciutta. Niente acqua, niente aria compressa.
- Controlla. Ripassa i penetranti lungo i bordi del cordone: le microcricche si vedono solo così.
Saldatura a caldo: quando ha senso
Nel metodo a caldo tutto il pezzo viene portato lentamente a 500–650 °C, in forno o sotto una copertura di mattoni refrattari con bruciatori. Si salda in temperatura, spesso con apporto in ghisa, e poi si lascia raffreddare per molte ore nel forno spento. Il risultato è il migliore possibile: giunto omogeneo, stesso colore, nessuna zona dura da lavorare.
Il punto critico è l’uniformità. Scaldare a 600 °C solo la zona della crepa è il modo più sicuro per spaccare il pezzo da un’altra parte. Anche la temperatura va misurata, non stimata dal colore: si usano gessetti termometrici, che fondono a una temperatura nota, oppure un termometro a infrarossi. Sulla ghisa ossidata l’emissività è alta e la lettura a infrarossi è affidabile; lo stesso strumento sull’alluminio lucido sbaglierebbe di parecchio.
Saldobrasatura della ghisa
Con la saldobrasatura la ghisa non fonde. Si scaldano i lembi al rosso, intorno ai 900 °C, e si deposita una lega di ottone o bronzo al silicio che bagna le superfici e riempie il cianfrino. Meno calore e nessuna zona fusa nella ghisa vogliono dire molte meno cricche: per questo è il metodo preferito sulla ghisa grigia sottile.
Si lavora con il cannello ossiacetilenico, fiamma leggermente ossidante, bacchetta in ottone (tipo CuZn40) nuda o rivestita e un flussante a base di borace. Il cianfrino si apre a V di circa 90° e le superfici vanno molate a vivo, perché la grafite in superficie impedisce alla lega di aggrapparsi. Il limite è termico: un giunto in ottone perde resistenza già sopra i 250 °C circa, quindi niente collettori di scarico, piastre di stufe o pezzi esposti alla fiamma. Tutti i dettagli sulle leghe e sui flussanti sono nella guida alla brasatura e saldobrasatura.
TIG e MIG sulla ghisa
Il TIG va bene per piccole riparazioni precise, con bacchette al nichel (ERNi-CI) oppure in saldobrasatura con filo al bronzo-silicio. Il calore è concentrato e si controlla bene, ma il pezzo deve essere pulitissimo: le impurità della ghisa sporcano in un attimo il tungsteno. Il MIG con filo pieno da acciaio è da evitare. Esistono fili animati al nichel-ferro, usati soprattutto in produzione sulla ghisa sferoidale, ma per chi ripara un pezzo ogni tanto l’elettrodo resta la strada più semplice ed economica.
Casi pratici: cosa fare con i pezzi più comuni
Blocco motore o testata crepata
Di solito la crepa nasce dal gelo nel circuito di raffreddamento. Sgrassaggio profondo, penetranti, fori di arresto, poi nichel a freddo con tratti cortissimi. Alla fine serve una prova di tenuta. Sulle testate, che lavorano calde e devono restare perfettamente in piano, spesso conviene la “cucitura a freddo” (metal stitching): una serie di perni filettati sovrapposti lungo la crepa, senza calore. La fanno ditte specializzate.
Collettore di scarico
Lavora a temperature molto alte, quindi la saldobrasatura è esclusa. Si usa nichel-ferro, a freddo, e si accetta che la riparazione possa non essere eterna: i continui cicli di caldo e freddo stressano il giunto.
Morsa, staffe e orecchie di fissaggio
Spesso sono in sferoidale e si saldano bene con nichel-ferro. Se il pezzo è stato rotto da un urto, conviene ricostruire anche un po’ di spessore attorno alla zona per irrobustirla.
Basamenti e bancali di macchine utensili
Le crepe in zone non portanti si chiudono a freddo con nichel-ferro. Le guide di scorrimento invece non si toccano con la saldatura: la deformazione rovinerebbe la geometria. Dopo qualsiasi intervento su un basamento verifica planarità e allineamenti con un comparatore e un piano di riscontro.
Radiatori e stufe
I radiatori in ghisa grigia, che lavorano a 60–80 °C, si riparano bene in saldobrasatura. Le stufe e le piastre a contatto con la fiamma richiedono nichel; se la crepa attraversa una piastra sottile, spesso costa meno sostituirla.
Come controllare la riparazione
Un cordone che a occhio sembra perfetto può nascondere cricche capillari sul bordo. Il controllo minimo è con i liquidi penetranti: si spruzza il rosso, si pulisce dopo qualche minuto e si spruzza lo sviluppatore bianco, che fa riaffiorare ogni fessura. Sui pezzi che contengono acqua, olio o aria serve anche una prova di tenuta in pressione. Per riconoscere porosità, inclusioni e mancanze di fusione trovi una panoramica completa nella guida ai difetti di saldatura.
Gli errori che fanno fallire la riparazione
- Usare elettrodi da acciaio. Cordone duro come vetro e crepa sul bordo nel giro di poco.
- Cordoni lunghi e corrente alta. Troppo calore tutto insieme: il ritiro vince sempre sulla ghisa.
- Non forare le estremità. La cricca riparte dalla punta e “scappa” davanti al cordone.
- Lasciare olio nei pori. Porosità a nido d’ape anche con un elettrodo perfetto.
- Preriscaldare solo una zona. Le tensioni si spostano e il pezzo si rompe altrove.
- Raffreddare con acqua o aria. È la tempra della zona dura, cioè la crepa garantita.
- Saltare il controllo. Una microcricca lasciata lì diventa una rottura alla prima vibrazione.
Cosa ti serve: elettrodi, controllo e attrezzatura
Oltre a una saldatrice a elettrodo inverter che regga bene le correnti basse (le trovi confrontate nella guida alle migliori saldatrici), per lavorare sulla ghisa servono pochi materiali specifici.
Il kit per riparare la ghisa
- Elettrodi nichel-ferro per ghisa (ENiFe-CI): il tuttofare, da 2,5 e 3,2 mm.
- Elettrodi al nichel puro (ENi-CI): per pezzi sottili e prima passata.
- Kit liquidi penetranti: per trovare la fine della crepa e controllare il lavoro.
- Gessetti termometrici: per misurare il preriscaldo senza tirare a indovinare.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Non dimenticare maschera, guanti e una buona aspirazione: i fumi degli elettrodi al nichel non vanno respirati. Trovi tutto nella guida alla sicurezza in saldatura.
Per vedere la tecnica a freddo su un pezzo vero, con i cordoni corti e la martellatura, guarda questa riparazione:
Domande frequenti
Si può saldare la ghisa con un elettrodo normale?
Tecnicamente l’arco si accende, ma un elettrodo da acciaio lascia un cordone durissimo e quasi sempre una crepa lungo il bordo. Per la ghisa servono elettrodi al nichel (ENi-CI) o al nichel-ferro (ENiFe-CI).
Qual è il miglior elettrodo per saldare la ghisa?
Per uso generale il nichel-ferro ENiFe-CI, che va bene su ghisa grigia e sferoidale ed è più resistente. Il nichel puro ENi-CI è preferibile su pezzi sottili e quando il deposito deve essere lavorato facilmente.
Bisogna preriscaldare la ghisa prima di saldarla?
Con il metodo a freddo no, basta togliere il freddo (50–100 °C al massimo). Con il metodo a caldo il preriscaldo è di 500–650 °C su tutto il pezzo. Le vie di mezzo, con una sola zona molto calda, sono quelle che causano più crepe.
Si può saldare la ghisa a filo?
Con filo pieno da acciaio no. Esistono fili animati al nichel-ferro per ghisa, usati soprattutto in produzione; in alternativa si fa saldobrasatura MIG con filo al bronzo-silicio.
Si può saldare la ghisa con l’acciaio?
Sì, è una giunzione eterogenea che si fa con elettrodi al nichel-ferro, imburrando prima il lato in ghisa con una passata e poi riempiendo verso l’acciaio.
La saldatura sulla ghisa è resistente?
Fatta bene, con nichel-ferro, è resistente quanto il pezzo per la maggior parte degli usi. È più debole sui pezzi soggetti a forti cicli termici, come i collettori di scarico.
Come si salda la ghisa sferoidale?
È la più facile da saldare: elettrodi al nichel-ferro, metodo a freddo con cordoni corti oppure preriscaldo moderato sui pezzi spessi. Si comporta molto meglio della grigia sotto il ritiro del cordone.
Conclusioni
Saldare la ghisa non richiede attrezzature speciali, richiede metodo. Identifica il tipo di ghisa, togli olio e crepa fino in fondo, fora le estremità e lavora a freddo con elettrodi al nichel-ferro: corrente bassa, tratti corti, martello e pazienza tra un cordone e l’altro. Dove il calore è il vero nemico passa alla saldobrasatura; sui getti grandi e preziosi affidati a chi ha un forno. E alla fine controlla sempre con i penetranti, perché sulla ghisa la crepa che non vedi è quella che ti fa rifare il lavoro.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.