
In sintesi: se salderai solo acciaio, inox e rame basta una saldatrice TIG DC con innesco HF e, meglio ancora, il pulsato: per lamiere fino a 3–4 mm 160–200 A sono più che sufficienti. Se nel tuo futuro c’è anche l’alluminio serve una AC/DC, e conviene prenderla subito invece di cambiare macchina dopo un anno. Con un contatore da 3 kW si salda tranquillamente fino a circa 140–150 A in DC. Sotto trovi sei modelli scelti per profilo, cosa serve oltre alla macchina e gli errori più comuni all’acquisto.
Trasparenza: In qualità di Affiliato Amazon, CalibroPro riceve un guadagno dagli acquisti idonei. Se acquisti dai link di questa pagina possiamo ricevere una piccola commissione, senza alcun costo aggiuntivo per te.
Chi cerca una saldatrice TIG di solito parte dalla domanda sbagliata: quale marca, quanti ampere, quale costa meno. La domanda giusta è un’altra, ed è molto più semplice: dovrai saldare l’alluminio, sì o no? Da quella risposta dipende metà della scelta. L’altra metà la fanno il contatore di casa, lo spessore dei pezzi e quanto ti interessa avere un’assistenza raggiungibile quando qualcosa si rompe.
Sotto ci sono i criteri tecnici spiegati senza giri di parole, i conti sulla corrente assorbita (quelli che nelle schede prodotto mancano sempre) e sei saldatrici TIG reali, dalle DC economiche per iniziare alle AC/DC per chi lavora l’alluminio. Se il TIG non l’hai mai provato, prima leggi come funziona nella nostra guida alla saldatura TIG: ti servirà per capire cosa stai comprando.
Le scelte in breve
| Se ti serve… | Modello | Perché |
|---|---|---|
| Iniziare in DC con un kit completo | TIGMIG TM 200 HF | Innesco HF, 200 A, torcia e cavi già inclusi |
| DC economica ma con il pulsato | YesWelder TIG-205P | Parte da 5 A, pulsato e presa per il pedale |
| DC da lavoro, marchio italiano | Telwin Infinity TIG 225 DC | Curva di saldatura completa, Easy Pulse, assistenza capillare |
| Alluminio, con assistenza in Italia | TIGMIG TM 185 Digital Alu | AC/DC pulsata, balance regolabile, garanzia gestita in Italia |
| Alluminio con il budget più basso | YesWelder TIG-200P AC/DC | AC/DC pulsata a 200 A, predisposta per il pedale |
| AC/DC con più margine sul ciclo di lavoro | Ipotools Supertig 200DI | 200 A al 35% in AC, garanzia lunga dichiarata |
Come abbiamo scelto
Non abbiamo un laboratorio dove mettere sotto torcia ogni saldatrice in commercio, e non faremo finta di averlo. La selezione si basa sulle schede tecniche dei produttori: corrente minima e massima, ciclo di lavoro dichiarato secondo la norma EN IEC 60974-1, tipo di innesco, regolazioni disponibili. Poi contano la dotazione inclusa, l’assistenza in Italia e quello che serve davvero quando si salda a TIG tutte le settimane. Dove un dato non è dichiarato, lo scriviamo. I prezzi cambiano di continuo, per questo non li riportiamo: trovi quelli aggiornati sui link.
DC o AC/DC: la domanda che decide tutto
Una saldatrice TIG in corrente continua (DC) salda bene acciaio al carbonio, inox, rame, ottone e titanio. Il tungsteno sta sul polo negativo, quasi tutto il calore va nel pezzo e il cordone penetra. È la configurazione più semplice e costa meno.
L’alluminio è un’altra storia. In superficie ha uno strato di ossido che fonde a circa 2.050 °C, mentre il metallo sotto fonde a 660 °C. In DC l’ossido resta lì e il bagno non si forma come dovrebbe. Serve la corrente alternata (AC): nella mezza onda in cui il tungsteno è positivo (EP) l’arco rompe l’ossido, in quella in cui è negativo (EN) scalda e penetra. Le saldatrici AC/DC fanno entrambe le cose e permettono di regolare il rapporto tra le due fasi, il cosiddetto balance, e la frequenza dell’onda.
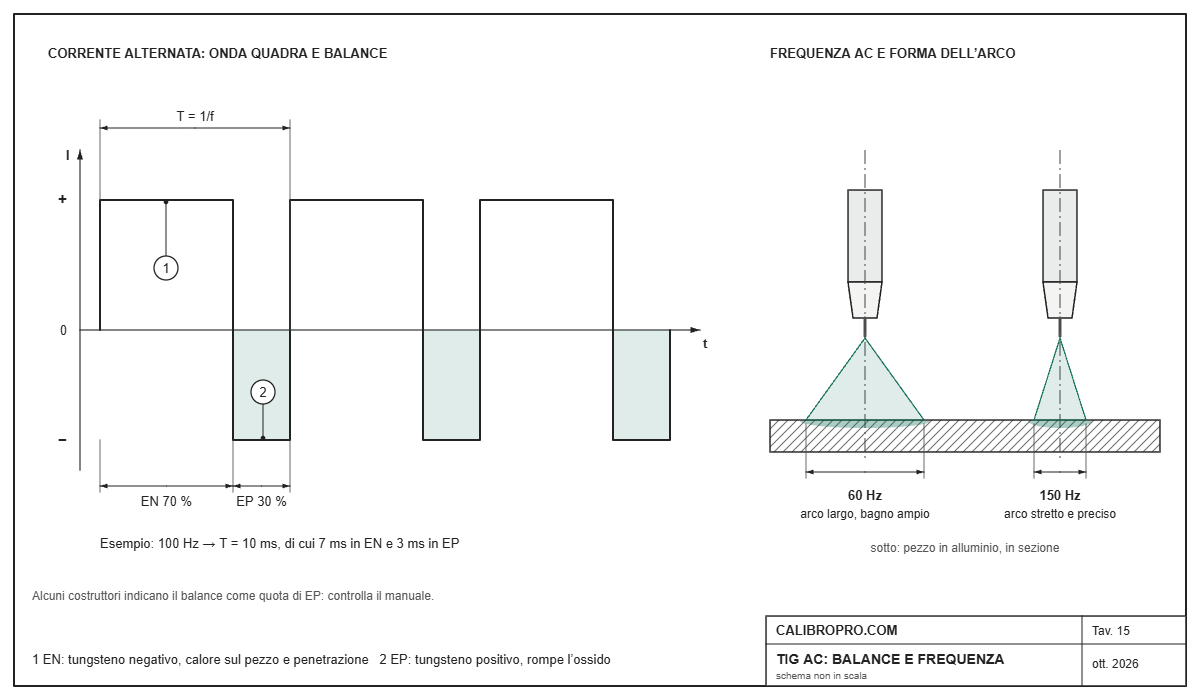
In pratica: con più EN il cordone penetra di più e il tungsteno si consuma meno; con più EP la fascia di pulizia intorno al cordone si allarga, ma la punta si scalda e tende ad arrotondarsi. Per alluminio pulito si parte di solito dal 65–75% di EN. La frequenza lavora sulla forma dell’arco: a 60 Hz è largo e morbido, a 120–150 Hz si stringe e diventa più facile da guidare negli angoli. Le AC/DC economiche spesso hanno la frequenza fissa o un range ridotto; non è un dramma per iniziare, ma è uno dei motivi per cui le macchine di fascia alta costano di più.
La regola che diamo a tutti è questa: se sai già che l’alluminio ti servirà, anche solo ogni tanto, prendi subito una AC/DC. Comprare una DC e poi rivenderla dopo un anno costa di più che partire con la macchina giusta. Se invece saldi telai, ringhiere in inox, tubi e lamiere d’acciaio, la DC basta e avanza, e con lo stesso budget ti porti a casa una macchina migliore. Per approfondire il lavoro sull’alluminio c’è la guida alla saldatura dell’alluminio.
Quanti ampere servono davvero
Nel TIG la corrente si sceglie in base allo spessore, al materiale e al giunto. Questi sono valori di partenza per un giunto di testa in piano; su un giunto a T o in angolo servono un 10–20% in più.
| Spessore | Acciaio e inox (DC) | Alluminio (AC) | Tungsteno |
|---|---|---|---|
| 1 mm | 30–50 A | 40–60 A | 1,6 mm |
| 2 mm | 60–90 A | 80–110 A | 1,6–2,4 mm |
| 3 mm | 90–130 A | 120–150 A | 2,4 mm |
| 4 mm | 120–160 A | 150–190 A | 2,4–3,2 mm |
| 6 mm | 160–200 A, meglio in più passate | oltre 200 A o preriscaldo | 3,2 mm |
Due cose saltano all’occhio. La prima: per l’hobby e la piccola officina una macchina da 160–200 A copre quasi tutto. La seconda, meno ovvia, riguarda il minimo. Chi salda lamierini sottili, tubetti di inox o riparazioni di precisione lavora spesso sotto i 20 A, e alcune macchine economiche partono proprio da 20 A. Guarda sempre il valore minimo, non solo quello massimo. Nell’alluminio, invece, il limite vero è in alto: sopra i 4 mm una AC/DC monofase da 200 A lavora al massimo e con un ciclo di lavoro corto.
Contatore da 3 kW, presa e generatore
Qui le schede prodotto tacciono quasi sempre, ed è il punto su cui si inciampa di più. Per il TIG la norma fissa una tensione d’arco convenzionale di circa 10 V più 0,04 V per ogni ampere. Facendo due conti, con un rendimento dell’inverter intorno all’85%:
| Corrente TIG | Tensione d’arco | Potenza all’arco | Potenza chiesta alla rete (circa) |
|---|---|---|---|
| 100 A | 14 V | 1,4 kW | 1,6–1,7 kW |
| 150 A | 16 V | 2,4 kW | 2,8 kW |
| 200 A | 18 V | 3,6 kW | 4,2 kW e oltre |
Con un contratto domestico da 3 kW, quindi, si salda in DC fino a circa 140–150 A senza pensieri, a patto di non avere forno e lavatrice accesi nello stesso momento. Il contatore elettronico tollera un piccolo margine oltre la potenza impegnata, ma se lo superi di molto stacca dopo un tempo tanto più breve quanto più alto è lo sforamento. A titolo di esempio, Telwin dichiara per la Infinity TIG 225 DC una potenza assorbita massima di 4,8 kW e un fusibile da 16 A.
Un dettaglio che sorprende molti: a parità di ampere il TIG chiede alla rete molto meno dell’elettrodo, perché la tensione d’arco è più bassa. Una saldatrice che con l’elettrodo da 3,2 mm fa saltare il contatore, a TIG su lamiera da 2 mm non se ne accorge nemmeno.
Altre due avvertenze. Le prolunghe sottili fanno cadere la tensione e scaldano: se proprio serve, usa un cavo da almeno 2,5 mm² e srotolalo tutto. Con un motogeneratore, invece, scegline uno con regolazione elettronica della tensione e una potenza di almeno una volta e mezza quella assorbita dalla saldatrice: gli inverter sono sensibili ai picchi.
Innesco HF o lift
L’innesco HF (alta frequenza) fa partire l’arco senza che il tungsteno tocchi il pezzo: premi il pulsante e una scarica ad alta tensione ionizza l’aria tra punta e lamiera. È il sistema più pulito, perché il tungsteno non si contamina, ed è praticamente obbligatorio in AC. Ha però un difetto: la scarica disturba l’elettronica, e computer, centraline o macchine CNC vicine possono risentirne. Chi porta un pacemaker deve sentire il medico prima di avvicinarsi a qualsiasi saldatura ad arco, HF o no.
L’innesco lift funziona appoggiando il tungsteno sul pezzo e sollevandolo: la macchina fa passare una corrente minima finché non c’è distacco, poi sale al valore impostato. In DC funziona bene ed è più che sufficiente per imparare. Diffida invece delle saldatrici a elettrodo vendute come “anche TIG” con innesco a strisciamento e torcia a valvola: si può fare, ma il tungsteno si sporca a ogni accensione e manca la rampa di discesa, con il risultato di crateri e cricche a fine cordone.
Il pulsato serve davvero?
Con il pulsato la corrente oscilla tra un valore di picco e uno di base, da meno di un impulso al secondo fino a centinaia di hertz. A bassa frequenza (1–3 Hz) segna il ritmo per aggiungere la bacchetta e aiuta chi impara a tenere costante il passo. Ad alta frequenza restringe l’arco e riduce il calore medio nel pezzo: su inox sottile significa meno deformazioni e meno colorazione. Non è indispensabile, ma ormai lo si trova anche su macchine economiche e vale la pena averlo, soprattutto se lavori lamiere sotto i 2 mm.
Ciclo di lavoro: come leggerlo
«200 A al 30%» vuol dire che, a 40 °C di temperatura ambiente, la macchina può erogare 200 A per 3 minuti su 10 prima che la protezione termica la fermi. Il dato è utile per confrontare le saldatrici, ma va contestualizzato: nel TIG raramente si lavora al massimo per minuti di fila, e in un garage a 20 °C le prestazioni reali sono un po’ migliori. Il numero più onesto da guardare è la corrente al 60% o al 100%, quando il produttore la dichiara: dice quanto puoi saldare senza interruzioni. Se una scheda riporta solo il ciclo alla corrente massima, non è necessariamente un brutto segno, ma è un dato a cui manca un pezzo.
Torcia, attacchi e pedale
La torcia in dotazione è spesso il punto debole dei kit economici. Le più diffuse sono raffreddate ad aria: la WP-17 regge circa 150 A in DC e va bene per la maggior parte dei lavori, la WP-26 arriva intorno ai 200 A ma è più grossa e pesante in mano. Prima di comprare controlla anche l’attacco: le torce con gas separato si collegano alla presa Dinse e al raccordo del gas, quelle con gas passante hanno un attacco dedicato. Cambiare torcia è normale, ma meglio sapere in anticipo quali sono compatibili.
Il pedale è il vero salto di qualità: regoli la corrente mentre saldi, la alzi all’inizio per formare il bagno e la abbassi alla fine per chiudere il cratere. Molte saldatrici sono predisposte, ma i connettori cambiano da marca a marca (5, 7 o 14 poli, cablaggi diversi), quindi il pedale va preso compatibile con la macchina, non “universale”.
Le 6 saldatrici TIG che consigliamo
1. TIGMIG TM 200 HF: per iniziare in DC con tutto incluso
| Processi | TIG DC con innesco HF, MMA |
| Corrente TIG | 20–200 A |
| Ciclo di lavoro dichiarato | 200 A al 35% |
| Alluminio | No |
| In dotazione | torcia TIG con kit, cavo di massa, pinza portaelettrodo, maschera, spazzola |
È la classica DC da garage fatta bene: innesco in alta frequenza, 200 A e un ciclo di lavoro dichiarato del 35% alla corrente massima, che per questa fascia è un buon valore. Arriva con torcia, cavi e accessori, quindi oltre alla bombola e al riduttore non serve altro per cominciare. Funziona anche come saldatrice a elettrodo con hot start, arc force e anti-incollaggio, e il produttore la dichiara collegabile al motogeneratore.
Il limite principale è la corrente minima in TIG: 20 A sono troppi per le lamiere sotto il millimetro. Non salda l’alluminio, e la scheda lo dice chiaramente. Pesa circa 11 kg.
Vedi la TIGMIG TM 200 HF su Amazon →
2. YesWelder TIG-205P: DC con il pulsato a un prezzo basso
| Processi | TIG DC, TIG DC pulsato, MMA |
| Corrente TIG | 5–200 A |
| Innesco | HF |
| Alluminio | No |
| Extra | presa per pedale a 5 poli, memoria delle impostazioni |
Il pregio principale è il range: parte da 5 A, quindi permette di lavorare anche lamierini e tubetti sottili, e ha il pulsato, che a questo livello di prezzo fino a pochi anni fa non si trovava. La presa per il pedale c’è già, basta acquistare quello compatibile. Display chiaro e memoria delle impostazioni rendono la vita facile a chi comincia.
Da sapere: nella scheda italiana non abbiamo trovato il ciclo di lavoro alla corrente massima, quindi la consideriamo una macchina per hobby e piccola manutenzione più che per la produzione. Niente alluminio.
Vedi la YesWelder TIG-205P su Amazon →
3. Telwin Infinity TIG 225 DC-HF/Lift VRD: la DC da lavoro
| Processi | TIG DC (HF o lift), pulsato ed Easy Pulse, MMA |
| Corrente TIG | 5–200 A |
| Ciclo di lavoro (EN 60974-1) | 200 A al 30% |
| Potenza assorbita massima | 4,8 kW, fusibile 16 A |
| Protezione e peso | IP23, 10,4 kg |
Telwin produce in provincia di Vicenza e ha una rete di assistenza che copre tutta Italia: per chi lavora conta quanto le prestazioni. La Infinity 225 DC permette di regolare tutta la curva di saldatura (pre e post gas, rampe di salita e discesa, corrente iniziale e finale), lavora in 2 e 4 tempi e in bilevel, ha il pulsato normale e la versione semplificata Easy Pulse. La funzione Thinspot serve per puntare lamiere molto sottili, un dettaglio che apprezza chi fa lattoneria o carpenteria leggera.
Attenzione a due cose. È solo DC, quindi niente alluminio. Alla corrente massima assorbe più di quanto un contatore da 3 kW possa dare: in casa la userai sotto i 150 A, in officina con contratto adeguato tutta.
Vedi la Telwin Infinity TIG 225 DC su Amazon →
4. TIGMIG TM 185 Digital Alu: AC/DC con assistenza in Italia
| Processi | TIG AC, TIG DC, pulsato, MMA |
| Corrente | DC 5–160 A, AC 20–180 A, MMA 10–125 A |
| Ciclo di lavoro dichiarato | AC 180 A al 25%, 115 A al 60%, 90 A al 100% |
| Tensione a vuoto | 70 V |
| Extra | balance regolabile, 2T/4T, predisposizione per pedale |
Una delle poche AC/DC di fascia media con il ciclo di lavoro dichiarato a tre livelli diversi, ed è un segno di serietà. In AC arriva a 180 A, sufficienti per l’alluminio fino a 3–4 mm; in DC parte da 5 A, quindi va bene anche per l’inox sottile. Il produttore la propone con garanzia e assistenza in Italia, che per una macchina con elettronica più complessa come una AC/DC è un vantaggio concreto.
Dove non arriva: in MMA si ferma a 125 A, quindi con l’elettrodo è una macchina da elettrodi fino a 3,2 mm, non oltre. Se ti serve spesso alluminio da 5 mm in su, guarda a macchine più potenti.
Vedi la TIGMIG TM 185 Digital Alu su Amazon →
5. YesWelder TIG-200P AC/DC: l’alluminio con il budget più basso
| Processi | TIG AC, TIG DC, AC e DC pulsato, puntatura, MMA |
| Corrente | fino a 200 A |
| Innesco | HF |
| Alluminio | sì, il produttore indica fino a 4 mm |
| Extra | onda quadra, presa per pedale a 5 poli, memoria |
Se vuoi provare l’alluminio senza spendere quanto una macchina professionale, questa è la strada più semplice. Ha l’onda quadra, il pulsato sia in AC sia in DC e la presa per il pedale. Per riparazioni, staffe, piccoli serbatoi e lavori di hobbistica è una macchina sensata.
I compromessi ci sono: il ciclo di lavoro non è dichiarato in dettaglio nella scheda italiana e le regolazioni AC sono meno ampie di quelle delle macchine di fascia alta. Per un uso quotidiano in officina conviene salire di livello.
Vedi la YesWelder TIG-200P AC/DC su Amazon →
6. Ipotools Supertig 200DI: AC/DC con più margine
| Processi | TIG AC, TIG DC, MMA |
| Corrente | TIG AC 20–200 A, TIG DC 5–200 A, MMA 20–160 A |
| Ciclo di lavoro dichiarato | 200 A al 35% |
| Garanzia | 7 anni dichiarati dal venditore |
Ipotools è un marchio tedesco che vende molto anche in Italia. La Supertig 200DI arriva a 200 A anche in alternata, con un ciclo di lavoro dichiarato del 35% alla corrente massima: un margine in più rispetto alle AC/DC più economiche, utile quando l’alluminio diventa spesso. La garanzia lunga dichiarata è un altro argomento a favore.
Il rovescio è il peso: è più ingombrante delle concorrenti, e prima di comprare conviene chiedere come funziona l’assistenza dall’Italia. Come alternativa con regolazioni AC più complete (onda quadra e triangolare, tutte le rampe), guarda anche la Arccaptain TIG200P AC/DC.
Vedi la Ipotools Supertig 200DI su Amazon →
Tabella di confronto
| Modello | Tipo | Corrente TIG | Ciclo dichiarato | Pulsato | Alluminio |
|---|---|---|---|---|---|
| TIGMIG TM 200 HF | DC | 20–200 A | 200 A / 35% | No | No |
| YesWelder TIG-205P | DC | 5–200 A | non indicato | Sì | No |
| Telwin Infinity 225 DC | DC | 5–200 A | 200 A / 30% | Sì | No |
| TIGMIG TM 185 Digital Alu | AC/DC | AC 20–180 A, DC 5–160 A | 180 A / 25% (AC) | Sì | Sì |
| YesWelder TIG-200P AC/DC | AC/DC | fino a 200 A | non indicato | Sì | Sì |
| Ipotools Supertig 200DI | AC/DC | AC 20–200 A, DC 5–200 A | 200 A / 35% | non indicato | Sì |
I dati sono quelli dichiarati dai produttori o dai venditori ufficiali. “Non indicato” significa che il dato non compare nella scheda italiana, non che manchi la funzione.
Cosa serve oltre alla saldatrice
Il prezzo della macchina è solo una parte della spesa. Per saldare a TIG serve una piccola postazione, e conviene metterla in conto dall’inizio.
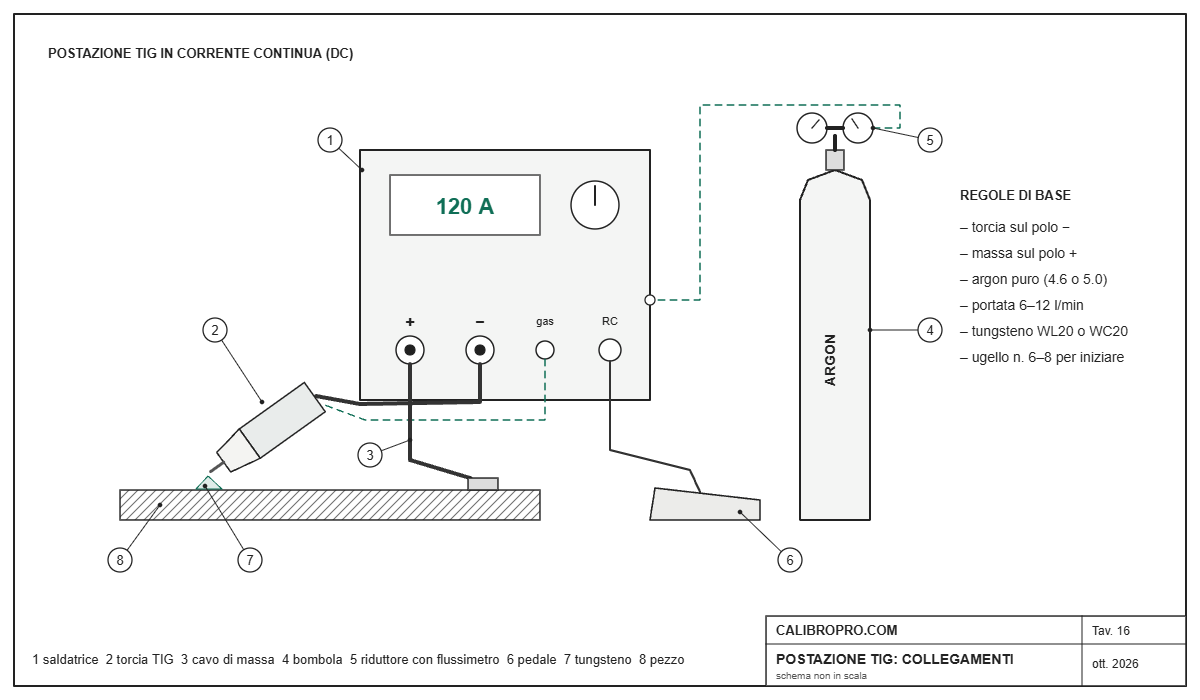
La voce più importante è il gas: argon puro, di solito 4.6 o 5.0. Le miscele argon-CO₂ della saldatura a filo non vanno bene, perché ossidano il tungsteno. Le bombolette usa e getta da 1 litro sono comode, ma i conti non tornano: a 110 bar contengono circa 110 litri di gas, che a 8 litri al minuto bastano per un quarto d’ora d’arco. Una bombola da 14 litri a 200 bar ne contiene circa 2.800, cioè più di cinque ore di saldatura vera. Si può noleggiare da un rivenditore di gas tecnici oppure comprare “di proprietà” e far ricaricare.
Poi servono il riduttore con flussimetro, che regola la portata (per il TIG si sta tra 6 e 12 litri al minuto), e gli elettrodi di tungsteno. I WL20 al lantanio, con la punta blu, vanno bene sia in DC sia in AC sugli inverter moderni; i toriati con la punta rossa sono leggermente radioattivi e oggi si possono evitare senza rimpianti. Aggiungi le bacchette d’apporto adatte al materiale e un paio di guanti sottili in pelle: con quelli da elettrodo la bacchetta non si sente. Della maschera parliamo in una guida dedicata alla maschera per saldatura: per il TIG serve una autoscurante sensibile alle basse correnti.
Per completare la postazione TIG
- Riduttore per argon con flussimetro: regola la portata in litri al minuto
- Elettrodi di tungsteno WL20: al lantanio, vanno bene in DC e in AC
- Bacchette per acciaio ER70S-6: e per l’inox le ER308L
- Guanti TIG in pelle di capretto: sottili, per sentire la bacchetta
- Affilatore per tungsteno: punte regolari, molate lungo l’asse
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Infine, il pezzo deve essere pulito. Il TIG non perdona: olio, vernice e ossido finiscono nel bagno e diventano porosità. Una spazzola in acciaio inox riservata solo all’alluminio e un po’ di acetone fanno più differenza di quanto si pensi. Le cause più frequenti dei cordoni brutti sono raccolte nella guida ai difetti di saldatura.
Errori da evitare quando si compra
- Prendere una DC “per ora” sapendo che prima o poi servirà l’alluminio.
- Guardare solo gli ampere massimi: per lamiere sottili conta il minimo, per l’uso intenso conta il ciclo di lavoro.
- Dimenticare il contatore: una 200 A al massimo chiede più di 4 kW alla rete.
- Comprare un pedale “universale” senza verificare il connettore.
- Sottovalutare il gas: le bombolette usa e getta vanno bene per una prova, non per lavorare.
- Ignorare l’assistenza: una scheda elettronica guasta su una AC/DC senza ricambi in Italia vuol dire macchina ferma per settimane.
Per vedere come si regolano in pratica balance e frequenza su una AC/DC, questo tutorial di Telwin mostra le impostazioni di partenza per l’alluminio:
Domande frequenti
Meglio una saldatrice TIG DC o AC/DC?
Dipende dall’alluminio. Una DC salda acciaio, inox, rame e titanio; per alluminio e magnesio serve la corrente alternata, quindi una AC/DC. Se sai che l’alluminio ti servirà anche solo ogni tanto, conviene partire subito con una AC/DC.
Quanti ampere deve avere una saldatrice TIG per uso hobbistico?
Per acciaio e inox fino a 3–4 mm bastano 160–200 A. Più del massimo conta il minimo: per lamierini sotto il millimetro serve una macchina che scenda a 5–10 A.
Una saldatrice TIG funziona con il contatore da 3 kW?
Sì, entro certi limiti. In DC si salda fino a circa 140–150 A restando intorno ai 3 kW assorbiti; a 200 A la richiesta supera i 4 kW e il contatore può staccare. A parità di corrente il TIG consuma meno dell’elettrodo.
Che gas serve per saldare a TIG?
Argon puro, di solito con purezza 4.6 o 5.0, con una portata tra 6 e 12 litri al minuto. Le miscele argon-CO₂ usate nella saldatura a filo non vanno bene perché ossidano il tungsteno.
Che differenza c’è tra innesco HF e lift?
Con l’HF l’arco parte senza toccare il pezzo grazie a una scarica ad alta frequenza; con il lift si appoggia il tungsteno e lo si solleva. L’HF è più pulito ed è necessario in AC, il lift va bene in DC e non disturba l’elettronica vicina.
Le saldatrici TIG economiche vanno bene per iniziare?
Sì, se scegli una DC con innesco HF o lift vero, rampa di discesa e post gas regolabile. Evita le saldatrici a elettrodo con torcia a valvola e innesco a strisciamento: si impara peggio e il tungsteno si contamina a ogni accensione.
Si può saldare l’alluminio con una saldatrice TIG DC?
In pratica no: in corrente continua lo strato di ossido non viene rotto e il bagno non si forma come dovrebbe. Per l’alluminio serve la corrente alternata di una AC/DC, oppure una saldatrice a filo adatta all’alluminio.
Quale scegliere, in pratica
Se saldi acciaio e inox per passione o per manutenzione, una DC con innesco HF è tutto ciò che ti serve: la TIGMIG TM 200 HF se vuoi un kit pronto, la YesWelder TIG-205P se ti interessa il pulsato e lavori spesso lamiere sottili. Se il TIG è uno strumento di lavoro e non vuoi pensieri sull’assistenza, la Telwin Infinity 225 DC è una scelta difficile da sbagliare.
Se c’è di mezzo l’alluminio, parti da una AC/DC: la TIGMIG TM 185 Digital Alu per avere assistenza in Italia, la YesWelder TIG-200P AC/DC per spendere meno, la Ipotools Supertig 200DI se vuoi più margine sul ciclo di lavoro. E se non sei ancora sicuro di quale processo ti serva, la panoramica sulle migliori saldatrici mette a confronto TIG, filo ed elettrodo.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.