
In sintesi: nella saldatura a elettrodo (MMA) l’arco scocca tra un elettrodo rivestito e il pezzo; il rivestimento, bruciando, protegge il bagno e lascia sopra il cordone una scoria da togliere. Non servono gas né bombole, per questo è il processo più semplice da portare in cantiere e all’aperto. Per iniziare: elettrodo rutile da 2,5 mm a 60–90 A, arco corto quanto il diametro dell’elettrodo, elettrodo inclinato di 70–80° nel verso di avanzamento. I rutili lavorano con entrambe le polarità, i basici con la pinza al positivo.
La saldatura a elettrodo è quella da cui hanno cominciato quasi tutti: una saldatrice, due cavi, una scatola di elettrodi e una maschera. Con gli inverter di oggi, che pesano pochi chili e si attaccano alla presa di casa, è anche la porta d’ingresso più economica al mondo della saldatura. È un processo semplice nell’attrezzatura e meno semplice nella mano: l’elettrodo si accorcia mentre saldi, quindi la mano deve scendere di continuo per tenere l’arco della lunghezza giusta.
Si comincia dai collegamenti, perché la polarità sbagliata rovina il lavoro prima ancora di accendere l’arco. Poi l’innesco, gli angoli e i movimenti, le posizioni, le funzioni degli inverter moderni e i difetti più comuni. In fondo, cosa guardare se devi ancora comprare la saldatrice. La scelta degli elettrodi ha una guida a parte: elettrodi per saldatura, tipi e sigle.
Come funziona la saldatura a elettrodo
Il processo ha il numero 111 nella norma ISO 4063; in inglese si chiama SMAW o “stick welding”, in Italia MMA (Manual Metal Arc) o semplicemente elettrodo. La saldatrice fornisce una corrente costante: tu imposti gli ampere, e la tensione si adatta alla lunghezza dell’arco. L’arco scocca tra la punta dell’elettrodo e il pezzo, l’anima metallica fonde e diventa materiale d’apporto, il rivestimento brucia sviluppando gas protettivi e forma la scoria che copre il cordone mentre si raffredda.
Servono quattro cose: la saldatrice, la pinza portaelettrodo con il suo cavo, il cavo di massa con il morsetto e gli elettrodi. Le saldatrici moderne sono quasi tutte inverter: leggere, efficienti, con funzioni elettroniche che aiutano l’innesco. Le vecchie a trasformatore funzionano in corrente alternata, pesano decine di chili e sono più ostiche con gli elettrodi basici.
Collegamenti e polarità: dove va la massa
Con le saldatrici in corrente continua conta dove attacchi i cavi. Con l’elettrodo (al contrario del TIG) la pinza al positivo dà più penetrazione, la pinza al negativo fonde l’elettrodo più in fretta e scalda meno il pezzo.
| Elettrodo | Pinza portaelettrodo | Massa | Note |
|---|---|---|---|
| Rutile (E6013) | Negativo o positivo | Polo opposto | Al negativo per lamiere sottili, al positivo per più penetrazione |
| Basico (E7018) | Positivo | Negativo | Con la polarità sbagliata l’arco è instabile e incolla |
| Cellulosico (E6010) | Positivo | Negativo | Solo continua |
| Inox (E308L, E316L) | Positivo | Negativo | Salvo diversa indicazione |
| Ghisa al nichel | Positivo | Negativo | Molti funzionano anche in alternata |
Nel dubbio, la polarità giusta è scritta sulla scatola degli elettrodi: il simbolo “=+” vuol dire continua con pinza al positivo, “=−” al negativo, “~” alternata. La massa va attaccata su metallo pulito, il più vicino possibile al giunto: una massa su vernice o ruggine rende l’arco capriccioso e scalda il morsetto.
Accendere l’arco senza incollare l’elettrodo
L’elettrodo che si incolla al pezzo è la frustrazione numero uno di chi inizia. Le cause sono quasi sempre tre: corrente troppo bassa, movimento di innesco troppo lento o elettrodo umido. Due tecniche funzionano:
- Strisciamento, come accendere un fiammifero: si striscia la punta sul pezzo per un paio di centimetri e si solleva leggermente appena l’arco si accende. È la più facile, soprattutto con i basici.
- Picchiettamento: si tocca il pezzo con un colpo secco e si solleva subito. Più preciso, utile negli spazi stretti.
Se l’elettrodo si incolla, non tirare: piegalo di lato con un colpo deciso del polso. Molti inverter hanno la funzione anti-stick, che spegne la corrente quando l’elettrodo resta incollato, così non diventa rovente. Quando riprendi con un basico già usato, spezza la punta vetrificata battendola o con la lima: altrimenti non si accende o fa porosità all’inizio.
La tecnica: angolo, lunghezza d’arco, velocità
- Lunghezza d’arco. Più o meno pari al diametro dell’elettrodo: 2,5 mm con un 2,5. Con i basici ancora più corta. Un arco lungo fa un rumore sibilante, molti spruzzi e un cordone largo e poroso; un arco troppo corto spegne o incolla.
- Angolo. In piano l’elettrodo si inclina di 10–20° nel verso di avanzamento, cioè 70–80° rispetto al pezzo, così la scoria resta dietro al bagno e non gli corre davanti.
- Velocità. Il cordone dovrebbe essere largo circa due volte il diametro dell’elettrodo. Più stretto e alto: vai troppo veloce. Più largo e piatto, con il bagno che scappa: vai troppo piano.
- La mano scende. L’elettrodo si consuma di qualche millimetro al secondo: la mano deve scendere con la stessa velocità per tenere l’arco costante. È la vera difficoltà dell’elettrodo, e si impara solo provando.
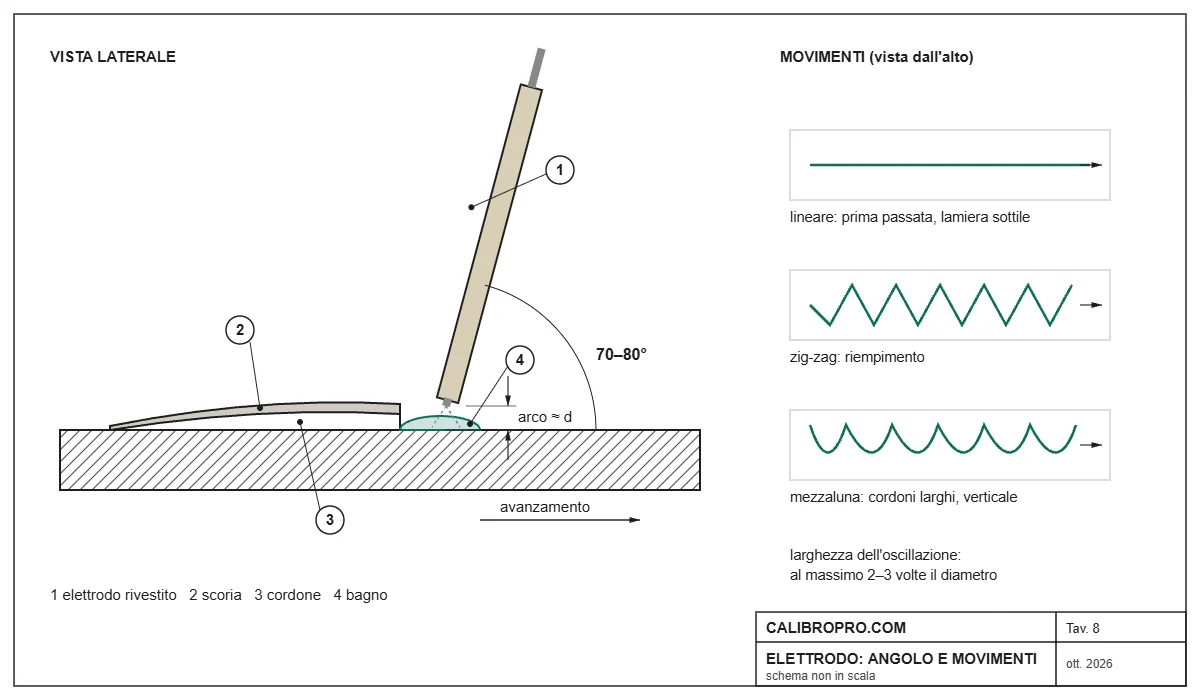
Il movimento lineare, senza oscillare, si usa per la prima passata e sulla lamiera sottile. Nei riempimenti e in verticale si pendola a zig-zag o a mezzaluna, fermandosi un attimo sui lati per farli fondere bene e passando veloci al centro. L’oscillazione non deve superare due o tre volte il diametro dell’elettrodo, altrimenti il bagno si raffredda e la scoria resta intrappolata.
Alla fine di ogni elettrodo il cratere va riempito: si torna indietro di qualche millimetro prima di staccare. Per riprendere il cordone si accende l’arco un centimetro davanti al cratere, si torna sul cratere e si riparte.
Le posizioni di saldatura
Le posizioni sono codificate dalla norma ISO 6947 con lettere che trovi anche sulle scatole degli elettrodi e nei patentini.
| Sigla | Posizione | Come si lavora |
|---|---|---|
| PA | Piano | La più facile, correnti nella parte alta |
| PB | Angolo in orizzontale | Elettrodo sulla bisettrice, a 45° tra le lamiere |
| PC | Frontale orizzontale | Cordone su parete verticale, elettrodo leggermente verso l’alto |
| PF | Verticale ascendente | Dal basso verso l’alto, corrente −10–15%, movimento a triangolo o mezzaluna |
| PG | Verticale discendente | Dall’alto verso il basso, veloce, solo lamiere sottili o elettrodi adatti |
| PD / PE | Sopratesta | Arco cortissimo, corrente bassa, cordoni stretti |
Su lamiere sopra i 4–5 mm il verticale strutturale si fa in salita: in discesa il bagno corre e la fusione dei lembi è scarsa. Per verticale e sopratesta i basici e i rutili “per tutte le posizioni” sono i più comodi.
Le funzioni delle saldatrici inverter
- Hot start: per una frazione di secondo dà più corrente all’innesco, così l’elettrodo si accende senza incollarsi.
- Arc force: aumenta la corrente quando l’arco si accorcia troppo, evitando che si spenga. Utile con i basici e in verticale.
- Anti-stick: se l’elettrodo resta incollato, la corrente scende per evitare che diventi rovente.
- VRD: riduce la tensione a vuoto per la sicurezza in ambienti umidi o confinati.
- Lift TIG: molte saldatrici a elettrodo saldano anche a TIG in corrente continua con una torcia a valvola e una bombola di argon.
Difetti tipici e come risolverli
| Difetto | Causa probabile | Rimedio |
|---|---|---|
| Elettrodo che si incolla | Corrente bassa, innesco lento, elettrodo umido | Alza la corrente, innesco a strisciamento, elettrodi asciutti |
| Inclusioni di scoria | Scoria non tolta tra le passate, corrente bassa, oscillazione troppo larga | Pulisci a fondo con martellina e spazzola, più corrente |
| Porosità | Arco lungo, elettrodi umidi, pezzo sporco | Arco corto, essiccazione, pulizia |
| Incisioni marginali | Corrente alta, arco lungo, poca sosta sui lati | Meno corrente, sosta sui lati nell’oscillazione |
| Cordone alto e stretto | Corrente bassa o avanzamento veloce | Più corrente, rallenta |
| Arco che “scappa” di lato | Soffio magnetico (vicino alla massa, ai bordi, su pezzi magnetizzati) | Sposta la massa, inclina l’elettrodo, passa all’alternata se possibile |
| Molti spruzzi | Corrente alta o arco lungo | Corrente nel range, arco corto |
Per riconoscere e controllare i difetti, anche quelli che non si vedono, trovi una guida completa sui difetti di saldatura.
Cosa si salda (e cosa no) a elettrodo
A elettrodo si salda bene l’acciaio al carbonio da 1,5–2 mm in su, l’inox con elettrodi dedicati, la ghisa con elettrodi al nichel, e si fanno riporti antiusura. È il processo ideale all’aperto, su strutture, in manutenzione, dove la bombola del gas è scomoda o il vento la renderebbe inutile. Non è adatto alle lamiere sotto il millimetro e mezzo, dove il filo o il TIG lavorano molto meglio, e sull’alluminio dà risultati grezzi.
Come scegliere una saldatrice a elettrodo
- Corrente massima. Una 140–160 A gestisce comodamente il 2,5 e il 3,2 mm, cioè quasi tutti i lavori; per il 4,0 basico continuativo servono 180–200 A.
- Ciclo di lavoro. Indica per quanti minuti su dieci la macchina regge una certa corrente a 40 °C (norma EN 60974-1). “160 A al 35%” vuol dire 3,5 minuti di saldatura su 10 alla corrente massima. Guardalo alla corrente a cui saldi davvero.
- Alimentazione. Con un contatore domestico da 3 kW un inverter usa senza problemi il 2,5 mm; con il 3,2 a corrente piena, se in casa ci sono altri carichi accesi, il contatore può staccare. Se lavori con un generatore, scegli una saldatrice dichiarata compatibile.
- Funzioni. Hot start, arc force regolabile e lift TIG sono utili; una buona pinza e cavi di sezione adeguata contano quanto la macchina.
I modelli consigliati, divisi per processo e fascia di prezzo, sono nella guida alle migliori saldatrici. Per maschera, guanti e fumi vedi la guida alla sicurezza in saldatura.
Abbiamo confrontato cinque modelli, con i conti sul contatore e il ciclo di lavoro a norma, nella guida alle migliori saldatrici inverter a elettrodo.
Per iniziare a saldare a elettrodo
- Saldatrici inverter a elettrodo da 160 A: la taglia giusta per la maggior parte dei lavori.
- Elettrodi rutili E6013 da 2,5 mm: i più facili per imparare.
- Maschere autoscuranti: lasciano le mani libere per l’innesco.
- Martellina e spazzola per la scoria: indispensabili tra una passata e l’altra.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Nel video le basi della saldatura a elettrodo, dall’innesco al cordone:
Domande frequenti
La massa della saldatrice va al positivo o al negativo?
Con gli elettrodi basici, inox e cellulosici la pinza va al positivo e la massa al negativo. Con i rutili si possono usare entrambe: pinza al negativo per lamiere sottili, al positivo per più penetrazione.
Perché l’elettrodo si attacca quando saldo?
Di solito per corrente troppo bassa, innesco troppo lento o elettrodi umidi. Alza la corrente, accendi strisciando la punta come un fiammifero e tieni gli elettrodi all’asciutto.
Quanti ampere servono per un elettrodo da 2,5?
Tra 60 e 90 A per un rutile, 70–100 A per un basico. In verticale e sopratesta si scende del 10–15%.
Quando si salda l’elettrodo deve toccare il pezzo?
Solo per l’innesco. Poi va tenuto staccato, con un arco lungo circa quanto il diametro dell’elettrodo.
In che verso si salda a elettrodo?
In piano si avanza con l’elettrodo inclinato di 10–20° nel verso di avanzamento, in modo che la scoria resti dietro al bagno. In verticale sugli spessori si sale dal basso verso l’alto.
Si può saldare a elettrodo con il contatore di casa da 3 kW?
Sì, con un inverter e l’elettrodo da 2,5 mm. Con il 3,2 a corrente piena il contatore può staccare se ci sono altri carichi accesi.
Meglio saldare a filo o a elettrodo?
Il filo è più veloce e più facile sulla lamiera sottile; l’elettrodo è più semplice nell’attrezzatura e insuperabile all’aperto, senza bombola.
Conclusioni
La saldatura a elettrodo si impara con poche regole: polarità giusta per l’elettrodo che usi, massa vicina e pulita, innesco deciso, arco corto quanto il diametro, elettrodo inclinato nel verso di avanzamento e una mano che scende con regolarità mentre l’elettrodo si consuma. Togli sempre tutta la scoria tra una passata e l’altra e tieni gli elettrodi asciutti. Il resto è pratica: qualche scatola di rutili su ritagli di lamiera vale più di qualsiasi tutorial.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.