
In sintesi: per il TIG si usa argon puro, su qualsiasi metallo. Per il MAG sull’acciaio la scelta migliore è una miscela di argon con il 15–25% di CO₂ (sigla M21), oppure CO₂ pura se si vuole risparmiare e si accettano più spruzzi. Per l’inox a filo servono miscele con pochissimo gas attivo, per l’alluminio argon puro. Il filo animato senza gas e l’elettrodo non usano bombola. Una bomboletta usa e getta dura una decina di minuti, una bombola da 14 litri a 200 bar quasi cinque ore: qui trovi la tabella completa, i conti sulla durata e come scegliere bombola e riduttore.
Chi inizia a saldare a filo o a TIG si trova presto davanti alla stessa domanda: che bombola compro? Al banco del rivenditore di gas tecnici le sigle non aiutano, e online si trovano bombole di tutte le misure, piene e vuote, con valvole diverse. In realtà le scelte vere sono poche, e dipendono da due cose sole: il processo e il materiale.
Questa guida mette in ordine i gas per saldatura, spiega cosa fanno nel bagno, quanto durano le bombole e come non sbagliare l’acquisto. Per la tecnica dei singoli processi ci sono le guide alla saldatura TIG e alla saldatura MIG MAG.
A cosa serve il gas
Il metallo fuso è avido di ossigeno e azoto. Se l’aria arriva sul bagno, il cordone si riempie di porosità e diventa fragile. Il gas di protezione esce dall’ugello della torcia e crea una piccola atmosfera pulita intorno all’arco. Non è solo una coperta, però: a seconda della sua composizione cambia la forma dell’arco, quanto penetra il cordone, quanti spruzzi si producono e come si stacca la goccia di metallo dal filo.
Per questo si distinguono i gas inerti (argon ed elio), che proteggono senza reagire, e i gas attivi (CO₂ e ossigeno), che partecipano al processo. Da qui vengono le due sigle: MIG significa Metal Inert Gas, MAG Metal Active Gas.
Quale gas per ogni processo e materiale
| Processo | Materiale | Gas | Sigla EN ISO 14175 | Portata indicativa |
|---|---|---|---|---|
| TIG | acciaio, inox, rame, titanio | argon puro | I1 | 6–12 l/min |
| TIG | alluminio | argon puro; argon-elio sugli spessori grossi | I1, I3 | 8–15 l/min |
| MAG | acciaio al carbonio | argon + 15–25% CO₂ | M21 | 10–15 l/min |
| MAG | acciaio al carbonio, risparmio | CO₂ pura | C1 | 10–15 l/min |
| MAG | acciaio inox | argon + 2% CO₂ oppure argon + 2% O₂ | M12, M13 | 10–14 l/min |
| MIG | alluminio | argon puro; argon-elio sugli spessori grossi | I1, I3 | 12–18 l/min |
| Brasatura MIG | lamiera zincata con filo CuSi3 | argon puro o miscele con pochissimo gas attivo | I1, M12 | 10–14 l/min |
| Filo animato senza gas | acciaio | nessuno | – | – |
| Elettrodo | tutti | nessuno | – | – |
Le portate sono valori di partenza in officina, senza correnti d’aria. Ugelli grandi e correnti alte chiedono la parte alta dell’intervallo.
Le sigle sulle bombole
La norma EN ISO 14175 classifica i gas per saldatura con una lettera e un numero. Conoscerne quattro o cinque basta per leggere qualsiasi etichetta:
- I1: argon al 100%. È il gas del TIG e del MIG sull’alluminio.
- I3: argon con elio. L’elio scalda di più e aiuta sugli spessori grossi di alluminio e rame, ma costa molto.
- M12: argon con 0,5–5% di CO₂. Per l’inox a filo.
- M13: argon con 0,5–3% di ossigeno. Anche questa per l’inox.
- M20 e M21: argon con 5–15% e 15–25% di CO₂. La M21, spesso venduta come 82/18 o 80/20, è la miscela più diffusa per l’acciaio al carbonio.
- C1: CO₂ al 100%.
Molti rivenditori danno ai gas nomi commerciali, ma sulla bombola o sulla scheda di sicurezza la sigla della norma c’è sempre: è quella da guardare.
Argon, CO₂ o miscela per il filo
Sull’acciaio al carbonio le opzioni sono due, e la differenza si vede subito. Con la CO₂ pura l’arco è più duro, penetra molto e fa parecchi spruzzi; il cordone è più bombato e serve più pulizia. Costa meno, e per lavori di carpenteria dove l’aspetto conta poco è una scelta ragionevole. Con la miscela argon-CO₂ l’arco è più morbido, gli spruzzi calano drasticamente, il cordone è più piatto e regolare e la lamiera sottile si salda meglio. Per chi comincia, e per tutto il lavoro su lamiera, la miscela vale la differenza di prezzo.
L’argon puro sull’acciaio, invece, non funziona bene: l’arco è instabile e il bagno non bagna i lembi. È un errore comune di chi ha una bombola di argon per il TIG e vuole usarla anche con la saldatrice a filo. Vale il contrario per il TIG, dove le miscele con CO₂ non si usano mai, perché ossidano il tungsteno.
Quanto dura una bombola
Per i gas compressi come argon e miscele il conto è semplice: il volume della bombola in litri moltiplicato per la pressione in bar dà, con buona approssimazione, i litri di gas disponibili. Poi si divide per la portata.
| Bombola | Gas disponibile | Durata a 10 l/min | Durata a 14 l/min |
|---|---|---|---|
| usa e getta 1 l, 110 bar | circa 110 l | 11 minuti | 8 minuti |
| usa e getta 2,2 l, 110 bar | circa 240 l | 24 minuti | 17 minuti |
| 8 l, 150 bar | circa 1.200 l | 2 ore | 1 ora e 25 |
| 14 l, 200 bar | circa 2.800 l | 4 ore e 40 | 3 ore e 20 |
| 20 l, 200 bar | circa 4.000 l | 6 ore e 40 | 4 ore e 45 |
| 50 l, 200 bar | circa 10.000 l | 16 ore e 40 | 12 ore |
Sono ore d’arco, cioè di saldatura vera. Considerando le pause, i cambi di pezzo e il gas che esce a ogni accensione, una bombola da 14 litri accompagna un hobbista per parecchi weekend di lavoro.
La CO₂ è un caso a parte: nella bombola è liquida, e si vende a peso. Un chilo di CO₂ diventa circa mezzo metro cubo di gas, quindi una bombola da 5 kg dà circa 2.500 litri. Attenzione al manometro: finché c’è liquido la pressione resta intorno ai 50–60 bar, e comincia a scendere solo quando la bombola è quasi vuota. Per sapere quanta CO₂ resta bisogna pesarla.
Noleggio, proprietà o usa e getta
Le strade sono tre, e ognuna ha senso in un caso preciso.
- Usa e getta (1–2,2 litri): si comprano in ferramenta e online, non servono contratti. Vanno bene per una riparazione o per provare. A conti fatti, il gas costa moltissimo al litro, e servono un riduttore apposito con attacco piccolo.
- Bombola in noleggio presso un rivenditore di gas tecnici: si paga un canone e si scambia la bombola vuota con una piena. È la soluzione delle officine, comoda se il rivenditore è vicino.
- Bombola di proprietà (8–20 litri): la compri piena e la fai ricaricare o la scambi presso chi offre il servizio. Per l’hobbista che salda con regolarità è spesso la via più economica.
Se compri una bombola di proprietà online, controlla due cose: il marchio TPED (una “π” stampata sull’ogiva), che certifica la bombola per l’uso in Europa, e il tipo di valvola. Bombole e valvole cambiano da paese a paese, e una bombola con valvola tedesca non sempre viene accettata dai centri di ricarica italiani. Alcuni venditori lo indicano chiaramente (“valvola italiana”); se non è scritto, chiedilo prima.
Il riduttore e il flussimetro
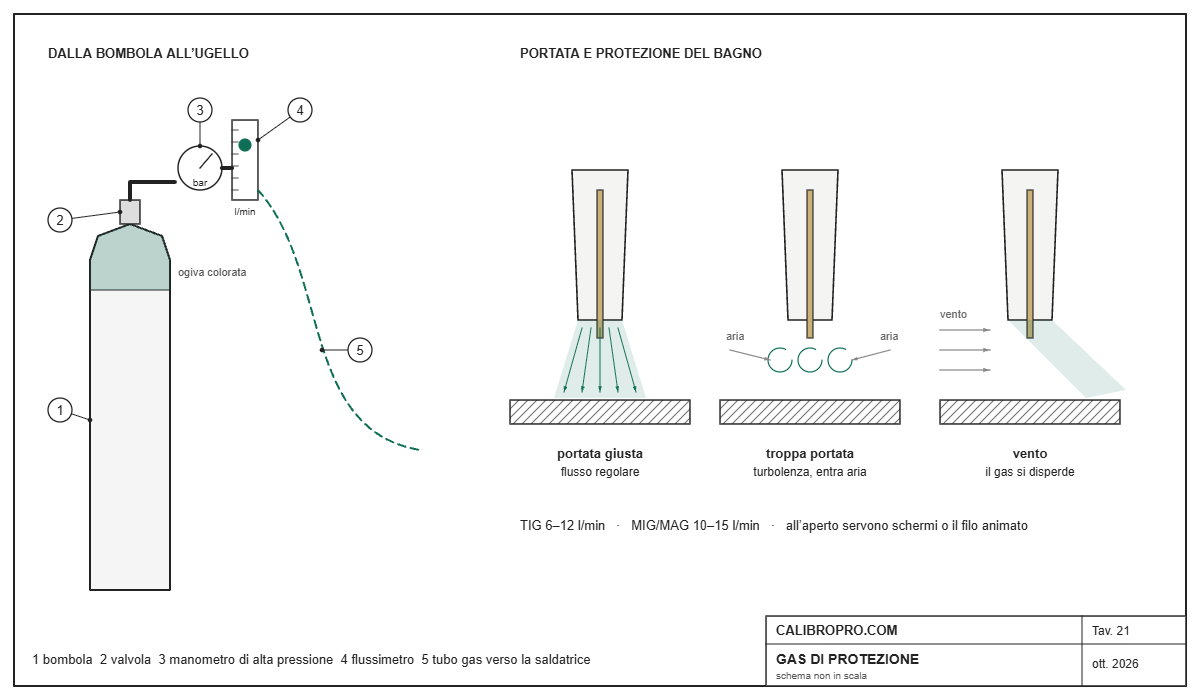
Tra la bombola e la saldatrice serve un riduttore di pressione: abbassa i 150–200 bar della bombola a una pressione di lavoro e, con il flussimetro, permette di impostare la portata in litri al minuto. Quelli con due quadranti mostrano anche la pressione in bombola, utile per sapere quando ricaricare. Il riduttore deve essere adatto al gas e alla valvola: quelli per le bombolette usa e getta hanno un attacco diverso da quelli per le bombole ricaricabili.
Con la CO₂, a portate alte e per lunghi periodi, l’espansione raffredda il riduttore fino a farlo gelare. Chi lavora molto con la CO₂ usa riduttori riscaldati; per l’hobby basta non esagerare con la portata e fare qualche pausa.
Bombole e riduttori
- Bombola di argon da 14 litri ricaricabile: controlla marchio TPED e valvola italiana
- Bombola argon-CO₂ 82/18 ricaricabile: per il MAG sull’acciaio
- Bombolette usa e getta di argon: per una prova o una riparazione
- Riduttore con flussimetro per argon e CO₂: con manometro della bombola
- Tubo per gas da saldatura: dal riduttore alla saldatrice
- Staffa con catena per la bombola: la bombola va sempre fissata in piedi
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Regolare la portata, e il vento
La tentazione di aprire di più “per sicurezza” è forte, ma troppa portata fa danni: il gas esce turbolento e aspira aria dentro il cono di protezione, con lo stesso risultato di averne troppo poco, cioè porosità. Si parte dai valori della tabella, si guarda il cordone e si corregge di poco. Anche l’ugello conta: deve essere pulito, senza incrostazioni di spruzzi che deviano il flusso.
All’aperto basta un filo di vento per spazzare via la protezione. Si può lavorare con schermi o teli, oppure scegliere il processo giusto: il filo animato senza gas e l’elettrodo portano la protezione con sé e sono fatti apposta per l’esterno.
Gli altri gas della saldatura
- Gas di formatura (miscele di azoto e idrogeno, oppure argon): si usano per proteggere il rovescio delle saldature su tubi in inox, che altrimenti si ossida e diventa ruvido. Chi salda impianti alimentari o farmaceutici li conosce bene.
- Ossigeno e acetilene: la coppia della saldatura e del taglio a cannello, oggi usata soprattutto per brasatura e riscaldi.
- Propano e miscele simili: per la brasatura dolce dei tubi in rame e i riscaldi. Ne parliamo nella guida alla brasatura.
- Aria compressa: è il gas del taglio plasma più diffuso.
- Argon o azoto per le saldatrici laser portatili, come spiegato nella guida alla saldatura laser.
Bombole e sicurezza
Le bombole vanno tenute in piedi e fissate, con una catena o una staffa, lontano da fonti di calore. A fine lavoro si chiude la valvola, non solo il riduttore. In auto vanno trasportate fissate e con i finestrini aperti, e mai lasciate al sole.
Il rischio meno conosciuto è l’asfissia. Argon e CO₂ non sono tossici, non hanno odore e sono più pesanti dell’aria: in un locale chiuso, in uno scantinato o in una fossa possono sostituire l’ossigeno senza che te ne accorga. Una perdita da una bombola dimenticata aperta in un garage piccolo è un pericolo vero. Ventilazione e valvole chiuse risolvono quasi tutto. Il resto delle regole è nella guida alla sicurezza in saldatura.
Per riconoscere il contenuto si guarda il colore dell’ogiva, cioè la parte alta della bombola, secondo la norma EN 1089-3: verde scuro per l’argon, grigio per la CO₂, verde brillante per le miscele inerti come argon-CO₂, bianco per l’ossigeno, marrone rossiccio per l’acetilene, nero per l’azoto. L’etichetta resta comunque l’unico riferimento certo.
Un riepilogo a voce su come si sceglie il gas, dal canale Ingegneri in affitto:
Domande frequenti
Che gas serve per saldare a TIG?
Argon puro (sigla I1), su tutti i metalli, con una portata tra 6 e 12 litri al minuto. Sugli spessori grossi di alluminio e rame si può usare una miscela argon-elio, che scalda di più ma costa molto.
Che gas si usa con la saldatrice a filo?
Per l’acciaio al carbonio una miscela argon con 15–25% di CO₂ (M21) oppure CO₂ pura. Per l’inox miscele con pochissimo gas attivo (M12 o M13), per l’alluminio argon puro.
Si può usare l’argon puro con la saldatrice a filo sull’acciaio?
Non conviene: con l’argon puro l’arco sull’acciaio è instabile e il bagno non bagna bene i lembi. Per l’acciaio serve una miscela con CO₂ o la CO₂ pura; l’argon puro a filo si usa per l’alluminio.
Quanto dura una bombola di argon?
Basta moltiplicare litri della bombola per bar di pressione e dividere per la portata. Una bombola da 14 litri a 200 bar contiene circa 2.800 litri: a 10 litri al minuto sono quasi 4 ore e 40 minuti d’arco.
Meglio CO₂ pura o miscela argon-CO₂?
La CO₂ pura costa meno e penetra di più, ma fa più spruzzi e cordoni più bombati. La miscela argon-CO₂ dà un arco morbido, pochi spruzzi e lavora meglio sulla lamiera sottile: per chi inizia è la scelta migliore.
Le bombole usa e getta convengono?
Solo per prove e piccole riparazioni: una bomboletta da 1 litro a 110 bar dura circa 10 minuti a 10 litri al minuto. Per lavorare con regolarità conviene una bombola di proprietà da 8–14 litri o il noleggio.
Come si capisce quanta CO₂ resta nella bombola?
Pesandola. La CO₂ nella bombola è liquida e la pressione resta intorno ai 50–60 bar finché c’è liquido: il manometro scende solo quando la bombola è quasi vuota.
In pratica
Se saldi a TIG, ti serve argon puro e basta. Se saldi a filo l’acciaio, prendi una miscela argon-CO₂ tipo M21: la CO₂ pura costa meno ma fa più spruzzi. Per inox e alluminio a filo servono gas dedicati, quindi conviene capire prima quale materiale salderai di più. E se lavori soprattutto all’aperto, valuta il filo animato senza gas.
Per la bombola, le usa e getta vanno bene per provare; per lavorare davvero conviene una bombola di proprietà da 8–14 litri o il noleggio, con un riduttore adatto. Se stai ancora scegliendo la macchina, le guide alle saldatrici a filo e alle saldatrici TIG spiegano anche cosa serve oltre al gas.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.