
Filettature meccaniche ISO: tabella metrica, prefori, gas G e NPT
In breve
In Europa la filettatura più usata è la metrica ISO: profilo a 60°, indicata con M seguita dal diametro in millimetri. Se il passo non è scritto, è quello grosso. Una M10 ha passo 1,5 mm e si prepara con una punta da 8,5 mm per il maschio a taglio. Il passo fine si scrive sempre, per esempio M10x1,25.
Per i tubi si usa la gas G (ISO 228-1): profilo a 55° e passo in filetti per pollice. La misura in pollici è nominale, quindi una G 1/2 ha un diametro esterno di 20,955 mm. La NPT è lo standard americano, conico e a 60°, e non va avvitata in un filetto gas, anche quando il numero di filetti coincide.
Vai a: riconoscere un filetto · tabella metrica · passo fine · tolleranze 6H/6g · gas G e R · NPT · pollici · domande frequenti · strumenti
Questa pagina serve a chi ha in mano un disegno, una vite o un raccordo e deve capire che filetto è, con che punta preforare e come controllarlo. Le tabelle riportano i valori delle norme ISO. I prefori sono quelli di uso comune in officina: confermali sempre sul catalogo del maschio che usi.
Come riconoscere una filettatura in tre misure
Servono un calibro, un pettine contafiletti e due minuti. L’ordine conta.
- Diametro esterno. Misuralo con il calibro sulle creste della vite, oppure all’interno della madrevite. Una vite metrica è quasi sempre un po’ sotto il nominale: una M8 di classe 6g misura tra circa 7,76 e 7,97 mm. Se ti serve uno strumento affidabile, trovi i modelli confrontati nella guida ai migliori calibri digitali.
- Passo. Appoggia le lame del pettine finché una combacia senza luce. Se combacia una lama metrica leggi il passo in millimetri, se combacia una lama in pollici leggi i filetti per pollice (TPI). Senza pettine, misura con il calibro la lunghezza di 10 passi e dividi per 10.
- Angolo e forma. Il pettine metrico è a 60°, quello Whitworth a 55°: quello giusto appoggia su tutti i fianchi. Poi controlla se il filetto è conico: misura il diametro all’inizio e dopo qualche filetto. Con una conicità 1:16 il diametro cambia di 1 mm ogni 16 mm di lunghezza.
Il video qui sotto, in italiano, mostra come si ricavano diametro e passo di una vite con calibro e pettine.
| Diametro misurato | Passo | Angolo | Forma | Filettatura |
|---|---|---|---|---|
| Numero tondo in mm (6, 8, 10…) | mm | 60° | cilindrica | Metrica ISO M, passo grosso o fine |
| Valori come 13,16 · 20,96 · 26,44 mm | filetti per pollice | 55° | cilindrica | Gas G (ISO 228-1, BSPP) |
| Valori come 13,16 · 20,96 · 26,44 mm | filetti per pollice | 55° | conica | Gas R (ISO 7-1, BSPT) |
| Valori come 13,7 · 21,3 · 26,7 mm | filetti per pollice | 60° | conica | NPT |
| Valori come 6,35 · 9,53 · 12,7 mm | filetti per pollice | 60° | cilindrica | UNC o UNF |
Per riconoscere e controllare un filetto
- Pettine contafiletti metrico e Whitworth: il passo in un attimo, a 60° e a 55°
- Calibro digitale 150 mm: per il diametro esterno della vite o interno della madrevite
- Tamponi filettati passa/non passa 6H: il controllo della madrevite
- Fili calibrati per il metodo dei tre fili: per il diametro medio della vite con il micrometro
I migliori calibri: la guida →Vedi i pettini su Amazon
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Come si legge la designazione di un filetto
| Sigla | Significato |
|---|---|
| M10 | Metrica ISO, diametro 10 mm, passo grosso (1,5 mm) |
| M10x1,25 | Metrica a passo fine, passo 1,25 mm |
| M10x1,5-6g | Vite, classe di tolleranza 6g |
| M10-6H | Madrevite, classe di tolleranza 6H |
| M10x1-LH | Filettatura sinistra |
| G 1/2 | Gas cilindrica ISO 228-1, misura nominale 1/2″ |
| G 1/2 A · G 1/2 B | Vite gas di classe A (più precisa) o B |
| R 1/2 · Rp 1/2 · Rc 1/2 | Gas ISO 7-1: R vite conica, Rp madrevite cilindrica, Rc madrevite conica |
| 1/2-14 NPT | NPT da 1/2″ nominale, 14 filetti per pollice |
| 1/4-20 UNC-2A | Vite unificata 1/4″, 20 filetti per pollice, classe 2A (2B per la madrevite) |
Tabella della filettatura metrica ISO a passo grosso
La ISO 261 definisce il piano generale dei diametri e dei passi, la ISO 262 la serie scelta per viti e dadi. Nella tabella trovi i valori che servono in officina: passo, preforo per maschio a taglio e a rullare, diametro medio e diametro di nocciolo della vite, chiave esagonale e brugola.
| Filetto | Passo (mm) | Preforo maschio a taglio (mm) | Preforo maschio a rullare (mm) | Ø medio d2 (mm) | Ø nocciolo vite d3 (mm) | Chiave esagonale ISO (DIN) | Brugola vite TCEI |
|---|---|---|---|---|---|---|---|
| M1,6 | 0,35 | 1,25 | 1,45 | 1,37 | 1,17 | 3,2 | 1,5 |
| M2 | 0,4 | 1,6 | 1,8 | 1,74 | 1,51 | 4 | 1,5 |
| M2,5 | 0,45 | 2,05 | 2,3 | 2,21 | 1,95 | 5 | 2 |
| M3 | 0,5 | 2,5 | 2,8 | 2,68 | 2,39 | 5,5 | 2,5 |
| M4 | 0,7 | 3,3 | 3,7 | 3,55 | 3,14 | 7 | 3 |
| M5 | 0,8 | 4,2 | 4,65 | 4,48 | 4,02 | 8 | 4 |
| M6 | 1 | 5,0 | 5,55 | 5,35 | 4,77 | 10 | 5 |
| M8 | 1,25 | 6,8 | 7,4 | 7,19 | 6,47 | 13 | 6 |
| M10 | 1,5 | 8,5 | 9,3 | 9,03 | 8,16 | 16 (17) | 8 |
| M12 | 1,75 | 10,2 | 11,2 | 10,86 | 9,85 | 18 (19) | 10 |
| M14 | 2 | 12,0 | 13,1 | 12,70 | 11,55 | 21 (22) | 12 |
| M16 | 2 | 14,0 | 15,1 | 14,70 | 13,55 | 24 | 14 |
| M18 | 2,5 | 15,5 | – | 16,38 | 14,93 | 27 | 14 |
| M20 | 2,5 | 17,5 | – | 18,38 | 16,93 | 30 | 17 |
| M22 | 2,5 | 19,5 | – | 20,38 | 18,93 | 34 (32) | 17 |
| M24 | 3 | 21,0 | – | 22,05 | 20,32 | 36 | 19 |
| M27 | 3 | 24,0 | – | 25,05 | 23,32 | 41 | 19 |
| M30 | 3,5 | 26,5 | – | 27,73 | 25,71 | 46 | 22 |
| M36 | 4 | 32,0 | – | 33,40 | 31,09 | 55 | 27 |
Come leggere i prefori. Per il maschio a taglio il preforo vale circa diametro meno passo (10 − 1,5 = 8,5 mm).[2] Il maschio a rullare deforma il materiale invece di asportarlo, quindi vuole un foro più grande, circa diametro meno 0,45 volte il passo. Su materiali tenaci o fori profondi molti preferiscono aumentare il preforo di uno o due decimi. Parametri di taglio, scelta del maschio e cicli sono spiegati nella guida a foratura e maschiatura CNC.
La chiave esagonale segue la ISO 4032. Tra parentesi c’è il valore della vecchia DIN 934, ancora molto diffuso su M10, M12, M14 e M22. La brugola si riferisce alle viti a testa cilindrica con esagono incassato ISO 4762.
Passo fine: tabella e quando sceglierlo
| Filetto | Passo (mm) | Preforo maschio a taglio (mm) | Ø medio d2 (mm) |
|---|---|---|---|
| M8x1 | 1 | 7,0 | 7,35 |
| M10x1,25 | 1,25 | 8,75 | 9,19 |
| M10x1 | 1 | 9,0 | 9,35 |
| M12x1,5 | 1,5 | 10,5 | 11,03 |
| M12x1,25 | 1,25 | 10,75 | 11,19 |
| M14x1,5 | 1,5 | 12,5 | 13,03 |
| M16x1,5 | 1,5 | 14,5 | 15,03 |
| M18x1,5 | 1,5 | 16,5 | 17,03 |
| M20x1,5 | 1,5 | 18,5 | 19,03 |
| M22x1,5 | 1,5 | 20,5 | 21,03 |
| M24x2 | 2 | 22,0 | 22,70 |
| M30x2 | 2 | 28,0 | 28,70 |
Il passo fine ha un filetto meno profondo e un nocciolo più grande. Conviene nelle pareti sottili, dove asporta meno materiale, nelle viti di registro, dove ogni giro sposta di meno, e nei collegamenti soggetti a vibrazioni, perché l’elica più piatta tende meno a svitarsi. Ha però dei limiti. È più delicato con sporco e urti, richiede più giri per l’avvitamento e sull’inox grippa più facilmente. Se il disegno non lo richiede, il passo grosso resta la scelta normale.
Profilo e formule della filettatura metrica
Il profilo metrico nasce da un triangolo equilatero con altezza H. Tutti i diametri si ricavano dal diametro nominale d e dal passo P[1]:
d2 (diametro medio) = d − 0,649519 · P
D1 (nocciolo madrevite) = d − 1,082532 · P
d3 (nocciolo vite) = d − 1,226869 · P
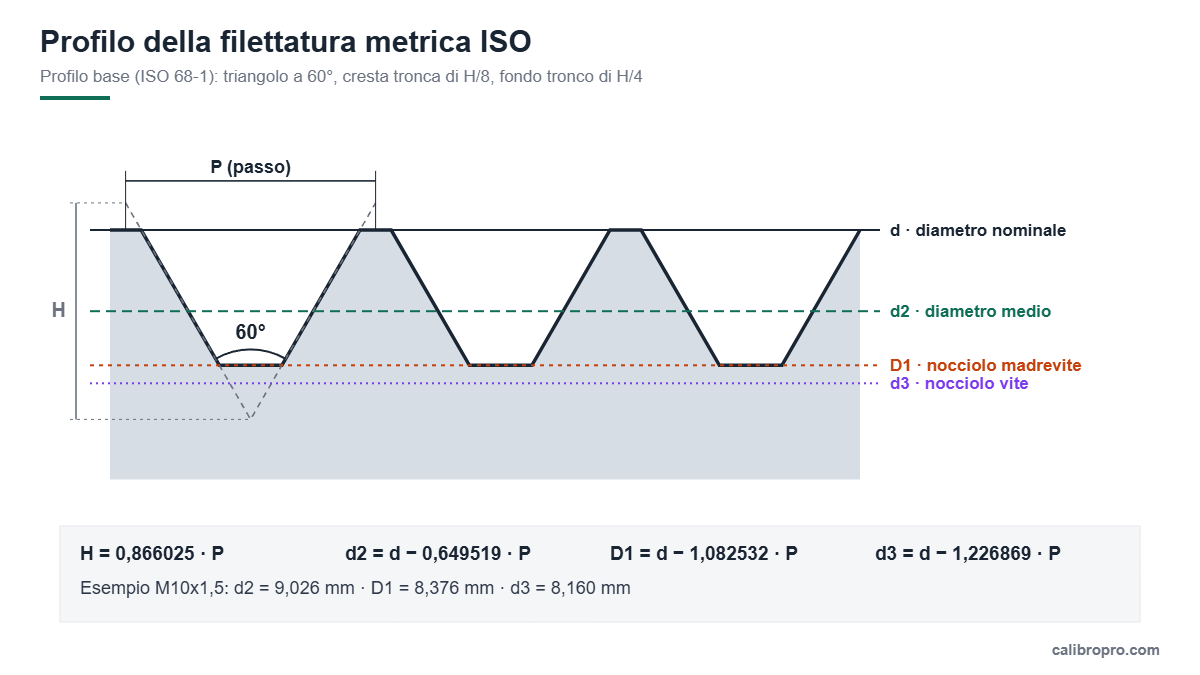
Per una M10x1,5: d2 = 9,026 mm, D1 = 8,376 mm, d3 = 8,160 mm. In tornitura, la profondità del filetto è circa 0,613 · P sulla vite e 0,541 · P sulla madrevite: sono i valori da impostare nel ciclo di filettatura prima dei ritocchi.
Tolleranze delle filettature: cosa significa 6H/6g
Le tolleranze delle filettature metriche sono definite dalla ISO 965-1. La sigla ha due parti. Il numero è il grado di tolleranza: più è basso, più la tolleranza è stretta. La lettera è la posizione: maiuscola per la madrevite, minuscola per la vite. H e h non lasciano gioco, g lascia un piccolo gioco, f ed e un gioco maggiore.
- Classe fine: per esempio 5H/4h, per accoppiamenti precisi;
- classe media 6H/6g: lo standard della viteria commerciale, e il valore da intendere quando il disegno non dice nulla;
- classe grossolana: per esempio 7H/8g, per filetti su barre laminate o fori lunghi.
Viti zincate: il gioco che sparisce
Sui filetti a 60° uno strato di rivestimento di spessore s riduce il gioco sul diametro medio di circa 4 · s. Una vite M10 in classe 6g ha un gioco di circa 32 µm sul diametro medio: una zincatura da 8 µm se lo mangia tutto. Per questo la viteria da zincare si filetta con abbastanza gioco da rientrare comunque nei limiti dopo il trattamento, come previsto dalla ISO 4042 per i rivestimenti elettrolitici.[3] Se zinchi pezzi tuoi, tienine conto prima di filettare, non dopo.
Come si controlla un filetto
- Madrevite: tampone filettato passa/non passa della classe richiesta, per esempio 6H.
- Vite: anello filettato passa/non passa, oppure calibro a rulli in produzione.
- Diametro medio della vite: metodo dei tre fili con il micrometro. Si appoggiano tre fili calibrati nei vani e si misura la quota M sopra i fili.
Esempio M10x1,5: filo da 0,866 mm, diametro medio nominale 9,026 mm, quindi la quota sopra i fili è 10,325 mm. La misura reale va confrontata con i limiti della classe 6g, che sono un po’ sotto questo valore teorico.
Filettatura gas G e R: tabella ISO 228-1 e ISO 7-1
La filettatura gas usa il profilo Whitworth a 55°. La misura in pollici indica il tubo nominale e non il diametro del filetto, ed è qui che nasce quasi ogni errore. Esistono due famiglie:
- G, ISO 228-1 (BSPP): cilindrica, non fa tenuta sul filetto. La tenuta la danno una guarnizione, un O-ring o una battuta.
- R, Rp e Rc, ISO 7-1 (BSPT): la vite R è conica 1:16 e fa tenuta sul filetto con sigillante, teflon o canapa. Si accoppia con una madrevite conica Rc o cilindrica Rp.
| Misura | Filetti per pollice | Passo (mm) | Ø esterno (mm) | Preforo madrevite G (mm) |
|---|---|---|---|---|
| G 1/8 | 28 | 0,907 | 9,728 | 8,8 |
| G 1/4 | 19 | 1,337 | 13,157 | 11,8 |
| G 3/8 | 19 | 1,337 | 16,662 | 15,25 |
| G 1/2 | 14 | 1,814 | 20,955 | 19,0 |
| G 3/4 | 14 | 1,814 | 26,441 | 24,5 |
| G 1 | 11 | 2,309 | 33,249 | 30,75 |
| G 1 1/4 | 11 | 2,309 | 41,910 | 39,5 |
| G 1 1/2 | 11 | 2,309 | 47,803 | 45,25 |
| G 2 | 11 | 2,309 | 59,614 | 57,0 |
I prefori G della tabella cadono dentro la tolleranza del diametro di nocciolo della madrevite. Alcuni produttori indicano valori di qualche decimo più piccoli, soprattutto dalla G 1/2 in su: in quel caso vale il catalogo del maschio.
Le filettature R hanno gli stessi diametri e passi, ma misurati sul piano di riferimento del cono. Per le madreviti coniche Rc il preforo è un po’ più piccolo e spesso si ripassa con un alesatore conico 1:16: segui il catalogo del maschio.
Filettatura NPT: tabella e differenze con il gas
La NPT (ASME B1.20.1) è lo standard americano per i tubi: profilo a 60°, conicità 1:16, tenuta sul filetto con sigillante. La variante NPTF, detta Dryseal, fa tenuta metallo su metallo senza sigillante grazie a un controllo più stretto di creste e fondi.
| Misura | Filetti per pollice | Passo (mm) | Ø esterno tubo (mm) | Preforo senza alesatore |
|---|---|---|---|---|
| 1/8 NPT | 27 | 0,941 | 10,29 | 11/32″ · 8,7 mm |
| 1/4 NPT | 18 | 1,411 | 13,72 | 7/16″ · 11,1 mm |
| 3/8 NPT | 18 | 1,411 | 17,15 | 37/64″ · 14,7 mm |
| 1/2 NPT | 14 | 1,814 | 21,34 | 23/32″ · 18,3 mm |
| 3/4 NPT | 14 | 1,814 | 26,67 | 59/64″ · 23,4 mm |
| 1 NPT | 11,5 | 2,209 | 33,40 | 1 5/32″ · 29,4 mm |
| 1 1/4 NPT | 11,5 | 2,209 | 42,16 | 1 1/2″ · 38,1 mm |
| 1 1/2 NPT | 11,5 | 2,209 | 48,26 | 1 47/64″ · 44,0 mm |
| 2 NPT | 11,5 | 2,209 | 60,33 | 2 7/32″ · 56,4 mm |
NPT e gas non si mescolano
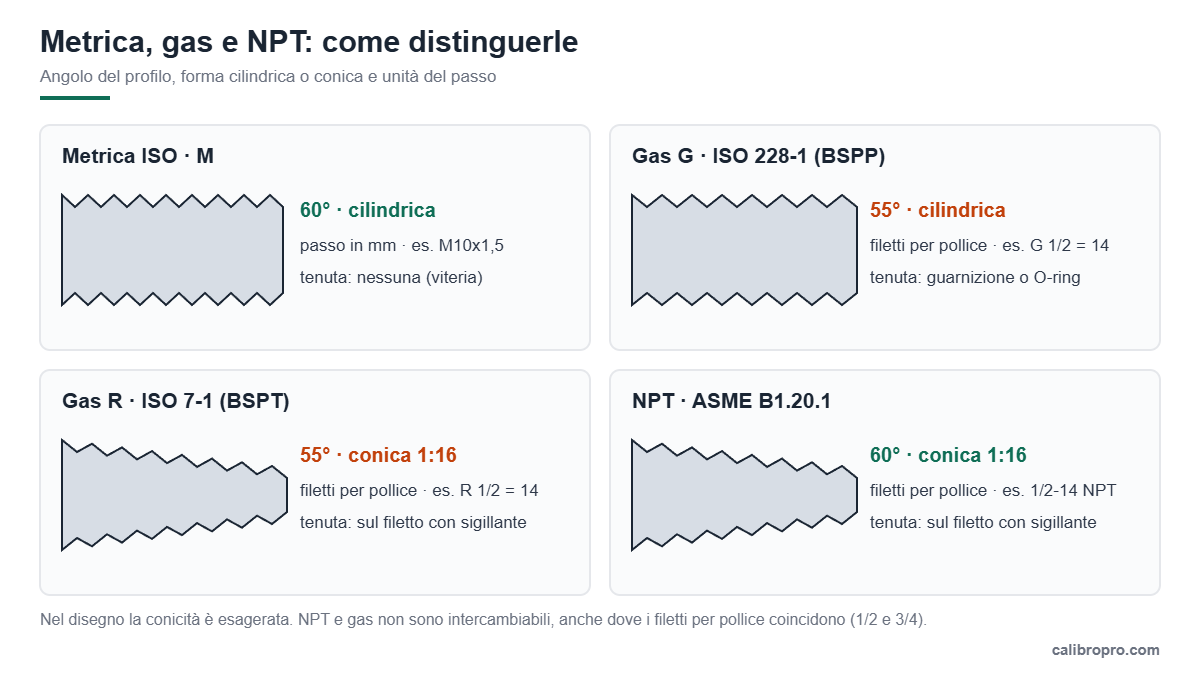
Su 1/2″ e 3/4″ NPT e gas hanno entrambe 14 filetti per pollice, e sulle altre misure il numero è molto vicino (27 contro 28, 18 contro 19). Così un raccordo NPT entra per un paio di giri in un filetto gas e sembra quello giusto. Poi l’angolo diverso, 60° contro 55°, lo blocca o lascia un trafilamento. Se il pettine da 55° non appoggia su tutti i fianchi, il filetto non è gas. Per collegare i due standard esistono adattatori dedicati.
Filettature in pollici: UNC, UNF e Whitworth
Su macchine e componenti americani trovi la filettatura unificata (ASME B1.1), con profilo a 60° come la metrica ma dimensioni in pollici. UNC è il passo grosso, UNF quello fine.
| Misura | Ø nominale (mm) | UNC: filetti/pollice · preforo | UNF: filetti/pollice · preforo |
|---|---|---|---|
| 1/4″ | 6,35 | 20 · 5,1 mm | 28 · 5,5 mm |
| 5/16″ | 7,94 | 18 · 6,6 mm | 24 · 6,9 mm |
| 3/8″ | 9,53 | 16 · 8,0 mm | 24 · 8,5 mm |
| 1/2″ | 12,70 | 13 · 10,8 mm | 20 · 11,5 mm |
Le filettature Whitworth BSW e BSF, a 55°, oggi si incontrano quasi solo su macchine inglesi datate e nelle riparazioni. Le PG, a 80°, erano lo standard dei pressacavi elettrici e sono state sostituite dai pressacavi a filetto metrico.
Come si realizza una filettatura in officina
- Maschio a taglio. Per i fori passanti si usa il maschio con imbocco corretto, che spinge il truciolo avanti, oltre il foro. Per i fori ciechi serve il maschio a elica destra, che porta il truciolo indietro verso l’uscita.
- Maschio a rullare. Non produce truciolo e il filetto risulta più resistente, perché le fibre del materiale non vengono tagliate. Richiede materiali duttili, un preforo preciso e buona lubrificazione.
- Fresatura del filetto. Conveniente su diametri grandi e materiali difficili. Con un solo utensile fai diametri diversi a parità di passo, regoli la quota con il correttore raggio e, se l’utensile si rompe, il pezzo non resta bloccato.
- Tornitura con inserto a filettare. L’inserto a profilo pieno forma anche la cresta ed è legato a un solo passo; quello a profilo parziale copre più passi. Le passate devono avere profondità decrescente. La scelta dell’inserto parte dalla codifica ISO degli inserti, il ciclo dalla guida alla tornitura CNC.
Sui centri di lavoro la maschiatura rigida si programma con il ciclo G84, spiegato nella guida ai cicli fissi CNC.
Per filettare a mano i fori vanno preparati con la punta giusta: diametri e tipi di punta sono nella guida alle punte per ferro.
Filettare a mano: maschi e filiere
Per un foro filettato ogni tanto, o per ripassare una vite rovinata, non serve una macchina: bastano un maschio, un giramaschi e un po’ di metodo. Con la filiera si fa il lavoro opposto, il filetto esterno su una barra.
La serie di maschi e come si usa
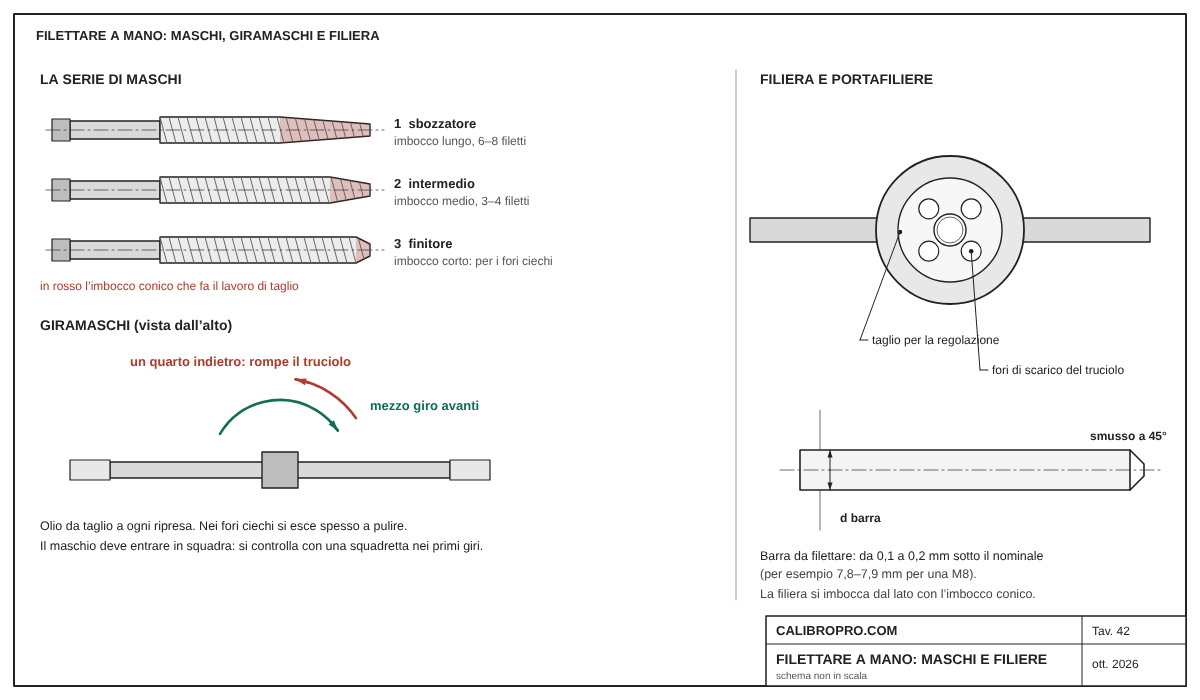
I maschi a mano si vendono di solito in serie da tre: sbozzatore, intermedio e finitore. Cambia la lunghezza dell’imbocco conico, cioè il tratto che taglia davvero. Lo sbozzatore ha l’imbocco più lungo e parte facilmente in squadra, il finitore lo ha corto e porta il filetto pieno quasi fino in fondo: è quello che serve nei fori ciechi. Nei fori passanti, su materiali teneri, spesso basta lo sbozzatore seguito dal finitore. Esistono anche maschi a macchina monotaglio, che fanno tutto in una passata, ma a mano richiedono più forza e più precisione.
- Preforo con la punta della tabella qui sopra: per una M8 si usa la 6,8 mm. Il diametro sbagliato è la prima causa di maschi rotti.
- Svasatura leggera all’imbocco del foro, a 90°: aiuta il maschio a entrare dritto e toglie la bava dal primo filetto.
- Squadra: nei primi due o tre giri si controlla il maschio con una squadretta su due lati. Se parte storto, non si raddrizza più.
- Mezzo giro avanti, un quarto indietro: il ritorno spezza il truciolo e libera i vani. Olio da taglio a ogni ripresa; sull’alluminio va bene anche il petrolio.
- Fori ciechi: si esce spesso a pulire il truciolo dal fondo. Il maschio che si blocca in fondo al foro è quello che si rompe.
La filiera: preparare la barra
La filiera si monta nel portafiliere e si imbocca dal lato con l’imbocco conico. La barra va preparata un po’ sotto il diametro nominale, di solito da 0,1 a 0,2 mm: per una M8 una barra da 7,8–7,9 mm. Con il diametro pieno la filiera fatica, strappa il filetto e si consuma. Uno smusso a 45° in testa alla barra aiuta l’imbocco. Le filiere tonde hanno un taglio con una vite di regolazione: aprendole un poco si fa una prima passata leggera, chiudendole si porta il filetto a misura.
Quale set comprare
Il materiale fa tutta la differenza. I set economici in acciaio al carbonio (spesso indicati come WS) vanno bene per qualche filetto nell’alluminio e nel legno duro, ma sull’acciaio si consumano in fretta e si rompono. Per l’officina servono maschi e filiere in HSS; per inox e acciai legati, in HSS-E al cobalto. Un set da M3 a M12 copre la maggior parte dei lavori. Meglio pochi pezzi buoni che una valigetta da cinquanta pezzi di qualità incerta: si possono comprare singolarmente le misure che servono davvero, quasi sempre M5, M6, M8 e M10.
Se un maschio si spezza nel foro, la prima cosa è non insistere. Gli estrattori a dita funzionano sui maschi rotti a filo; nei casi difficili si ricorre all’elettroerosione, che officine e rettificatori fanno anche su pezzi singoli.
Per filettare a mano
- Set di maschi e filiere in HSS M3–M12: per l’officina
- Serie di maschi HSS-E al cobalto: per inox e acciai legati
- Giramaschi a cricchetto: comodo negli spazi stretti
- Portafiliere: della misura delle filiere
- Olio da taglio per maschiatura: a ogni ripresa
- Svasatore HSS a 90°: per l’imbocco del foro
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Domande frequenti sulle filettature
Cosa indica la M nelle filettature?
Indica la filettatura metrica ISO, con profilo a 60°. Il numero che segue è il diametro nominale in millimetri: M8 significa diametro 8 mm, passo grosso 1,25 mm.
Che passo ha una vite M10?
Il passo grosso standard di una M10 è 1,5 mm. Esistono anche i passi fini 1,25 mm e 1 mm, che vanno sempre indicati nella sigla, per esempio M10x1,25.
Qual è il preforo per una M10?
Con il maschio a taglio si usa una punta da 8,5 mm. Con il maschio a rullare serve un foro più grande, circa 9,3 mm. Il valore esatto va verificato sul catalogo del maschio.
Quanti millimetri è 1/2 pollice gas?
Il diametro esterno del filetto G 1/2 è 20,955 mm, con 14 filetti per pollice. La misura in pollici è nominale e si riferisce al tubo, non al filetto.
Che differenza c’è tra BSP e NPT?
BSP ha profilo a 55° (Whitworth) e può essere cilindrica (G) o conica (R). NPT ha profilo a 60° ed è sempre conica. Anche dove il numero di filetti per pollice coincide, come su 1/2 e 3/4 di pollice, non sono intercambiabili.
Cosa significano 6H e 6g?
Sono le classi di tolleranza medie della ISO 965-1: 6H per la madrevite, 6g per la vite. Il 6 è il grado di tolleranza, la lettera la posizione: H non lascia gioco, g lascia un piccolo gioco.
Come capire la misura di una filettatura?
Misura il diametro esterno con il calibro, il passo con il pettine contafiletti e controlla l’angolo, 60° o 55°, e se il filetto è cilindrico o conico. Con questi tre dati si risale al tipo di filettatura.
Quali sono le filettature standard più usate?
In Europa la metrica ISO a passo grosso per viti e dadi, la gas G e R per tubi e raccordi. Su macchine e impianti americani si trovano UNC, UNF e NPT.
Che differenza c’è tra maschio sbozzatore, intermedio e finitore?
Cambia la lunghezza dell’imbocco conico. Lo sbozzatore ha l’imbocco lungo e parte dritto più facilmente, il finitore lo ha corto e porta il filetto completo quasi fino in fondo: serve soprattutto nei fori ciechi.
Di che diametro deve essere la barra da filettare con la filiera?
Un po’ sotto il nominale, di solito da 0,1 a 0,2 mm: per una M8 una barra da 7,8–7,9 mm. Con il diametro pieno la filiera fatica e strappa il filetto. Uno smusso a 45° in testa aiuta l’imbocco.
Per un ripasso visivo di formati e passi, metrico, Whitworth e gas, c’è questo video in italiano di circa un quarto d’ora.
Conclusioni
Per quasi tutti i lavori bastano tre dati: tipo di filettatura, passo e preforo. Riconosci il filetto con calibro e pettine, prendi il preforo dalla tabella e controlla il risultato con il tampone della classe giusta. Le confusioni più costose nascono tra gas e NPT e tra pollice nominale e diametro reale: in caso di dubbio, misura prima di forare.
Per approfondire la parte di lavorazione c’è la guida a foratura e maschiatura CNC, con parametri e scelta del maschio. Il profilo della filettatura metrica è descritto anche nella voce Filettatura metrica ISO di Wikipedia.
Fonti
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.