
Trattamenti termici degli acciai: tempra, rinvenimento e cementazione
In breve
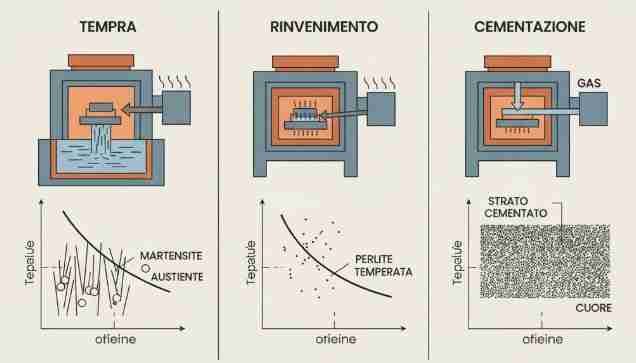
La tempra scalda l’acciaio fino a trasformarlo in austenite, per un C45 tra 820 e 860 °C, e lo raffredda in fretta in acqua, olio o polimero: si forma martensite, durissima ma fragile. Il rinvenimento, da fare subito dopo, la rende utilizzabile: a 150–200 °C toglie le tensioni e lascia quasi tutta la durezza, tra 500 e 650 °C circa dà la bonifica, con meno durezza e molta più tenacità.
La cementazione arricchisce di carbonio la superficie di un acciaio che ne ha poco, come il 16MnCr5, prima della tempra: fuori si arriva a 58–62 HRC, il cuore resta tenace. La profondità cresce con la radice del tempo: in un ciclo a gas intorno ai 940 °C, 1 mm efficace chiede circa 5–6 ore, 2 mm circa 20–22.
Vai a: tempra · rinvenimento · cementazione · confronto · due esempi · controllo durezza
Un trattamento termico sbagliato si scopre tardi: cricche che saltano fuori in rettifica, quote che non tornano, una durezza che al cuore del pezzo non c’è. Quasi sempre il problema nasce prima del forno, da un acciaio scelto senza guardare la temprabilità o da un disegno che dice «temprato» senza dire quanto. Per la scelta del materiale c’è la guida alle leghe metalliche.
Cosa succede dentro l’acciaio
Scaldato abbastanza, l’acciaio cambia struttura cristallina e diventa austenite, che scioglie il carbonio. La trasformazione comincia a 727 °C; per completarla serve più calore quanto meno carbonio c’è: intorno ai 770 °C per un C45, oltre gli 850 °C per un acciaio da cementazione. Da lì conta tutto la velocità di raffreddamento:
- raffreddato lentamente, in forno o all’aria, torna ferrite e perlite: acciaio tenero e lavorabile, come dopo una ricottura o una normalizzazione;
- a velocità intermedie si forma bainite;
- raffreddato abbastanza in fretta, il carbonio resta intrappolato e si forma martensite: durissima, ma fragile e carica di tensioni.
La durezza della martensite dipende quasi solo dal carbonio. Un C45 temprato arriva intorno a 55–58 HRC, un acciaio con lo 0,6% di carbonio o più tocca i 64–66 HRC. Un acciaio con lo 0,15% di carbonio, invece, temprato così com’è indurisce poco: per questo si cementa.
Tempra
La tempra ha tre fasi: riscaldamento alla temperatura di austenitizzazione, permanenza il tempo necessario perché ci arrivi tutto il pezzo, raffreddamento rapido. Per i due acciai da bonifica più comuni, C45 e 42CrMo4, la temperatura è tra 820 e 860 °C; per gli altri acciai i valori sono nelle schede dei produttori e nella EN ISO 683.
Acqua, olio, polimero o gas
Più il mezzo raffredda in fretta, più è facile ottenere martensite, ma più crescono deformazioni e rischio di cricche. L’acqua è la più drastica e si usa per gli acciai al carbonio. L’olio è più dolce ed è la regola per gli acciai legati come il 42CrMo4. Le soluzioni di polimero stanno in mezzo e si regolano con la concentrazione. Gli acciai molto legati, come quelli per utensili da lavoro a freddo, temprano anche in gas o in aria, spesso in forni sottovuoto.
Temprabilità: perché un pezzo grosso resta tenero dentro
La temprabilità dice fino a che profondità un acciaio diventa martensite, e non va confusa con la durezza: la durezza massima la decide il carbonio, la profondità la decidono gli elementi di lega. Un C45 ha temprabilità bassa: anche in acqua tempra a cuore solo su sezioni modeste, e su un albero di qualche decina di millimetri la durezza cala andando verso il centro. Il 42CrMo4, grazie a cromo e molibdeno, tempra in olio e arriva a cuore su sezioni molto più grandi.
Si misura con la prova Jominy (ISO 642): una barretta scaldata viene raffreddata da un’estremità con un getto d’acqua, poi se ne misura la durezza a distanze crescenti. Le curve Jominy sono nelle schede degli acciai e sono il dato da guardare quando bisogna scegliere tra due materiali.
Difetti di tempra
- Cricche: raffreddamento troppo drastico per quell’acciaio, spigoli vivi, variazioni brusche di sezione, rinvenimento rimandato.
- Deformazioni: in qualche misura ci sono sempre, per questo si lascia sovrametallo.
- Durezza bassa: temperatura troppo bassa, permanenza troppo breve o mezzo troppo lento.
- Decarburazione: la superficie perde carbonio in forno e resta tenera per qualche decimo; si evita con l’atmosfera protettiva o si toglie in rettifica.
- Grano grosso: temperatura troppo alta o permanenza troppo lunga; il pezzo diventa fragile.
Tempra superficiale a induzione
Quando basta una pelle dura, per esempio su perni e sedi di tenuta, si scalda solo la superficie con un induttore e la si raffredda con una doccia. Su un C45 si arriva intorno a 57 HRC per un paio di millimetri di profondità, mentre il resto del pezzo resta com’era.
Rinvenimento
Appena temprata, la martensite è troppo fragile per lavorare: basta un urto per romperla, e le tensioni interne possono criccare il pezzo anche a giorni di distanza. Il rinvenimento la riscalda sotto la temperatura di trasformazione, la tiene in temperatura il tempo necessario e la lascia raffreddare. Va fatto subito dopo la tempra, non il giorno dopo.
Le temperature, a grandi linee:
- 150–200 °C: distensione. La durezza cala di poco, le tensioni molto. È il rinvenimento di utensili, calibri e pezzi cementati.
- 500–650 °C circa: è la bonifica, cioè tempra più rinvenimento alto. La durezza scende, la tenacità sale molto: è il trattamento di alberi, perni e bulloneria in 42CrMo4 o C45.
La fascia tra circa 260 e 370 °C di solito si evita: lì molti acciai perdono tenacità invece di guadagnarla. È la cosiddetta fragilità da rinvenimento della martensite.
Cementazione
Serve quando un pezzo deve avere una superficie durissima e resistente all’usura ma un cuore che non si rompe sotto gli urti: ingranaggi, camme, perni di articolazione. Si parte da un acciaio con poco carbonio, tra 0,10 e 0,25%, e se ne arricchisce lo strato esterno scaldandolo in un’atmosfera carburante, di solito tra 900 e 950 °C. Poi si tempra e si rinviene a bassa temperatura: fuori si arriva a 58–62 HRC, il cuore resta tenace.
Acciai da cementazione
I più usati sono il 16MnCr5 e il 20MnCr5, poi il 18CrNiMo7-6 per gli ingranaggi più caricati e il C15 per pezzi piccoli e poco sollecitati. La norma di riferimento è la EN ISO 683-3.
Quanto tempo serve
Il carbonio entra per diffusione, quindi la profondità cresce con la radice quadrata del tempo: per raddoppiare lo strato serve un tempo quattro volte più lungo. Come ordine di grandezza, in un ciclo a gas intorno ai 940 °C la profondità efficace cresce di circa 0,42–0,45 mm per la radice delle ore, secondo il potenziale di carbonio[1]:
- 0,5 mm efficaci: poco più di un’ora;
- 1 mm: circa 5–6 ore;
- 2 mm: circa 20–22 ore.
Il ciclo vero lo decide il trattamentista in base ad acciaio, temperatura e potenziale di carbonio. La profondità efficace è quella misurata fino alla durezza di 550 HV secondo la ISO 18203, che ha sostituito la ISO 2639, ed è quella che si scrive a disegno.
Tempra, bonifica, induzione e cementazione a confronto
| Trattamento | Dove agisce | Durezza tipica | Tenacità | Esempi |
|---|---|---|---|---|
| Tempra e rinvenimento basso | Tutto il pezzo, fin dove arriva la temprabilità | Alta, da 55 a 64 HRC secondo il carbonio | Bassa | Utensili, calibri, matrici |
| Bonifica | Tutto il pezzo | Media, spesso tra 25 e 35 HRC | Alta | Alberi, perni, bulloneria |
| Tempra a induzione | Solo la superficie, pochi millimetri | Intorno a 57 HRC su C45 | Cuore invariato | Perni, sedi di tenuta |
| Cementazione | Superficie, da qualche decimo a 2 mm | 58–62 HRC | Cuore tenace | Ingranaggi, camme |
Due esempi da officina
Albero in 42CrMo4 bonificato
Tempra in olio da circa 840 °C, poi rinvenimento tra 550 e 600 °C. Dopo la tempra la superficie è sui 55 HRC, dopo il rinvenimento scende a 30–36 HRC: abbastanza tenace per lavorare a fatica, e ancora lavorabile con utensili in metallo duro. A disegno: «42CrMo4 bonificato 30–36 HRC».
Ingranaggio in 16MnCr5 cementato
Sgrossatura e dentatura lasciando sovrametallo per la rettifica, cementazione con profondità efficace 0,8–1,0 mm, tempra, rinvenimento a 160–180 °C. Fuori 58–62 HRC. Una parte dello strato se ne va in rettifica, quindi la profondità richiesta deve tenere conto del sovrametallo.
Errori da evitare
- temprare in acqua un acciaio legato pensato per l’olio: cricche quasi garantite;
- rimandare il rinvenimento;
- cementare un acciaio che ha già molto carbonio: il cuore diventa fragile;
- dimenticare la decarburazione, che lascia una pelle tenera di qualche decimo.
Per controllare la durezza dopo il trattamento
La durezza scritta a disegno va verificata sul pezzo trattato: chi fa il trattamento di solito la certifica, ma un controllo in accettazione evita sorprese in rettifica.
- Durometro portatile: per controllare la durezza su pezzi grandi, senza portarli in laboratorio
- Lime di prova durezza: controllo rapido a campione: se la lima non morde, il pezzo è più duro della sua taratura
- Forno a muffola: per piccoli pezzi e prove, con il controllo della temperatura
- Manuali sui trattamenti termici: per approfondire temprabilità e cicli
Vedi i durometri su Amazon →La guida alle leghe
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Domande frequenti
Che differenza c’è tra tempra e bonifica?
La bonifica è una tempra seguita da un rinvenimento alto, tra 500 e 650 °C circa. La tempra con rinvenimento basso dà la durezza massima; la bonifica rinuncia a una parte della durezza in cambio di tenacità e resistenza a fatica.
Perché dopo la tempra serve il rinvenimento?
Perché la martensite appena formata è fragile e piena di tensioni. Senza rinvenimento un pezzo può criccarsi anche a giorni di distanza, o rompersi al primo urto.
Quanto dura una cementazione?
Dipende dalla profondità. In un ciclo a gas intorno ai 940 °C, 1 mm efficace richiede circa 5–6 ore e 2 mm circa 20–22: il tempo cresce con il quadrato della profondità.
Quali acciai si cementano?
Quelli con poco carbonio, tra 0,10 e 0,25%: 16MnCr5, 20MnCr5, 18CrNiMo7-6, C15.
Si può temprare un C45?
Sì, in acqua o in olio da 820–860 °C, ma la sua temprabilità è bassa e sui pezzi grossi il cuore resta più tenero. Se serve solo una superficie dura, su un C45 si usa spesso la tempra a induzione.
In officina
Due errori costano più di tutti. Il primo è finire un pezzo prima del trattamento senza lasciare sovrametallo: la tempra deforma, e la quota finale si prende dopo, di solito in rettifica. Il secondo è chiedere «temprato» senza dire quanto: sul disegno vanno scritti trattamento e durezza, per esempio «bonifica 28–32 HRC», e per i pezzi cementati anche la profondità efficace dello strato.
Norme di riferimento
- EN ISO 683-1 e 683-2: acciai da bonifica, non legati e legati;
- EN ISO 683-3: acciai da cementazione;
- ISO 642: prova Jominy di temprabilità;
- ISO 18203: spessore degli strati induriti, compresa la profondità di cementazione;
- ISO 6508-1: prova di durezza Rockwell.
Fonti
- Practical Approach to Determining Effective Case Depth of Gas Carburizing (M. Li) – Gear Technology, 2016
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.