
Rettifica di precisione: tipi, mole, ravvivatura e rettifica CNC
In sintesi: la rettifica di precisione rimuove pochi centesimi di materiale con una mola abrasiva per ottenere tolleranze IT5-IT7 e rugosità Ra 0,8-0,2 µm. È il passaggio obbligato per sedi cuscinetti, alberi temprati e superfici di tenuta: qui trovi come funziona, come scegliere la mola, i parametri corretti e gli errori da evitare.

Quando il tornio o la fresa non bastano più, per una tolleranza IT5 o per la sede di un cuscinetto su un albero temprato, si passa alla rettifica di precisione. È spesso l’ultima lavorazione su acciaio, ghisa e pezzi temprati, e porta la rugosità fino a Ra 0,2 µm e sotto: alberi, stampi e componenti di alta precisione.
Cos’è la rettifica di precisione
La rettifica meccanica è un processo di asportazione di materiale ottenuto mediante una mola abrasiva che ruota ad alta velocità.
A differenza della tornitura o della fresatura, non si usano utensili taglienti, ma un utensile abrasivo composto da granuli di ossido di alluminio, carburo di silicio o CBN.
La rettifica serve per:
- migliorare la geometria e la superficie del pezzo,
- correggere piccole deformazioni residue,
- ottenere tolleranze dell’ordine di centesimi o millesimi di millimetro.
Come funziona una rettificatrice
Una macchina rettificatrice è formata da alcuni componenti fondamentali:
- Mola abrasiva: utensile che asporta materiale.
- Mandrino portamola: aziona la mola a velocità elevata.
- Tavola portapezzo: sostiene e muove il pezzo in modo controllato.
- Sistema di avanzamento: regola la profondità di passata e l’avanzamento longitudinale.
- Lubrificante/refrigerante: mantiene bassa la temperatura e asporta i residui.
Il funzionamento della rettifica è semplice: il pezzo viene fissato sulla tavola, la mola ruota e sfiora la superficie asportando micrometri di materiale a ogni passata.
La combinazione di velocità periferica, pressione e grana determina la qualità finale della superficie.
Per approfondire i principi di lavorazione, leggi anche la guida sulle Lavorazioni Meccaniche.
Tipi di rettifica
Esistono diverse tipologie di rettifica di precisione, ognuna adatta a specifiche forme e materiali:
| Tipo di rettifica | Descrizione | Utilizzo tipico |
|---|---|---|
| Rettifica piana | La mola lavora una superficie piatta. | Piastre, superfici di riferimento, stampi. |
| Rettifica cilindrica esterna | La mola lavora il diametro esterno del pezzo. | Alberi, boccole, rulli. |
| Rettifica cilindrica interna | Lavora il foro interno del pezzo. | Bussole, anelli, cuscinetti. |
| Rettifica senza centri | Il pezzo appoggia su un coltello tra la mola operatrice e la mola di trascinamento, senza punte. | Spine, perni, barre in grande serie. |
| Rettifica per coordinate | Utilizzata per tolleranze estreme e superfici complesse. | Stampi di precisione, matrici, componenti aerospaziali. |
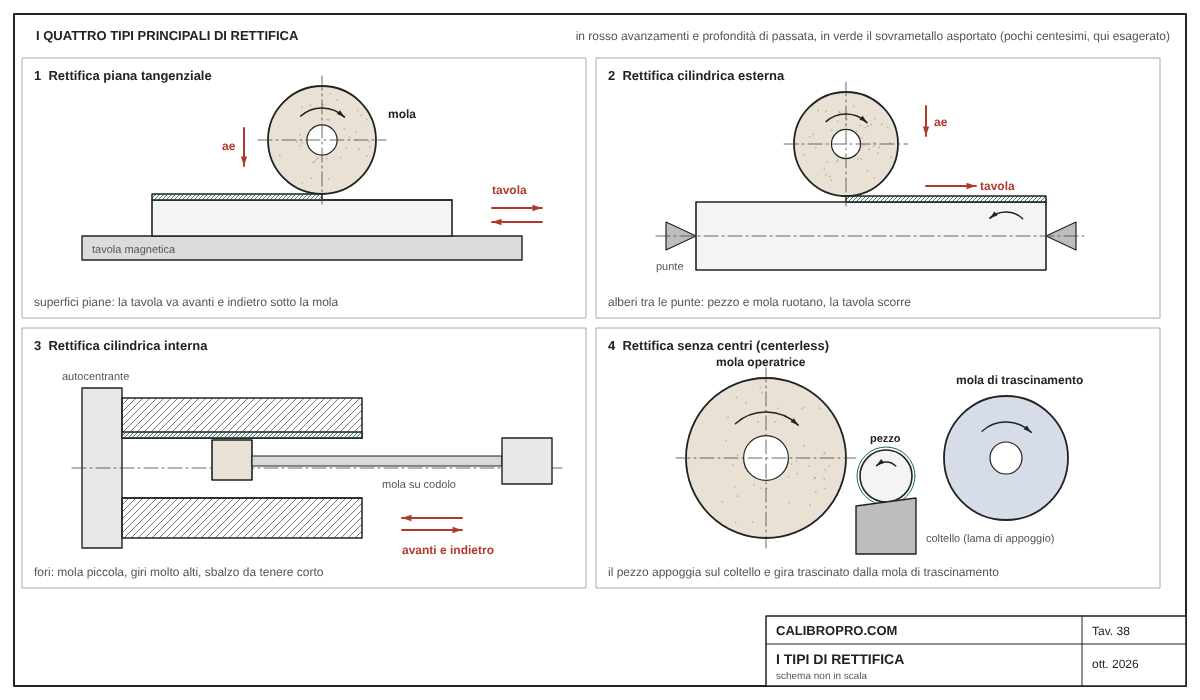
Le quattro macchine si riconoscono da come si muovono pezzo e mola. Sulla piana il pezzo sta sulla tavola magnetica e va avanti e indietro sotto la mola. Sulla cilindrica esterna il pezzo gira tra le punte e la mola lo lavora mentre la tavola scorre, oppure entra a tuffo quando il tratto da rettificare è più corto della mola. La senza centri non ha punte: il pezzo appoggia su un coltello tra due mole, ed è la macchina delle spine, dei perni e delle barre in grande serie.
Rettificare un foro
La rettifica interna è la più difficile delle quattro. Per stare dentro il foro la mola deve essere piccola, e per arrivare alla velocità periferica giusta il mandrino gira molto forte, spesso a decine di migliaia di giri al minuto. Il codolo che porta la mola è sottile e flette: si sceglie il più corto e robusto che il foro permette, si lascia meno sovrametallo che all’esterno e si chiude con qualche passata di spegnimento, senza avanzamento, per scaricare la flessione. Sui fori lunghi e stretti, quando la mola non ci sta, si passa alla levigatura (honing).
Ravvivatura ed equilibratura della mola
Una mola non resta affilata da sola. Con l’uso i grani si arrotondano e i pori si riempiono di truciolo: la mola smette di tagliare, striscia, scalda il pezzo e lascia segni. La ravvivatura toglie lo strato esterno con un diamante, rimette a nudo grani nuovi e intanto riporta la mola rotonda e concentrica.
- Diamante monopunta o a placchetta: il più usato sulle rettifiche tradizionali. Si inclina di 10–15° e ogni tanto si ruota nel suo supporto, così si consuma in modo uniforme.
- Passata e velocità del diamante: passate di 0,01–0,03 mm. Se il diamante scorre veloce sulla mola la lascia aperta e aggressiva, adatta a sgrossare; se scorre lento la chiude e migliora la finitura.
- Rullo diamantato: sulle rettifiche CNC e di profilo ravviva in pochi secondi anche profili complessi.
Prima di montarla, una mola nuova si controlla con la prova del suono: tenuta sospesa e battuta piano con un manico di legno deve dare un suono limpido. Un suono sordo indica una crepa e la mola va scartata. Poi si equilibra sulla sua flangia: una mola squilibrata vibra e lascia sul pezzo onde regolari, le cosiddette chatter marks. L’equilibratura si ripete dopo la prima ravvivatura, perché nel frattempo la mola ha cambiato forma.
Scelta della mola: abrasivo, grana e durezza
La mola è l’utensile della rettifica, e sbagliarla significa bruciature o finiture scadenti. Tre scelte contano più di tutte:
In laboratorio la rettifica e l’affilatura si fanno spesso sulla mola da banco: come si legge la sigla di una mola e quali distanze di sicurezza rispettare è spiegato nella guida alla mola da banco.
Abrasivo. L’ossido di alluminio è lo standard per gli acciai; il carburo di silicio lavora ghisa, ottone e materiali non ferrosi; il CBN (nitruro di boro cubico) è la scelta per gli acciai temprati più duri e per gli acciai da utensili ricchi di carburi, dove dura molto più dell’ossido di alluminio; il diamante è riservato a metallo duro, ceramica e vetro (mai sugli acciai: il carbonio migra nel ferro a caldo).
Grana. Grana grossa (36-60) per sgrossare e asportare in fretta; grana fine (80-120) per la finitura; oltre la 150 solo per superfinitura e profili sottili. Più la grana è fine, migliore la rugosità ma maggiore il rischio di surriscaldamento.
Durezza del legante. Regola generale d’officina: materiali duri → mola tenera (i grani usurati si staccano e ne espongono di nuovi); materiali teneri → mola dura. Una mola troppo dura sul temprato si “impasta” e brucia il pezzo.
Parametri di rettifica e qualità superficiale
I principali parametri che influenzano la qualità della rettifica meccanica sono:
- Velocità periferica della mola (Vs)
- Avanzamento (Vf)
- Profondità di passata (ae)
- Grana e durezza dell’abrasivo
- Flusso e tipo di lubrificante
Un corretto bilanciamento di questi parametri permette di ottenere rugosità Ra bassissime e un aspetto superficiale omogeneo.
In generale:
- Ra < 0,4 μm: rettifica fine di precisione.
- Ra < 0,2 μm: superfinitura.
Per conoscere come misurare la rugosità e i valori Ra, Rz, Rt, puoi consultare la guida dedicata a Finitura superficiale e rugosità Ra Rz Rt.
Come riferimento pratico di partenza, questi sono i valori tipici per la rettifica di acciai su rettificatrice cilindrica. La velocità della mola non deve mai superare quella massima stampata sulla mola stessa.
| Parametro | Sgrossatura | Finitura |
|---|---|---|
| Velocità periferica mola | 30–35 m/s | 30–35 m/s |
| Velocità periferica pezzo | 20–30 m/min | 15–25 m/min |
| Profondità di passata (ap) | 0,02–0,05 mm | 0,005–0,01 mm |
| Sovrametallo totale consigliato | 0,1–0,3 mm sul diametro | |
Il risultato va sempre verificato sul pezzo: i valori di rugosità raggiungibili e la loro misura sono spiegati nella guida a rugosità Ra, Rz e Rt, mentre per le tolleranze dimensionali tipiche della rettifica (IT5-IT7) puoi usare il calcolatore delle tolleranze ISO 286.
Rettifica CNC: cosa cambia rispetto alla tradizionale
Sulla rettifica CNC il ciclo è programmato: avvicinamento, sgrossatura, finitura, passate di spegnimento e ritorno. L’operatore imposta quote e sovrametalli invece di girare il volantino a ogni passata. Tre cose fanno la differenza:
- Misura in processo: un calibro a contatto misura il diametro mentre la mola lavora e ferma il ciclo alla quota giusta. È così che le rettifiche di produzione tengono pochi micron su migliaia di pezzi.
- Ravvivatura automatica con compensazione: dopo ogni ravvivatura il controllo sa di quanto si è ridotta la mola e corregge da solo.
- Velocità periferica costante: man mano che la mola si consuma il controllo alza i giri, così la velocità di taglio non cambia.
Le rettifiche CNC più complete lavorano esterno, interno e facce nello stesso piazzamento, e così spariscono gli errori di ripresa. Per pezzi singoli e riparazioni una rettifica tradizionale ben tenuta resta competitiva.
Difetti tipici di rettifica: cause e rimedi
Quasi tutti i difetti di rettifica si riconducono a quattro cause: calore, vibrazioni, mola in cattive condizioni o macchina non a posto.
| Difetto | Causa probabile | Rimedio |
|---|---|---|
| Bruciature (macchie brune/bluastre) | Passata eccessiva, refrigerante scarso o mal direzionato, mola impastata | Ridurre la profondità di passata, aumentare il flusso di refrigerante, ravvivare la mola |
| Vibrazioni e ondulazioni (chatter) | Mola squilibrata, cuscinetti mandrino usurati, pezzo poco rigido | Equilibrare e ravvivare la mola, verificare il mandrino, migliorare il bloccaggio |
| Righe a spirale sulla superficie | Diamante di ravvivatura usurato o avanzamento di ravvivatura eccessivo | Sostituire il diamante e ravvivare con avanzamento più fine |
| Errori di forma (ovalizzazione, conicità) | Centri usurati o sporchi, gioco nella lunetta, pezzo che flette | Ripristinare i centri, registrare la lunetta, ridurre la pressione di taglio |
Se il difetto compare all’improvviso su una lavorazione stabile, la prima cosa da controllare è quasi sempre lo stato della mola e della ravvivatura.
Differenza tra rettifica e altre lavorazioni
La rettifica viene spesso confusa con tornitura o fresatura, ma si distingue per il metodo di asportazione e il risultato finale.
| Lavorazione | Tipo di utensile | Asportazione | Finitura |
|---|---|---|---|
| Tornitura | Utensile a tagliente singolo | Asportazione media | Media |
| Fresatura | Utensile multiplo rotante | Asportazione elevata | Media |
| Rettifica | Mola abrasiva | Asportazione minima | Finitura fine e tolleranze strette |
La rettifica di precisione è quindi una fase finale, indispensabile quando occorre raggiungere dimensioni e rugosità non ottenibili con altri metodi.
Applicazioni della rettifica di precisione
La rettifica è una lavorazione chiave in moltissimi settori industriali:
- Automotive: alberi motore, ingranaggi, valvole, pistoni.
- Aerospace: componenti strutturali e turbine.
- Utensileria: frese, punte, inserti, lame.
- Stampi e matrici: superfici di accoppiamento.
- Meccanica generale di precisione: bussole, anelli, rulli.
Controllo qualità dopo la rettifica
Dopo la lavorazione, il pezzo viene misurato per verificare tolleranze e rugosità.
Gli strumenti più utilizzati sono:
- Micrometro centesimale
- Calibro di precisione
- Comparatore centesimale
- Rugosimetro
La verifica della rugosità Ra e della rettilineità garantisce che la superficie rispetti le specifiche richieste.
Scopri di più nella guida sugli Strumenti di misura meccanica.
Per il controllo della finitura serve un rugosimetro tarato: nella guida ai migliori rugosimetri trovi i modelli adatti all’officina, e in come si misura la rugosità la procedura corretta per non falsare il valore.
Una rettifica cilindrica dall’inizio alla fine
Nel video di un’officina di rettifica italiana si vede la lavorazione completa di un cilindro, dal piazzamento al controllo:
Domande frequenti sulla rettifica
Cos’è la rettifica di precisione e a cosa serve?
È la lavorazione di finitura che usa una mola abrasiva per togliere pochi centesimi di materiale e portare il pezzo a tolleranze IT5–IT7 e rugosità tra Ra 0,8 e 0,2 µm. Serve su sedi di cuscinetti, alberi temprati, superfici di tenuta e stampi.
Quali tipi di rettifica esistono?
Le principali sono la piana tangenziale, la cilindrica esterna tra le punte, la cilindrica interna per i fori e la senza centri (centerless). Poi ci sono la rettifica di profilo, quella a coordinate e quelle dedicate a ingranaggi e filetti.
Che rugosità si ottiene con la rettifica?
Di solito Ra 0,8–0,2 µm; con mole fini e passate di spegnimento si scende sotto Ra 0,1 µm. Si misura con un rugosimetro tarato, in direzione perpendicolare ai segni della mola.
Qual è la differenza tra rettifica e tornitura?
La tornitura taglia con un utensile a geometria definita e asporta millimetri; la rettifica lavora con migliaia di grani abrasivi e asporta centesimi. Si tornisce per dare la forma e si rettifica per arrivare a quota e finitura finali, soprattutto dopo la tempra.
Quando conviene rettificare invece della tornitura in duro?
Quando servono IT5–IT6, superfici di tenuta o finiture molto fini con la quota stabile su molti pezzi. La tornitura in duro con il CBN lavora anche acciai oltre i 60 HRC ed è più veloce, ma la rettifica resta superiore per finitura e stabilità della quota.
Ogni quanto si ravviva la mola?
Quando smette di tagliare: il pezzo scalda, compaiono bruciature o la finitura peggiora. Sulle rettifiche CNC la ravvivatura è programmata ogni certo numero di pezzi; su quelle tradizionali la decide l’operatore guardando superficie e scintille.
Che materiali si possono rettificare?
Acciai, anche temprati, ghise, leghe di rame e di alluminio con mole adatte, metallo duro e ceramiche tecniche con mole diamantate.
Quanto costa la rettifica?
Dipende da tempo macchina, tolleranze e quantità. La rettifica tradizionale costa meno all’ora, quella CNC conviene sulle serie. Le tolleranze più strette costano di più perché richiedono più passate di finitura e più controlli.
Quando conviene rettificare
La rettifica si paga, quindi ha senso quando serve davvero: tolleranze da IT6 in giù, rugosità sotto Ra 0,8 µm, oppure pezzi temprati dove la tornitura in duro con il CBN non basta. Se il disegno chiede Ra 1,6 su un acciaio bonificato, di solito una buona finitura al tornio è sufficiente.
Per approfondire:
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.