

In sintesi: per la carpenteria leggera e il fai da te si usano gli elettrodi rutili (E6013): innesco facile, scoria che si stacca da sola, corrente alternata o continua. Per strutture, spessori importanti e acciai difficili servono i basici (E7018), a basso idrogeno, più tenaci ma da tenere asciutti. I cellulosici (E6010) sono quelli dei tubisti. Come regola di partenza conta 35–40 A per ogni millimetro di diametro: un 2,5 mm lavora tra 60 e 90 A, un 3,2 mm tra 90 e 130 A.
Davanti allo scaffale degli elettrodi la scelta sembra semplice finché non leggi le scatole: E6013, E7018, E 38 0 RC 11, E 42 4 B 42 H5. Sigle che sembrano codici fiscali e che invece dicono esattamente cosa fa quell’elettrodo, su quale materiale, in quale posizione e con quale corrente. Capirle significa smettere di comprare a caso e di dare la colpa alla saldatrice.
Il rivestimento è quello che distingue un elettrodo dall’altro, e da lì si parte. Poi le sigle AWS e ISO lette una lettera alla volta, la tabella diametro-ampere, gli elettrodi speciali per inox, ghisa e alluminio e come conservarli perché non prendano umidità. Il processo vero e proprio, dalla accensione dell’arco alle posizioni, è spiegato nella guida alla saldatura a elettrodo.
Come è fatto un elettrodo e a cosa serve il rivestimento
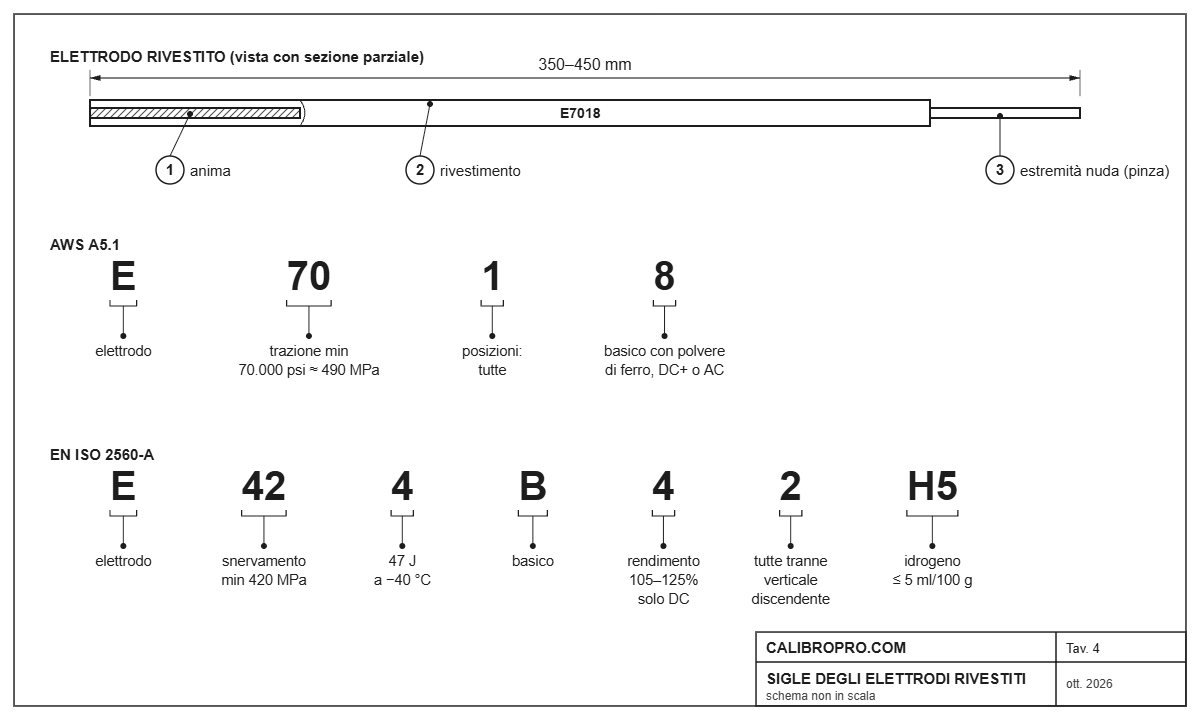
Un elettrodo rivestito è un’anima metallica, di solito acciaio dolce, ricoperta da un impasto di minerali, polveri metalliche e leganti. L’anima fonde e diventa il materiale d’apporto. Il rivestimento fa quattro lavori insieme:
- Protegge il bagno. Bruciando sviluppa gas che tengono lontano l’aria.
- Forma la scoria. Copre il cordone, rallenta il raffreddamento e lo protegge dall’ossidazione.
- Stabilizza l’arco. Contiene sostanze che rendono l’innesco più facile e l’arco più regolare.
- Corregge la composizione. Aggiunge elementi di lega e, nei rivestimenti con polvere di ferro, aumenta il metallo depositato.
Cambiando la ricetta del rivestimento cambia tutto il comportamento dell’elettrodo. Per questo la prima distinzione si fa proprio sul tipo di rivestimento.
I tipi di elettrodo: rutili, basici, cellulosici
| Tipo (sigla ISO) | Esempio AWS | Innesco e arco | Corrente | Qualità del giunto | Per cosa |
|---|---|---|---|---|---|
| Rutile (R, RR) | E6013 | Facilissimo, arco morbido | AC e DC | Buona, cordone liscio | Carpenteria leggera, cancelli, riparazioni, fai da te |
| Rutile-cellulosico (RC) | E6013 “universale” | Facile, più penetrante | AC e DC | Buona | Lavori misti in tutte le posizioni |
| Basico (B) | E7018, E7016 | Più difficile, arco più duro | DC+ (alcuni anche AC) | Ottima: tenace, basso idrogeno | Strutture, spessori, acciai ad alto carbonio, lavori certificati |
| Cellulosico (C) | E6010, E6011 | Arco “scavante”, molti spruzzi | DC+ (E6011 anche AC) | Buona, penetrazione profonda | Tubazioni, verticale discendente |
| Rutile con polvere di ferro | E7024 | Facile, bagno abbondante | AC e DC | Buona | Cordoni d’angolo in piano, alta produttività |
Rutili o basici: quale scegliere
Il rutile è l’elettrodo con cui quasi tutti hanno imparato. Si accende anche con saldatrici piccole in corrente alternata, la scoria si stacca con un colpo di martellina e il cordone esce bello anche con poca esperienza. Il prezzo è una resistenza alla rottura e una tenacità a basse temperature inferiori, oltre a un contenuto di idrogeno più alto.
Il basico è l’elettrodo “serio”. Il deposito ha poco idrogeno, quindi è molto meno soggetto a cricche a freddo, e resta tenace anche sotto zero. È la scelta obbligata per strutture portanti, attrezzature di sollevamento, spessori sopra i 10–12 mm e acciai con più carbonio. In cambio chiede una saldatrice in corrente continua che lo accenda bene, arco corto e soprattutto elettrodi asciutti.
In pratica: per un cancello, un supporto o una riparazione su lamiera, il rutile basta e avanza. Per un gancio, un telaio di una macchina, un rimorchio o qualsiasi cosa che se si rompe fa male a qualcuno, usa il basico.
Come leggere la sigla AWS: E6013, E7018, E6010
La norma americana AWS A5.1 usa una sigla del tipo E XX Y Z, quella stampata su quasi tutte le scatole.
- E sta per elettrodo.
- XX, le prime due cifre, sono la resistenza a trazione minima in migliaia di psi: 60 vuol dire circa 430 MPa, 70 circa 490 MPa.
- Y, la terza cifra, indica le posizioni: 1 tutte le posizioni, 2 solo piano e angolo orizzontale, 4 anche il verticale discendente.
- Z, l’ultima cifra letta insieme alla terza, indica il tipo di rivestimento e la corrente.
| Sigla AWS | Rivestimento | Corrente | Posizioni | In una riga |
|---|---|---|---|---|
| E6013 | Rutile | AC, DC+ e DC− | Tutte | L’elettrodo universale da officina |
| E7018 | Basico con polvere di ferro | DC+ o AC | Tutte | Basso idrogeno, per strutture |
| E7016 | Basico | DC+ o AC | Tutte | Simile al 7018, ottima prima passata |
| E6010 | Cellulosico al sodio | Solo DC+ | Tutte | Il classico dei tubisti |
| E6011 | Cellulosico al potassio | AC e DC+ | Tutte | Il 6010 per saldatrici in alternata |
| E7024 | Rutile con polvere di ferro | AC e DC | Piano e angolo orizzontale | Tanto metallo, velocemente |
Come leggere la sigla ISO 2560
In Europa gli stessi elettrodi sono classificati dalla EN ISO 2560, con sigle più lunghe ma più parlanti. Prendiamo un basico tipico: E 42 4 B 42 H5.
- 42: carico di snervamento minimo del deposito, 420 MPa.
- 4: temperatura alla quale il deposito garantisce 47 J di resilienza, qui −40 °C.
- B: rivestimento basico (R rutile, RC rutile-cellulosico, C cellulosico, RB rutile-basico).
- 4: rendimento e corrente, qui 105–125% e solo corrente continua.
- 2: posizioni, qui tutte tranne il verticale discendente (1 vuol dire tutte).
- H5: idrogeno diffusibile non oltre 5 ml ogni 100 g di deposito.
Un rutile comune si legge allo stesso modo: E 38 0 RC 11 significa snervamento minimo 380 MPa, 47 J a 0 °C, rivestimento rutile-cellulosico, rendimento fino al 105% in alternata e continua, tutte le posizioni.
Diametro e ampere: la tabella
| Diametro | Rutile (E6013) | Basico (E7018) | Spessore indicativo |
|---|---|---|---|
| 1,6 mm | 30–50 A | 40–60 A | 1–2 mm |
| 2,0 mm | 40–70 A | 50–80 A | 1,5–3 mm |
| 2,5 mm | 60–90 A | 70–100 A | 2–5 mm |
| 3,2 mm | 90–130 A | 100–140 A | 4–8 mm |
| 4,0 mm | 120–170 A | 140–190 A | 6–12 mm |
| 5,0 mm | 170–230 A | 190–250 A | oltre 10 mm, più passate |
I valori sono di partenza: la scheda del produttore stampata sulla scatola ha sempre l’ultima parola. In verticale e sopratesta scendi del 10–15%, in piano puoi stare nella parte alta. Se l’elettrodo diventa rovente a metà, la corrente è troppa; se si incolla e la scoria si mescola al bagno, è troppo poca. Il diametro più usato in assoluto è il 2,5 mm, quello che copre la maggior parte dei lavori su spessori da 3 a 5 mm.
Quanta potenza chiede ogni diametro alla presa di casa, e quali saldatrici reggono il 4 mm, è spiegato nella guida alle saldatrici inverter a elettrodo.
Accendere e tenere l’arco: rutili e basici non si usano allo stesso modo
Molti dei problemi attribuiti agli elettrodi “scadenti” sono in realtà differenze di tecnica tra un tipo e l’altro.
- Innesco. Il rutile si accende bene anche picchiettando la punta sul pezzo. Il basico preferisce lo strisciamento, come un fiammifero, e soffre le riaccensioni: quando si spegne, la punta si ricopre di uno strato vetroso che va spezzato battendola o limandola prima di ripartire. Partire da una punta vetrificata vuol dire porosità all’inizio del cordone.
- Lunghezza d’arco. Con il rutile si tiene un arco più o meno lungo quanto il diametro dell’elettrodo. Con il basico l’arco va tenuto cortissimo, quasi a contatto: un arco lungo fa entrare aria nel bagno e annulla il vantaggio del basso idrogeno.
- Inclinazione e avanzamento. In piano l’elettrodo si tiene inclinato di 70–80° rispetto al pezzo, nel verso di avanzamento. Il basico si conduce con un movimento più regolare e senza pendolamenti ampi; il rutile tollera un’oscillazione maggiore.
- Scoria. Quella del rutile si stacca quasi da sola. Quella del basico è più tenace e va tolta completamente tra una passata e l’altra, altrimenti resta inclusa nel cordone successivo.
Quanti elettrodi servono: il consumo per metro di cordone
Una domanda pratica quando si prepara un lavoro o un preventivo. Il calcolo parte da due dati: quanto metallo serve per riempire il giunto e quanto metallo deposita ogni elettrodo. Un elettrodo da 350 mm si consuma per circa 300 mm (il resto è il mozzicone nella pinza) e, tolte le perdite in spruzzi e fumi, deposita circa il 70–75% del metallo dell’anima.
| Diametro | Metallo depositato per elettrodo (circa) | Cordone d’angolo da 3 mm di gola | Cordone d’angolo da 4 mm di gola |
|---|---|---|---|
| 2,5 mm | 8–9 g | 9–10 elettrodi al metro | 16–18 elettrodi al metro |
| 3,2 mm | 13–14 g | 6 elettrodi al metro | 10–11 elettrodi al metro |
| 4,0 mm | 21–22 g | 4 elettrodi al metro | 7 elettrodi al metro |
Sono stime per elettrodi rutili o basici normali; quelli con polvere di ferro nel rivestimento (come l’E7024) depositano di più. Il dato utile è l’ordine di grandezza: per un metro di cordone d’angolo medio con il 2,5 mm se ne va quasi una decina di elettrodi, quindi un pacco da 5 kg (circa 280 elettrodi da 2,5 mm) basta per una trentina di metri di cordone.
Elettrodi per inox, ghisa, alluminio e riporto duro
Acciaio inox
Gli elettrodi inox seguono la AWS A5.4 (ISO 3581) e prendono il nome dalla lega: E308L per l’inox 304, E316L per il 316, E309L per unire inox e acciaio al carbonio o per la prima passata su lamiere placcate. La “L” indica basso carbonio, che riduce il rischio di corrosione intergranulare vicino al cordone. Per le tecniche e la pulizia dopo saldatura trovi i dettagli nella pagina sulla lavorazione dell’acciaio inox.
Il discorso completo sull’inox, con TIG e filo, è nella guida alla saldatura dell’acciaio inox.
Ghisa
Sulla ghisa si usano elettrodi al nichel (ENi-CI) e al nichel-ferro (ENiFe-CI): un elettrodo da acciaio lascia un cordone durissimo e una crepa sul bordo. Procedura completa nella guida alla saldatura della ghisa.
Alluminio
Gli elettrodi per alluminio esistono ma danno risultati grezzi: vanno bene per riparazioni su pezzi spessi. Per lavori puliti servono TIG o MIG, come spiegato nella guida alla saldatura dell’alluminio.
Riporto duro
Gli elettrodi da riporto antiusura depositano strati durissimi su denti di benne, lame, coclee e martelli dei mulini. Si classificano per durezza del deposito (per esempio 55–60 HRC) e non vanno usati per unire pezzi: servono solo a ricostruire superfici consumate.
Conservazione ed essiccazione
Il nemico numero uno degli elettrodi è l’umidità. Un rivestimento che ha preso acqua porta idrogeno nel bagno: porosità, arco instabile e, sugli acciai più duri, cricche che compaiono anche ore dopo la saldatura.
- Basici: se la confezione non è sottovuoto o è stata aperta da tempo, vanno essiccati in forno a 300–350 °C per 1–2 ore e poi tenuti in un fornetto portaelettrodi a 100–150 °C fino all’uso. Non ripetere l’essiccazione più di due o tre volte.
- Rutili: sono meno sensibili. Se hanno preso umidità, un’ora a 70–90 °C basta a recuperarli; temperature più alte rovinano il rivestimento.
- Tutti: scatole chiuse, in un posto asciutto e non a contatto con il pavimento. Un elettrodo con il rivestimento crepato o sbriciolato va buttato.
Come scegliere l’elettrodo giusto in quattro domande
- Che materiale salderai? Acciaio al carbonio, inox, ghisa o alluminio: ciascuno ha la sua famiglia di elettrodi.
- Quanto è importante il giunto? Lavori di manutenzione e carpenteria leggera: rutile. Strutture e sollevamento: basico.
- Che saldatrice hai? Con una macchina in sola corrente alternata scegli rutili o E6011. Gli inverter in continua accendono bene anche i basici.
- In che posizione lavorerai? Se devi saldare in verticale o sopratesta, controlla la cifra delle posizioni sulla sigla.
Gli errori più frequenti sono sempre gli stessi: usare basici presi dall’umidità, saldare la ghisa con elettrodi da acciaio, comprare un diametro troppo grosso per la propria saldatrice. Un inverter da 120–140 A gestisce comodamente il 2,5 mm e il 3,2 mm rutile; per il 4,0 mm basico servono macchine più robuste. Se devi ancora sceglierla, guarda la guida alle migliori saldatrici.
Elettrodi e accessori consigliati
- Elettrodi rutili E6013 da 2,5 mm: la scorta da tenere sempre in officina.
- Elettrodi basici E7018: per strutture e lavori che devono reggere.
- Elettrodi inox E316L: per acciaio inox 304 e 316.
- Fornetto portaelettrodi: per tenere asciutti i basici durante il lavoro.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Nel video seguente le sigle E6013 ed E7018 spiegate con le prove pratiche dei due elettrodi:
Domande frequenti
A cosa servono gli elettrodi 6013?
Gli E6013 sono elettrodi rutili per acciaio al carbonio, adatti a carpenteria leggera, riparazioni e lavori di manutenzione. Si accendono facilmente, funzionano in alternata e continua e saldano in tutte le posizioni.
Che differenza c’è tra elettrodi 6013 e 7018?
Il 6013 è un rutile, facile da usare e con cordone estetico. Il 7018 è un basico a basso idrogeno, più resistente e tenace, indicato per strutture e spessori importanti, ma va tenuto asciutto e si usa meglio in corrente continua.
Quanti ampere per un elettrodo da 2,5?
Per un rutile da 2,5 mm si lavora tra 60 e 90 A, per un basico tra 70 e 100 A. In verticale e sopratesta conviene scendere del 10–15%.
Gli elettrodi basici vanno essiccati?
Sì, se la confezione è aperta o non è sottovuoto: 300–350 °C per 1–2 ore, poi conservazione in fornetto a 100–150 °C. L’umidità nel rivestimento porta idrogeno nel cordone e può causare cricche.
Che elettrodi usare per saldare l’inox?
E308L per l’inox 304, E316L per il 316 e E309L per unire inox e acciaio al carbonio.
Quale elettrodo per principianti?
Un rutile E6013 da 2,5 mm: si accende facilmente, perdona gli errori di inclinazione e la scoria si toglie senza fatica.
Gli elettrodi scadono?
Non hanno una vera scadenza se conservati asciutti e integri. Un rivestimento umido, crepato o che si sbriciola invece li rende inutilizzabili.
Conclusioni
Per scegliere l’elettrodo giusto bastano poche informazioni lette bene: il rivestimento (rutile per lavori comuni, basico per lavori importanti, cellulosico per i tubi), la sigla che ti dice resistenza, posizioni e corrente, e il diametro adatto allo spessore e alla tua saldatrice. Tieni gli elettrodi asciutti, parti dai valori di corrente della tabella e aggiusta guardando il bagno. Il resto lo fa la mano, con un po’ di pratica.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.