
In sintesi: nella saldatura TIG l’arco scocca tra un elettrodo di tungsteno che non si consuma e il pezzo, sotto una protezione di argon; il materiale d’apporto si aggiunge a mano con una bacchetta. Per acciaio e inox si lavora in corrente continua con elettrodo al negativo, per l’alluminio in alternata. Come punto di partenza conta circa 40 A per millimetro di spessore, argon a 6–10 l/min, tungsteno al lantanio affilato lungo l’asse, torcia inclinata di 10–20° nel verso di avanzamento. È il processo più pulito e controllabile, ma il più lento e quello che chiede più mano.
Chi impara a saldare a TIG di solito passa da tre fasi. Prima il tungsteno finisce nel bagno ogni trenta secondi. Poi la bacchetta arriva sempre nel momento sbagliato. Alla fine, quasi all’improvviso, le due mani cominciano a lavorare insieme e i cordoni escono regolari, lucidi, con le scaglie tutte uguali. Non c’è un trucco per saltare le prime due fasi, ma ci sono molte cose che le accorciano: le regolazioni giuste, il tungsteno preparato bene, la posizione corretta di torcia e bacchetta.
Qui c’è quello che serve per cominciare e per fare il salto dopo i primi cordoni: il tungsteno giusto e come affilarlo, i parametri per spessore, la tecnica passo passo, le differenze tra inox e alluminio e i difetti tipici, ognuno con la sua causa. Se cerchi il quadro generale di tutti i processi, la guida di partenza è quella sulla saldatura.
Come funziona la saldatura TIG
TIG sta per Tungsten Inert Gas; nelle norme europee il processo ha il numero 141 (ISO 4063) e in inglese si chiama anche GTAW. L’arco elettrico si forma tra un elettrodo di tungsteno, che fonde a oltre 3400 °C e quindi non si consuma, e il pezzo da saldare. Il gas inerte, quasi sempre argon, esce dall’ugello della torcia e protegge il tungsteno, l’arco e il bagno dall’aria.
A differenza del MIG, dove il filo è insieme elettrodo e materiale d’apporto, nel TIG le due funzioni sono separate. La mano destra (per chi è destro) guida la torcia e governa il calore, la sinistra porta la bacchetta e decide quanto materiale aggiungere. Su lamiere sottili e bordi accostati si può anche saldare senza bacchetta, fondendo solo i lembi: si chiama saldatura autogena.
La corrente si regola con la manopola della macchina, ma i saldatori TIG lavorano quasi sempre con un pedale o un comando sulla torcia: così possono partire forte, scendere quando il pezzo si scalda e chiudere il cordone senza lasciare il cratere.
Corrente continua o alternata?
- Corrente continua, elettrodo al negativo (DC−). È la configurazione standard per acciaio al carbonio, inox, rame, titanio e nichel. Circa due terzi del calore vanno sul pezzo e un terzo sul tungsteno, che resta freddo e appuntito.
- Corrente alternata (AC). Serve per alluminio e magnesio: la semionda positiva rompe lo strato di ossido, quella negativa scalda e fa penetrare. Le macchine inverter AC/DC permettono di regolare bilanciamento e frequenza; tutti i dettagli sono nella guida alla saldatura dell’alluminio.
Una saldatrice solo DC basta per acciaio e inox, che sono la maggior parte dei lavori. Se pensi di saldare anche alluminio, serve una AC/DC.
Il tungsteno: quale scegliere e come prepararlo
Gli elettrodi di tungsteno sono classificati dalla norma EN ISO 6848 e si riconoscono dal colore della punta. Ogni lega cambia l’innesco, la stabilità dell’arco e la corrente sopportata.
| Tipo | Sigla | Colore | Uso | Note |
|---|---|---|---|---|
| Puro | WP | Verde | Alluminio in AC con macchine a trasformatore | Punta a sfera, poco usato con gli inverter |
| Al cerio 2% | WC20 | Grigio | DC e AC a correnti medio-basse | Ottimo innesco, adatto a lamiere sottili |
| Al lantanio 1,5% | WL15 | Oro | DC e AC, uso generale | Il più versatile |
| Al lantanio 2% | WL20 | Blu | DC e AC, uso generale | Ottima durata, sostituto del toriato |
| Terre rare miste | WE3 (e simili) | Turchese / viola | DC e AC, uso generale | Molto stabili, innesco facile |
| Allo zirconio | WZ8 | Bianco | AC su alluminio | Resiste alla contaminazione |
| Al torio 2% | WT20 | Rosso | DC | Leggermente radioattivo: da evitare, la polvere di molatura non va respirata |
Se non sai cosa comprare, prendi il lantanio al 2% (blu) o un terre rare: vanno bene su acciaio, inox e alluminio con gli inverter moderni. Il toriato rosso lavora bene, ma oggi non c’è nessun motivo per usarlo.
Diametro e corrente
| Diametro tungsteno | DC− (acciaio, inox) | AC (alluminio) |
|---|---|---|
| 1,0 mm | 15–80 A | 15–60 A |
| 1,6 mm | 60–150 A | 50–100 A |
| 2,4 mm | 130–250 A | 80–160 A |
| 3,2 mm | 220–350 A | 140–220 A |
Come affilare la punta
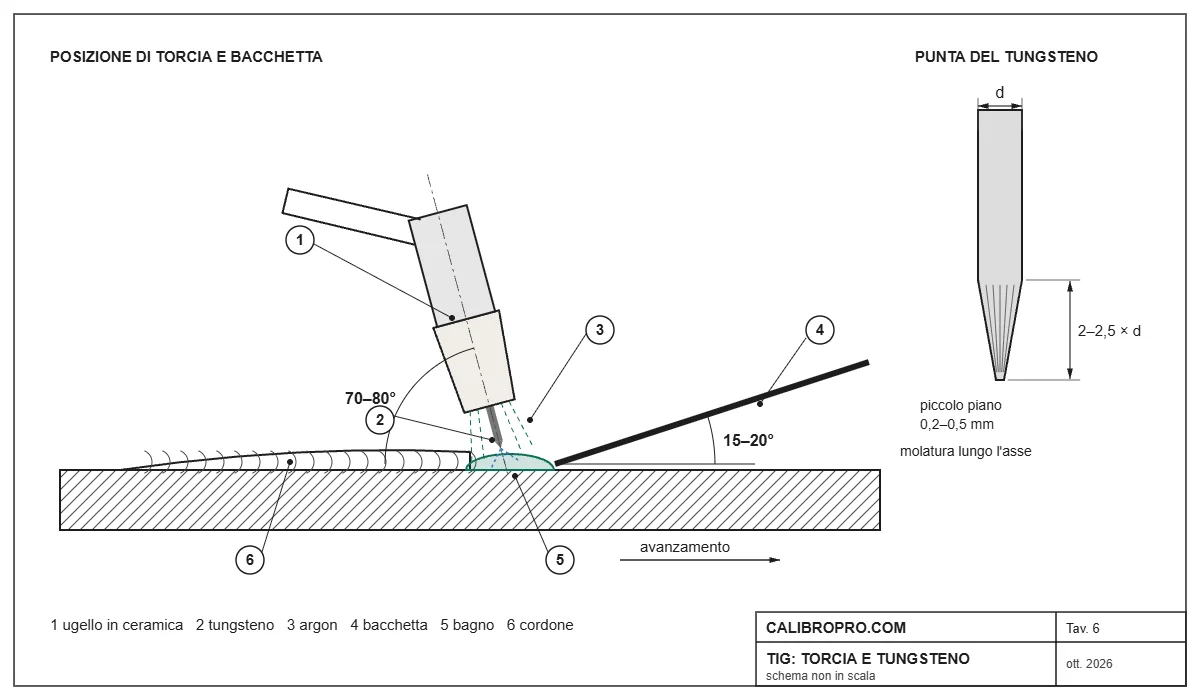
Per la corrente continua il tungsteno si affila a cono, con una lunghezza della parte conica pari a 2–2,5 volte il diametro. La molatura va fatta lungo l’asse, con i segni della mola paralleli all’elettrodo: segni circolari rendono l’arco instabile e lo fanno “girare”. Sopra i 100 A conviene lasciare un piccolo piano in punta, di 0,2–0,5 mm, che evita che la punta si stacchi e cada nel bagno. Usa una mola dedicata solo al tungsteno, altrimenti contamini l’elettrodo con altri metalli.
Gas, ugello e regolazioni della macchina
- Gas. Argon puro per quasi tutto, con portata di 6–10 l/min con ugelli normali. Troppo gas non protegge di più: crea turbolenza e richiama aria. Sopra gli 8–10 mm di spessore o sul rame si usano miscele argon-elio.
- Ugello. Il numero indica il diametro interno in sedicesimi di pollice: un 6 ha circa 9,5 mm, un 8 circa 12,5 mm. Il gas lens, una retina che rende il flusso regolare, permette di far sporgere di più il tungsteno e di arrivare negli angoli: vale ogni euro che costa.
- Sporgenza del tungsteno. 3–6 mm con ugello normale, fino a 10 mm e oltre con gas lens.
- Pre-gas e post-gas. Il pre-gas (0,2–0,5 s) pulisce la zona prima dell’innesco. Il post-gas protegge tungsteno e cratere mentre si raffreddano: una regola pratica è circa un secondo ogni 10 A. Un tungsteno blu o viola dopo lo spegnimento dice che il post-gas è troppo corto.
- Rampa di discesa (downslope). Abbassa la corrente in un paio di secondi alla fine del cordone e riempie il cratere, evitando le cricche di fine passata.
- Innesco HF o lift. L’alta frequenza accende l’arco senza toccare il pezzo, ma disturba l’elettronica vicina. Il lift arc si accende sollevando il tungsteno dopo un leggero contatto: va bene per cantiere e officine con macchine CNC.
Parametri di partenza per acciaio e inox
| Spessore | Corrente DC− | Tungsteno | Bacchetta | Argon |
|---|---|---|---|---|
| 0,8 mm | 25–40 A | 1,0–1,6 mm | 1,0–1,6 mm | 5–6 l/min |
| 1,0 mm | 35–55 A | 1,6 mm | 1,6 mm | 6 l/min |
| 1,5 mm | 50–80 A | 1,6 mm | 1,6 mm | 6–7 l/min |
| 2,0 mm | 70–100 A | 1,6–2,4 mm | 1,6–2,0 mm | 7 l/min |
| 3,0 mm | 100–140 A | 2,4 mm | 2,4 mm | 8 l/min |
| 4,0 mm | 130–170 A | 2,4 mm | 2,4–3,2 mm | 8–9 l/min |
| 6,0 mm | 160–220 A, più passate | 2,4–3,2 mm | 3,2 mm | 9–10 l/min |
Sono valori di partenza in piano. In verticale e sopratesta scendi del 10–20%; sull’inox, che conduce meno calore dell’acciaio, si lavora spesso nella parte bassa dell’intervallo. Le bacchette più usate sono la ER70S-6 per l’acciaio, la ER308L per l’inox 304 e la ER316L per il 316.
La tecnica passo passo
- Pulisci. Il TIG non perdona sporco, olio, vernice e calamina. Mola o spazzola a metallo vivo e sgrassa con acetone, bacchetta compresa.
- Prepara il giunto. Lembi ben accostati; sotto i 3 mm di solito non serve cianfrinare, sopra si apre a V. Imbastisci con punti corti ogni 30–50 mm.
- Posizione. Siediti, se puoi, e appoggia le mani o i polsi: la stabilità vale più di qualsiasi regolazione. Torcia inclinata di 10–20° rispetto alla verticale, nel verso di avanzamento; bacchetta bassa, a 15–20° dal pezzo.
- Accendi e aspetta il bagno. Tieni un arco lungo più o meno quanto il diametro del tungsteno. Aspetta che si formi un bagno lucido e liquido prima di aggiungere materiale.
- Bacchetta sul bordo anteriore del bagno. Si appoggia al bordo del bagno, non sotto l’arco: la bacchetta fonde nel bagno, non nell’arco. Tocchi regolari, poi avanzi di poco la torcia, poi un altro tocco.
- Ritmo costante. Le scaglie del cordone sono il registro del tuo ritmo: se sono regolari, anche penetrazione e larghezza lo sono.
- Chiudi bene. A fine cordone cala corrente con il pedale o con la rampa, aggiungi un ultimo tocco di bacchetta per riempire il cratere e tieni la torcia ferma durante il post-gas.
Quando il tungsteno tocca il bagno o la bacchetta, l’arco diventa sporco e instabile. Non serve insistere: fermati, togli il tungsteno e riaffilalo. Saldare con un tungsteno contaminato rovina tutti i cordoni successivi.
TIG sull’acciaio inox
L’inox è il materiale su cui il TIG dà il meglio, ma ha due esigenze in più. La prima è il controllo del calore: l’inox dilata molto e conduce poco, quindi si deforma facilmente e, se surriscaldato, perde parte della resistenza alla corrosione. La seconda è la protezione dal lato opposto: sui giunti a piena penetrazione e sui tubi il rovescio del cordone a contatto con l’aria si ossida e diventa scuro e granuloso. Si risolve con la protezione al rovescio (in inglese back purging), riempiendo l’interno del tubo o la zona dietro il giunto con argon.
Materiali d’apporto, protezione al rovescio e pulizia dei colori sono spiegati nella guida alla saldatura dell’acciaio inox.
Il colore del cordone è un buon indicatore: argento o paglierino chiaro vanno bene, blu e viola indicano troppa temperatura o protezione scarsa, grigio scuro vuol dire ossidazione vera. Dopo la saldatura le colorazioni si tolgono con decapaggio e passivazione, come spiegato nella pagina sulla lavorazione dell’acciaio inox.
Il TIG pulsato
Con il pulsato la macchina alterna una corrente di picco e una corrente di base. A frequenze basse, 1–5 impulsi al secondo, gli impulsi danno il ritmo: si aggiunge bacchetta sul picco e si avanza sulla base, e il bagno ha il tempo di raffreddarsi. È utilissimo su lamiere sottili, inox e saldature in posizione. A frequenze alte, da cento hertz in su, l’arco si restringe e diventa più preciso. Per chi sta imparando, un pulsato lento è come un metronomo.
Difetti più comuni: causa e rimedio
| Difetto | Causa probabile | Rimedio |
|---|---|---|
| Arco instabile, che “vaga” | Tungsteno contaminato o molato male | Riaffila lungo l’asse con mola dedicata |
| Inclusioni di tungsteno | Tungsteno che tocca il bagno, corrente troppo alta per il diametro | Arco più lungo, diametro giusto, piano in punta |
| Porosità | Gas insufficiente, correnti d’aria, pezzo sporco | Controlla portata e ugello, ripara la zona, pulisci |
| Cordone scuro o granuloso | Protezione scarsa, post-gas corto, troppo calore | Post-gas più lungo, gas lens, meno corrente |
| Cricca a fine cordone | Arco spento di colpo, cratere vuoto | Rampa di discesa e riempimento del cratere |
| Incisione marginale | Corrente alta o torcia troppo inclinata | Meno corrente, torcia più verticale, più bacchetta |
| Deformazioni | Troppo calore, cordoni lunghi | Imbastitura fitta, cordoni alternati, pulsato |
Per riconoscere e controllare i difetti anche interni vedi la guida ai difetti di saldatura.
TIG, MIG o elettrodo?
Il TIG è la scelta giusta quando conta la qualità: inox a vista, alluminio sottile, tubi, giunti che devono essere puliti e senza spruzzi, materiali particolari come titanio e rame. È meno adatto quando conta la velocità o quando si salda all’aperto, perché il gas viene portato via dal vento. Su spessori importanti e carpenteria il MIG/MAG è molto più produttivo, e in cantiere l’elettrodo resta imbattibile per semplicità. Sulle lamiere inox sottili, se la produzione è continua, oggi c’è anche la saldatura laser.
Cosa serve per iniziare
Una saldatrice TIG inverter DC con innesco HF o lift, una bombola di argon con riduttore e flussometro, una scorta di tungsteni e bacchette, e possibilmente un pedale. Se pensi di saldare alluminio, serve una AC/DC. Nella guida alle migliori saldatrici trovi i modelli TIG divisi per fascia.
Per scegliere la macchina abbiamo confrontato sei modelli, DC e AC/DC, nella guida alle migliori saldatrici TIG; per il gas c’è la guida al gas per saldatura.
Il materiale TIG che fa la differenza
- Tungsteni al lantanio WL20 (blu): vanno bene su acciaio, inox e alluminio.
- Kit gas lens per torcia TIG: protezione migliore e più sporgenza del tungsteno.
- Bacchette TIG ER308L: per l’inox 304, la lega più comune.
- Saldatrici TIG inverter con HF e pulsato: per chi parte da zero.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Nel video la tecnica TIG di base, con la coordinazione tra torcia e bacchetta:
Domande frequenti
La saldatura TIG è difficile da imparare?
È il processo che chiede più coordinazione, perché le due mani fanno lavori diversi. Con qualche ora di pratica su acciaio in corrente continua, tungsteno ben affilato e un pulsato lento si arriva a cordoni regolari.
Quanti ampere servono per saldare a TIG?
Come riferimento circa 40 A per millimetro di spessore: 35–55 A per 1 mm, 100–140 A per 3 mm. In posizione e sull’inox si scende un po’.
Che tungsteno usare per il TIG?
Per uso generale il lantanio al 2% (punta blu) o un terre rare, che vanno bene sia in continua sia in alternata. Il diametro più usato è il 2,4 mm.
Che gas si usa per saldare a TIG?
Argon puro, con portata di 6–10 l/min. Per spessori elevati o rame si usano miscele argon-elio.
Si può saldare a TIG senza gas?
No. Senza gas il tungsteno si ossida in un istante e il bagno si contamina. Le macchine vendute come “TIG senza gas” in realtà saldano a elettrodo o a filo animato.
Si può saldare a TIG senza bacchetta?
Sì, sui bordi ben accostati di lamiere sottili si può fondere solo il materiale dei lembi (saldatura autogena). Sugli spessori maggiori serve la bacchetta per riempire il giunto.
Meglio TIG o MIG?
Il TIG dà la qualità e l’estetica migliori ed è il più adatto a inox sottile e alluminio, ma è lento. Il MIG è molto più veloce sugli spessori medi e grossi.
Conclusioni
Il TIG premia chi prepara bene il lavoro: pezzo pulito, tungsteno giusto affilato lungo l’asse, gas regolato senza esagerare, mani appoggiate e un ritmo costante tra torcia e bacchetta. Parti dall’acciaio in corrente continua con i parametri della tabella, impara a chiudere il cordone con la rampa e solo dopo passa a inox e alluminio. È il processo più lento da imparare, ma anche quello che dà più soddisfazione quando i cordoni cominciano a uscire tutti uguali.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.