
Usura degli utensili e degli inserti: come riconoscerla, correggerla e prevederla
In breve
Su un inserto che lavora nelle condizioni giuste si vede una sola usura: una fascia regolare sul fianco, che cresce piano e si può prevedere. Le altre forme indicano cosa sistemare. Il cratere sul petto segnala troppa temperatura, l’intaglio sulla linea di passata uno strato esterno duro, il tagliente di riporto una velocità troppo bassa, le scheggiature poca stabilità o un grado troppo fragile.
In sgrossatura l’inserto si cambia quando la fascia d’usura VB arriva intorno a 0,3 mm, in finitura prima, appena rugosità o quota escono. Per prevedere la durata si usa la formula di Taylor: con il metallo duro, alzare la velocità di taglio del 20% dimezza circa la vita del tagliente.
Vai a: tabella diagnostica · tipi di usura · usura per materiale · quando cambiare · formula di Taylor · durata economica · domande frequenti
L’inserto usurato si guarda prima del pezzo. Il modo in cui si è consumato dice come stanno lavorando velocità, avanzamento, refrigerante e serraggio, e quasi sempre indica anche il parametro da toccare.
In questa guida trovi una tabella per leggere l’usura a colpo d’occhio, i criteri della norma ISO 3685 per decidere quando cambiare il tagliente e due calcoli con numeri veri: la formula di Taylor e la durata che conviene dal punto di vista dei costi.
Tabella diagnostica: cosa vedi sull’inserto e cosa correggere
Parti dalla prima colonna. Trova la descrizione che corrisponde al tuo tagliente e prova la correzione indicata, una alla volta.
| Cosa vedi | Tipo di usura | Causa principale | Prima correzione da provare |
|---|---|---|---|
| Fascia uniforme sul fianco, subito sotto il tagliente | Usura sul fianco (abrasione) | Normale. Se cresce in fretta: Vc troppo alta o grado poco resistente all’usura | Ridurre la Vc del 10-15% o passare a un grado più duro |
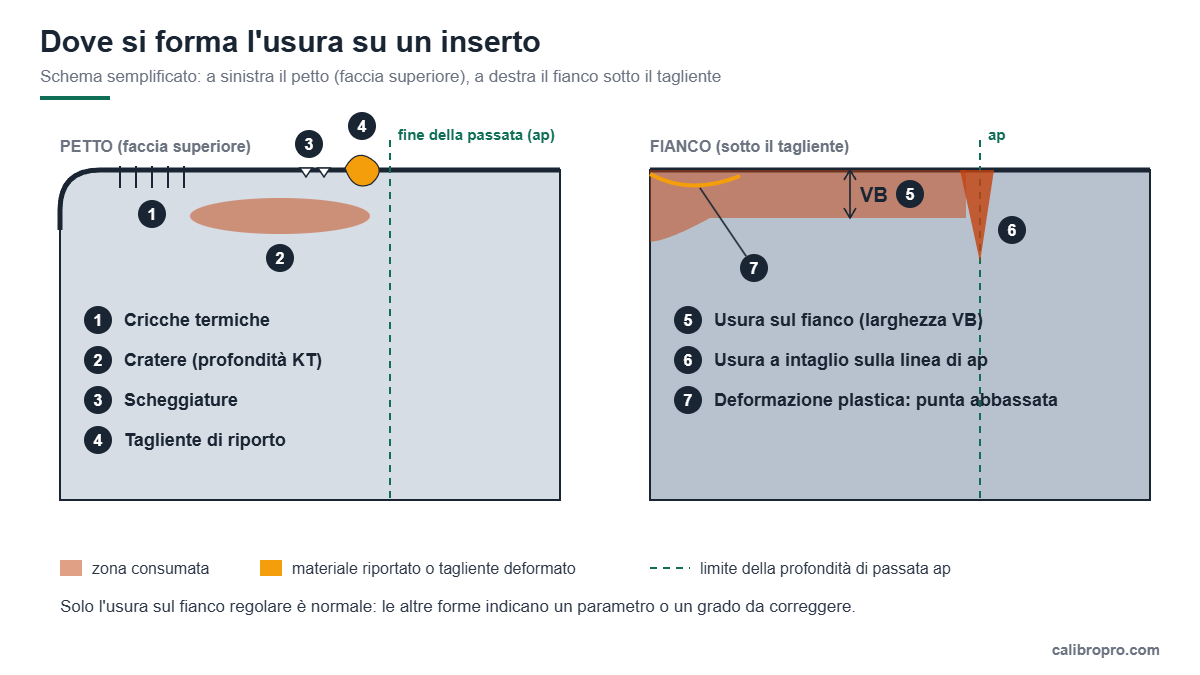
| Conca sulla faccia superiore, poco dietro il tagliente | Craterizzazione | Temperatura troppo alta, soprattutto sugli acciai a Vc elevata | Ridurre Vc o avanzamento, grado CVD con strato di allumina, geometria più positiva |
| Tacca sul fianco all’altezza della profondità di passata | Usura a intaglio | Strato esterno incrudito, ossidi o crosta; tipica di inox e superleghe | Variare la profondità tra le passate, angolo di registrazione più piccolo o inserto tondo |
| Materiale del pezzo saldato sul tagliente | Tagliente di riporto | Vc troppo bassa su materiali che si incollano: acciai dolci, inox, alluminio | Alzare la Vc, tagliente affilato e positivo, refrigerante più lubrificante |
| Tagliente abbassato o rigonfio, punta “schiacciata” | Deformazione plastica | Calore e pressione oltre il limite del grado | Ridurre Vc (temperatura) o avanzamento (pressione), grado più duro, raggio di punta maggiore |
| Piccole cricche perpendicolari al tagliente, una accanto all’altra | Cricche termiche | Cicli caldo-freddo nel taglio interrotto, refrigerante a intermittenza | Lavorare a secco o con refrigerante abbondante e continuo, grado più tenace |
| Piccoli distacchi lungo il tagliente | Scheggiatura | Vibrazioni, taglio interrotto, spigolo troppo fragile | Più rigidità, meno sbalzo, avanzamento ridotto in entrata, grado più tenace |
| Danni sul tagliente fuori dalla zona di lavoro | Martellamento del truciolo | Il truciolo si avvolge e torna a colpire lo spigolo | Cambiare avanzamento o rompitruciolo, modificare l’angolo di registrazione |
| Inserto spaccato o punta mancante | Rottura | Usura lasciata crescere troppo, sovraccarico, grado sbagliato | Cambiare prima, ridurre avanzamento e profondità, controllare sede e serraggio |
Una regola vale per quasi tutte le righe: cambia un parametro alla volta e guarda il tagliente successivo. Se modifichi velocità, grado e refrigerante insieme, non saprai mai quale intervento ha funzionato.
I tipi di usura, uno per uno
I produttori di utensili classificano l’usura in base al meccanismo che la provoca: abrasione, reazione chimica, adesione, calore e urti. Conoscere il meccanismo serve a capire quale parametro agisce davvero.
Usura sul fianco
È l’unica usura che vuoi vedere. Si forma per abrasione: le particelle dure del materiale, come carburi, inclusioni o residui di sabbia nelle fusioni, strisciano sul fianco dell’inserto e lo consumano in una fascia regolare. La larghezza della fascia si chiama VB e si misura in millimetri dalla linea originale del tagliente.
Finché la fascia cresce in modo lineare puoi prevedere la durata e programmare il cambio. Se si allarga in pochi pezzi, la velocità di taglio è troppo alta per quel grado. Nelle ghise grigie e nelle leghe di alluminio ad alto silicio è la forma prevalente. Quando la fascia è irregolare, con un punto più profondo, si misura anche il valore massimo, VBmax.
Craterizzazione
Il cratere è una conca sulla faccia superiore, a poca distanza dal tagliente, nel punto in cui il truciolo scorre più caldo. A temperature alte il carbonio e il cobalto migrano dall’utensile al truciolo e la superficie si consuma per diffusione. Succede soprattutto negli acciai lavorati a velocità elevata.
Un cratere poco profondo non è grave. Diventa un problema quando si avvicina al tagliente, perché lo spigolo resta sottile e cede di colpo. Contro la diffusione funzionano i rivestimenti CVD con uno strato di ossido di alluminio (Al₂O₃), che fa da barriera termica. Le differenze tra i rivestimenti sono spiegate nella guida ai rivestimenti TiAlN, CVD e PVD.
Usura a intaglio
Una tacca netta sul fianco, proprio all’altezza della profondità di passata. In quel punto il tagliente incontra lo strato esterno del pezzo, spesso più duro: incrudito dalla passata precedente, coperto da ossidi o da crosta di fucinatura. È tipica degli acciai inossidabili austenitici e delle superleghe di nichel come l’Inconel®.
Il rimedio più efficace è distribuire l’usura su un tratto più lungo del tagliente: cambiare di qualche decimo la profondità a ogni passata, oppure usare un angolo di registrazione più piccolo, come 45°, o un inserto tondo. Per gli inossidabili trovi gradi e parametri nella guida alla lavorazione dell’acciaio inox.
Tagliente di riporto
Il materiale del pezzo si salda a pressione sul tagliente e forma un piccolo accumulo che cresce e poi si stacca. Quando si stacca porta via frammenti di rivestimento o di metallo duro, e la finitura peggiora a vista. Capita a velocità basse con materiali che tendono a incollarsi: acciai a basso carbonio, inossidabili, alluminio.
Di solito basta alzare la Vc, finché la temperatura in zona di taglio esce dal campo in cui il materiale si incolla. Aiutano anche una geometria affilata e positiva e, sull’alluminio, inserti lucidati o non rivestiti con tagliente vivo.
In questo breve video in italiano si vede come il materiale di riporto si accumula sul filo tagliente e perché rovina sia l’utensile sia il pezzo.
Deformazione plastica
Il tagliente si ammorbidisce per il calore e cede sotto la pressione del truciolo: la punta si abbassa o si rigonfia. Spesso te ne accorgi dalla quota che cambia e dalla finitura che peggiora, prima ancora di vedere usura sul fianco.
Le cause sono due e si correggono in modo diverso. La temperatura dipende soprattutto dalla velocità di taglio, la pressione dall’avanzamento e dalla profondità. Se ridurre la Vc non basta, serve un grado più duro, con meno cobalto come legante, oppure un raggio di punta più grande che distribuisce il carico.
Cricche termiche
Sottili cricche perpendicolari al tagliente, affiancate come i denti di un pettine. Nascono dai cicli di riscaldamento e raffreddamento del taglio interrotto, quindi sono tipiche della fresatura. Il refrigerante peggiora la situazione se arriva a intermittenza. In molte fresature di acciaio con metallo duro si lavora meglio a secco o con aria; se il refrigerante serve, deve essere abbondante e continuo.
Scheggiatura e rottura
Le microscheggiature lungo il tagliente hanno una causa meccanica: vibrazioni, sbalzo eccessivo, taglio interrotto, inserto che non appoggia bene nella sede. Se non le correggi, diventano rotture.
La rottura vera, con la punta che manca, quasi sempre arriva dopo un’usura lasciata crescere oltre il limite: lo spigolo indebolito cede all’improvviso. Prima di cambiare grado controlla serraggio, sbalzo e pulizia della sede, poi riduci l’avanzamento nel momento in cui l’utensile entra nel pezzo.
Martellamento del truciolo
Il tagliente è danneggiato in una zona che non lavora. Il truciolo si avvolge, torna indietro e colpisce lo spigolo. Si risolve cambiando la forma del truciolo: un avanzamento diverso, un rompitruciolo più adatto o un angolo di registrazione diverso, che cambia la direzione di uscita.
Quale usura aspettarsi con ogni materiale
Ogni gruppo di materiali della classificazione ISO tende a consumare l’utensile in un modo preciso. Sapere cosa aspettarsi aiuta a scegliere il grado prima di montarlo. Se non conosci la sigla del tuo materiale, parti dalla classificazione ISO dei materiali P, M, K, N, S, H.
| Gruppo | Materiali | Usura più frequente | Cosa privilegiare |
|---|---|---|---|
| P | Acciai non legati e legati | Fianco, cratere a Vc alta | Gradi CVD con strato di allumina, Vc da catalogo |
| M | Acciai inossidabili | Intaglio, tagliente di riporto, deformazione plastica | Geometrie positive, gradi tenaci, profondità variabile |
| K | Ghise | Fianco per abrasione | Gradi duri e resistenti all’usura |
| N | Alluminio e non ferrosi | Tagliente di riporto | Taglienti affilati e lucidati, Vc alte |
| S | Superleghe e titanio | Intaglio, deformazione plastica, scheggiatura | Vc basse, inserti tondi o angoli piccoli, refrigerante ad alta pressione |
| H | Acciai temprati | Cratere, scheggiatura | CBN o ceramica, tagliente protetto da smusso |
Quando cambiare l’inserto: i criteri della ISO 3685
La ISO 3685 è la norma che definisce le prove di durata degli utensili da tornitura a tagliente singolo. Per il metallo duro indica tre criteri di fine vita:
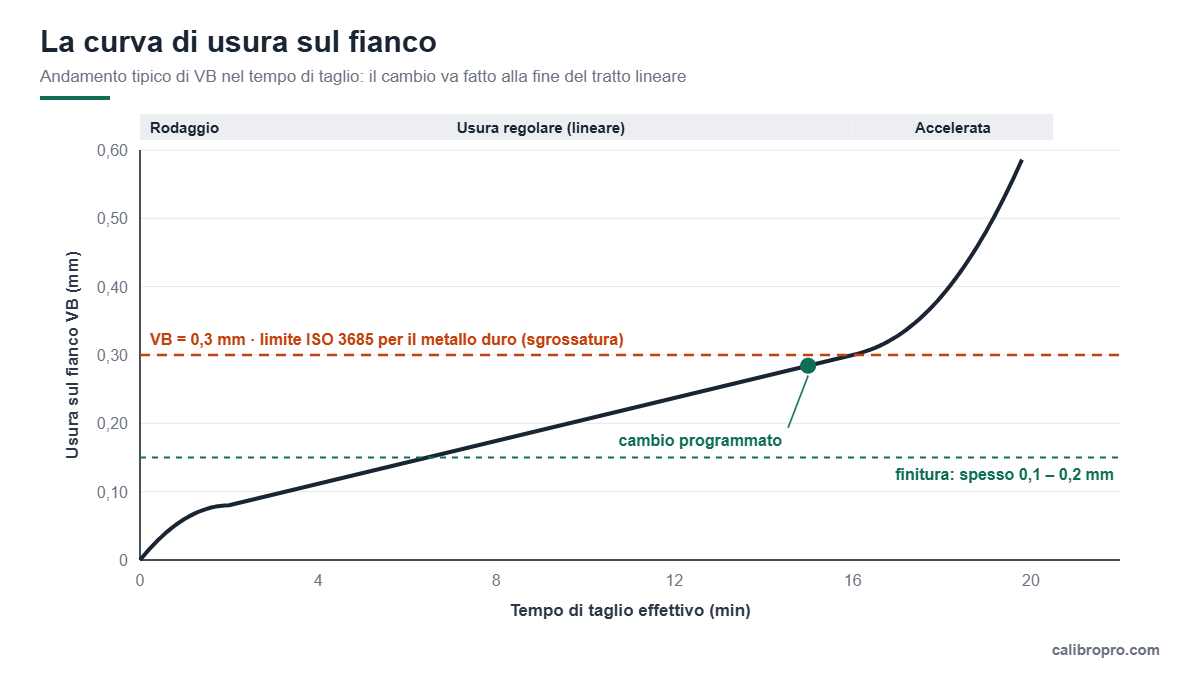
- VB = 0,3 mm come larghezza media della fascia sul fianco, se l’usura è regolare;
- VBmax = 0,6 mm se l’usura è irregolare o ha un punto più profondo;
- profondità del cratere KT = 0,06 + 0,3 · f, in millimetri, dove f è l’avanzamento in mm/giro. Con f = 0,25 mm/giro il limite è 0,135 mm.
Sono valori nati per i test di laboratorio, ma in sgrossatura funzionano bene anche in produzione. In finitura il limite si abbassa, perché la rugosità peggiora molto prima che il tagliente sia consumato: spesso si cambia con VB tra 0,1 e 0,2 mm.
A bordo macchina contano anche altri segnali, che arrivano prima di qualsiasi misura:
- la rugosità esce dal valore richiesto, oppure la superficie diventa lucida a strisce;
- la quota deriva di qualche centesimo da un pezzo all’altro;
- il rumore cambia o compaiono vibrazioni;
- il truciolo cambia colore o forma;
- il carico del mandrino sale a parità di parametri;
- compare bava sugli spigoli del pezzo.
Come si misura VB
Basta una lente da 10 o 20 ingrandimenti con reticolo millimetrato, oppure un microscopio USB. La fascia si misura perpendicolarmente al tagliente, partendo dalla linea dello spigolo nuovo. Se fotografi gli inserti sempre con la stessa luce e la stessa angolazione, in poche settimane hai un archivio della tua macchina che vale più di qualsiasi tabella.
La curva di usura
Se metti in grafico VB in funzione del tempo di taglio, ottieni quasi sempre tre fasi. Nei primi minuti il tagliente nuovo si arrotonda e l’usura cresce in fretta. Poi segue un lungo tratto in cui cresce in modo lineare. Alla fine accelera di colpo, ed è lì che arrivano scheggiature e rotture. Il cambio va programmato verso la fine del tratto lineare, prima che inizi l’accelerazione.
La formula di Taylor: quanto pesa la velocità di taglio
All’inizio del Novecento Frederick Taylor ricavò, con anni di prove, la relazione che lega la velocità di taglio alla durata del tagliente. È ancora la base di tutti i dati di taglio dei cataloghi.
- Vc è la velocità di taglio in m/min;
- T è la durata del tagliente in minuti di taglio effettivo, cioè con l’utensile in presa, non il tempo ciclo;
- n è un esponente che dipende soprattutto dal materiale dell’utensile;
- C è una costante che vale per quella combinazione di utensile, materiale e condizioni.
| Materiale dell’utensile | Esponente n | Cosa significa |
|---|---|---|
| Acciaio rapido (HSS) | 0,10 – 0,20 | Durata molto sensibile alla velocità |
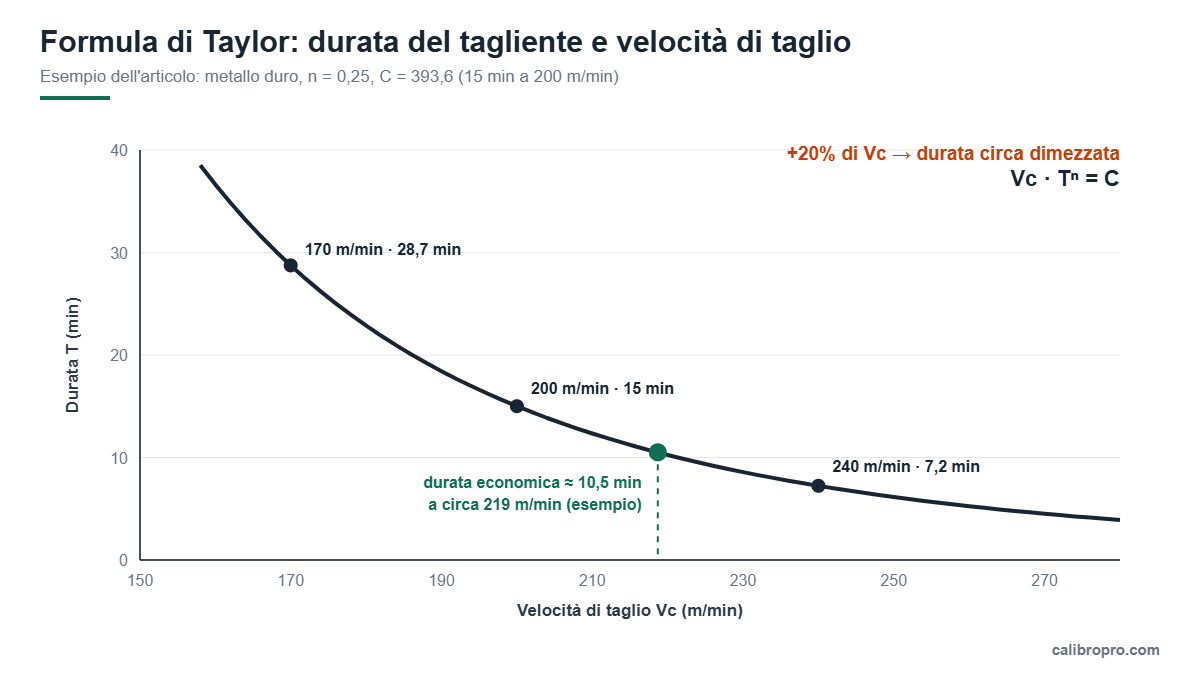
| Metallo duro | 0,20 – 0,35 | Con n = 0,25, +20% di Vc dimezza circa la durata |
| Ceramica | 0,40 – 0,60 | Tollera meglio le velocità alte |
Esempio 1: quanto dura l’inserto se cambio la velocità
Molti cataloghi riferiscono la Vc consigliata a una durata di circa 15 minuti di taglio effettivo. Supponiamo un inserto in metallo duro che a 200 m/min dura 15 minuti, con n = 0,25.
La costante vale C = 200 × 150,25 = 393,6. Da qui la durata a qualsiasi velocità si ricava con T = (C / Vc)1/n:
| Vc (m/min) | Durata T (min) | Rispetto a 200 m/min |
|---|---|---|
| 170 | 28,7 | quasi il doppio |
| 180 | 22,9 | +53% |
| 200 | 15,0 | riferimento |
| 220 | 10,2 | -32% |
| 240 | 7,2 | meno della metà |
| 260 | 5,3 | circa un terzo |
Per tradurre la durata in pezzi, dividi per il tempo in presa di un pezzo. Se ogni pezzo richiede 1,5 minuti di taglio, a 200 m/min il tagliente fa 10 pezzi, a 240 m/min ne fa solo 4.
Esempio 2: ricavare n dalla tua macchina
I valori di n delle tabelle sono indicativi. Con due prove puoi calcolare quello reale per il tuo materiale. Lavora a due velocità diverse e annota dopo quanti minuti di taglio arrivi a VB = 0,3 mm. Per esempio, a 180 m/min dopo 22 minuti, a 220 m/min dopo 10 minuti:
Con n e C della tua macchina, il calcolo dell’esempio 1 diventa affidabile. Il calcolatore dei parametri di taglio ti aiuta a passare dalla Vc ai giri mandrino.
Avanzamento e profondità contano meno
La forma estesa della formula include anche avanzamento e profondità di passata, con esponenti propri. Nella pratica la velocità pesa più dell’avanzamento, e l’avanzamento più della profondità. Per aumentare la produttività conviene quindi aumentare prima la profondità, poi l’avanzamento, e solo alla fine la velocità. Trovi i valori di partenza nella guida ai parametri di taglio.
La durata che conviene davvero: il calcolo economico
Usare l’inserto il più a lungo possibile non significa spendere meno. Se lavori piano per farlo durare, paghi in tempo macchina. Esiste una durata che rende minimo il costo per pezzo, e si calcola con la stessa n di Taylor:
- tc: tempo per cambiare lo spigolo, in minuti;
- Cs: costo di uno spigolo, cioè prezzo dell’inserto diviso per il numero di taglienti;
- Cm: costo di macchina e operatore al minuto.
Esempio con n = 0,25: cambio spigolo in 1 minuto, inserto da 12 € con 4 taglienti (3 € a spigolo), macchina e operatore a 72 € l’ora, cioè 1,20 € al minuto.
La velocità corrispondente, con la costante dell’esempio 1, è 393,6 / 10,50,25 ≈ 219 m/min. Chi lavora a 200 m/min per arrivare a 15 minuti spende di più per pezzo di chi lavora a 220 m/min e cambia lo spigolo un po’ prima.
Se la macchina è il collo di bottiglia del reparto, conta la durata di massima produttività, che è ancora più breve: Tp = (1/n − 1) × tc, cioè 3 minuti nell’esempio, a circa 300 m/min. I numeri cambiano con i tuoi costi, ma la direzione è quasi sempre la stessa: con il metallo duro conviene lavorare più veloce di quanto suggerisca l’istinto di risparmiare gli inserti.
Gestire l’usura in produzione
Una volta che conosci la durata reale, il cambio si programma invece di subirlo.
- Cambio a numero di pezzi. Osserva la durata reale su alcuni taglienti, poi fissa il cambio con un margine di sicurezza, per esempio all’80% della durata media.
- Gestione vita utensile del controllo. Fanuc ha la funzione di gestione vita utensile, a tempo o a numero di utilizzi, con utensili gemelli. Siemens permette la sorveglianza a tempo o a numero di pezzi. Su Heidenhain si usano le colonne TIME1, TIME2 e CUR_TIME della tabella utensili.
- Utensili gemelli. Quando il primo utensile arriva a fine vita, la macchina richiama il gemello senza fermarsi.
- Carico mandrino. Un aumento costante dell’assorbimento a parità di parametri è spesso il primo segnale di usura.
Frese, punte e maschi: dove guardare
Gli stessi meccanismi valgono per tutti gli utensili, ma cambia il punto da controllare.
- Frese: spigoli e raggi d’angolo, dove si concentrano usura e scheggiature. Le cricche termiche sono più frequenti che in tornitura. Per la scelta delle frese c’è la guida alle migliori frese in metallo duro.
- Punte: spigoli esterni e fasce di guida. Quando si consumano il foro esce stretto o rigato e la punta tende a forzare.
- Maschi: i primi filetti dell’imbocco, che fanno quasi tutto il lavoro. Un maschio usurato produce filetti che non passano il tampone P/NP. Prefori e parametri sono nella guida a foratura e maschiatura CNC.
Domande frequenti sull’usura degli utensili
Quali sono i tipi di usura di un utensile?
I principali sono usura sul fianco, craterizzazione, usura a intaglio, tagliente di riporto, deformazione plastica, cricche termiche, scheggiatura e rottura. Solo l’usura sul fianco è normale; le altre indicano un parametro o un grado da correggere.
Quando va cambiato un inserto?
In sgrossatura quando la fascia d’usura sul fianco VB arriva a circa 0,3 mm, il criterio della ISO 3685 per il metallo duro. In finitura prima, spesso tra 0,1 e 0,2 mm, oppure appena rugosità o quota escono dalla tolleranza.
Cos’è la craterizzazione dell’utensile?
È una conca che si forma sulla faccia superiore dell’inserto, dove scorre il truciolo. È causata dalla diffusione chimica ad alta temperatura, tipica degli acciai lavorati a velocità elevate. Si riduce abbassando la velocità o usando rivestimenti CVD con ossido di alluminio.
Come si evita il tagliente di riporto?
Aumentando la velocità di taglio, usando taglienti affilati e geometrie positive e un refrigerante con buon potere lubrificante. È frequente su acciai dolci, inox e alluminio lavorati a velocità basse.
Quanto dura un inserto per tornitura?
Dipende da materiale, grado e parametri. Molti cataloghi indicano la velocità consigliata per circa 15 minuti di taglio effettivo per spigolo. Con la formula di Taylor puoi stimare come cambia la durata se modifichi la velocità.
Perché l’inserto si rompe senza preavviso?
Quasi sempre il preavviso c’era: usura lasciata crescere oltre il limite, microscheggiature trascurate, vibrazioni o inserto appoggiato male nella sede. Più raramente il grado è troppo fragile per un taglio interrotto.
Cos’è la formula di Taylor?
È la relazione Vc · Tn = C, che lega velocità di taglio e durata del tagliente. Con il metallo duro n vale circa 0,25: aumentare la velocità del 20% dimezza circa la durata.
Conclusioni
L’usura sul fianco regolare è il segnale che stai lavorando bene. Tutte le altre forme indicano qualcosa da correggere, e la tabella diagnostica ti dice da dove partire. Per decidere quando cambiare usa il criterio VB, e per scegliere la velocità usa Taylor con i costi reali del tuo reparto: spesso scopri che conviene lavorare più veloce e cambiare prima.
Il passo successivo è scegliere l’inserto giusto per il tuo materiale. Parti dalla guida su come scegliere gli inserti per tornitura CNC e dalla codifica ISO degli inserti. Per il quadro completo c’è la guida completa all’utensileria da taglio.
Inconel® è un marchio registrato del rispettivo proprietario, citato a scopo descrittivo.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.