
In sintesi: per il ferro e l’acciaio dolce bastano punte HSS rettificate (sigla HSS-G); per l’inox, gli acciai duri e la ghisa servono punte al cobalto (HSS-Co o HSS-E, con il 5% o l’8% di cobalto), meglio se con punta a 135° autocentrante. Il rivestimento dorato TiN aiuta, ma non trasforma una punta scadente in una buona. Più della punta contano la velocità giusta (circa 800 giri per un 10 mm nell’acciaio), un po’ d’olio e una pressione costante. Sotto trovi le sigle spiegate, la tabella delle velocità, i fori per maschiare e passare le viti, come affilarle e i set che consigliamo.
Chi compra un set da 100 punte a pochi euro lo scopre in fretta: le prime fanno il primo foro e poi fischiano, diventano blu e smettono di tagliare. Non è sempre colpa della punta. Spesso è la velocità sbagliata, la mancanza di lubrificante, la pressione troppo leggera. Ma una punta laminata di acciaio dolce, a parità di tutto, dura una frazione di una rettificata, e su un pezzo d’inox non entra proprio.
Questa guida spiega come leggere le sigle stampate sul gambo, quale punta usare su quale metallo e come forare per farla durare. Se cerchi un trapano fisso per lavorare il ferro, c’è la guida ai migliori trapani a colonna.
Trasparenza: In qualità di Affiliato Amazon, CalibroPro riceve un guadagno dagli acquisti idonei. Se acquisti dai link di questa pagina possiamo ricevere una piccola commissione, senza alcun costo aggiuntivo per te.
Le sigle delle punte per ferro
Quasi tutte le punte per metallo sono in HSS, l’acciaio rapido, una lega che resta dura anche quando si scalda. Le lettere che seguono dicono come è stata fatta la punta e cosa c’è dentro.
| Sigla | Cosa significa | Per cosa va bene |
|---|---|---|
| HSS-R | laminata (rullata) e trattata, di solito nera | ferro dolce, lavori occasionali; precisione e durata modeste |
| HSS-G | rettificata dal pieno, di solito grigio chiaro lucido | acciaio da costruzione, ghisa, alluminio, ottone: la punta da officina standard |
| HSS-TiN | HSS-G con rivestimento in nitruro di titanio, dorato | come la HSS-G ma dura di più, finché il rivestimento resta sui taglienti |
| HSS-Co / HSS-E (M35) | acciaio rapido con circa il 5% di cobalto | inox, acciai legati e da bonifica, ghisa dura |
| HSS-Co 8% (M42) | circa l’8% di cobalto, più dura ma più fragile | acciai molto duri e lavori in serie su inox |
| Metallo duro (MD) | carburi sinterizzati, non acciaio | macchine rigide e CNC; sul trapano a mano si scheggia |
Il colore non basta a riconoscerle. Ci sono punte nere ottime e punte dorate con un rivestimento solo estetico. Quello che conta è la sigla incisa sul gambo, accompagnata dalla norma: DIN 338 per le punte a serie corta, quelle normali dei set, DIN 340 per quelle lunghe, DIN 1897 per quelle extra corte e rigide, DIN 345 per quelle a gambo conico da montare direttamente sul cono Morse.
HSS e HSS-G: la differenza che conta
È una delle domande più frequenti. La punta HSS-R è ottenuta deformando una barra già trattata: costa poco, ma i taglienti sono meno precisi e il nucleo ha tensioni. La HSS-G è rettificata da un tondo pieno dopo il trattamento termico: taglienti netti e simmetrici, diametro preciso, foro più dritto e punta che dura molto di più. Per chi fora il ferro anche solo ogni tanto, la differenza di prezzo si recupera alla seconda punta che non si rompe.
Com’è fatta una punta elicoidale
Una punta elicoidale ha due taglienti principali, raccordati al centro dal tagliente trasversale, quello che non taglia ma schiaccia il materiale. Le due eliche portano fuori il truciolo, i due nastri sul diametro guidano la punta nel foro. Il disegno mostra le parti e i due angoli di punta più comuni.
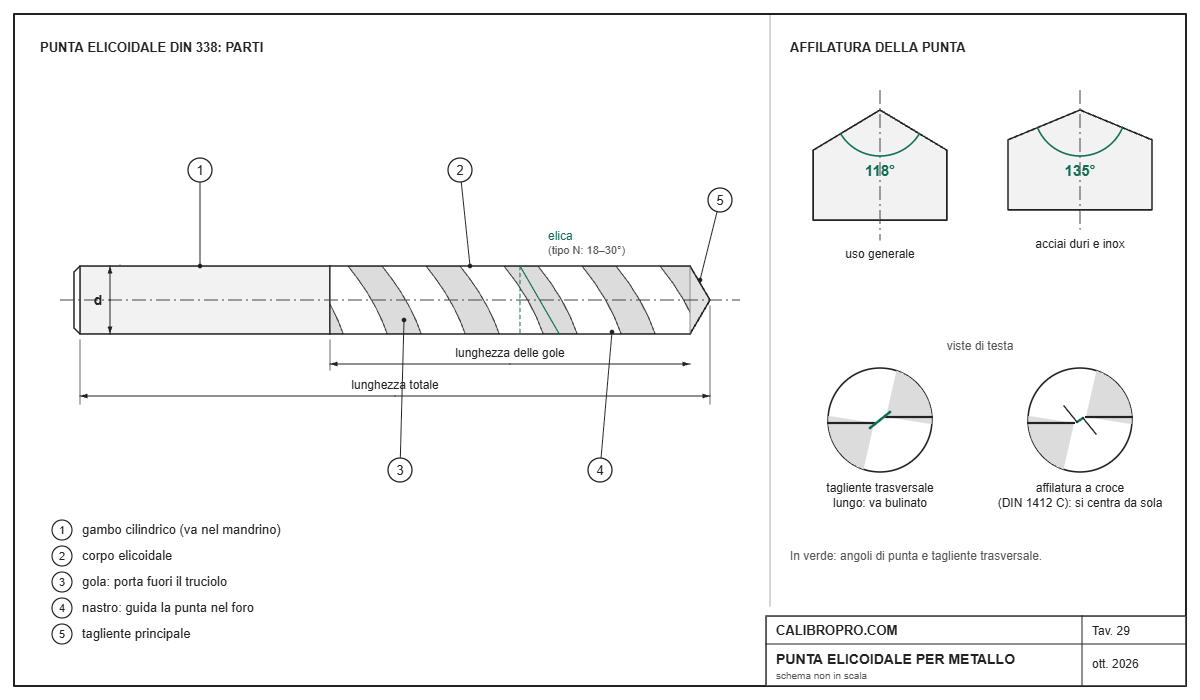
- L’angolo di punta a 118° è quello classico, per uso generale sull’acciaio dolce.
- L’angolo a 135° è più piatto e lavora meglio sui materiali duri. Spesso è abbinato all’affilatura a croce (DIN 1412 forma C), che accorcia il tagliente trasversale: la punta si centra da sola, non scivola sul pezzo e spesso non serve il foro pilota.
- Le punte di tipo N hanno un’elica normale, per l’acciaio. Il tipo W, con l’elica più inclinata (35–40°), è per alluminio e rame; il tipo H, con l’elica più lenta (10–13°), per ottone, bronzo e materiali che fanno truciolo corto.
Quale punta per quale metallo
| Materiale | Punta | Lubrificante | Velocità di taglio |
|---|---|---|---|
| Acciaio dolce (S235, S275) | HSS-G o HSS-TiN | olio da taglio | circa 25 m/min |
| Acciaio da bonifica (C40, 39NiCrMo3) | HSS-Co 5% | olio da taglio | circa 15 m/min |
| Inox (AISI 304, 316) | HSS-Co 5% o 8%, punta a 135° | olio o pasta da taglio, abbondante | circa 8–10 m/min |
| Ghisa | HSS-G o HSS-Co | a secco | circa 20 m/min |
| Alluminio | HSS-G, meglio tipo W | petrolio bianco o alcol | 60 m/min e oltre |
| Ottone e bronzo | HSS-G, meglio tipo H | a secco | circa 40–60 m/min |
| Lamiera zincata o verniciata | HSS-G, punta a gradino per i fori grandi | olio | come l’acciaio dolce |
Sull’inox vale una regola in più: non bisogna mai far “lisciare” la punta. Se gira senza tagliare, la superficie del foro si incrudisce e diventa più dura della punta stessa. Si fora piano, con pressione decisa e costante, e si esce subito se il truciolo smette di venire fuori. Ne parliamo anche nella guida alla lavorazione dell’acciaio inox.
Velocità e giri: la tabella
I giri si ricavano dalla velocità di taglio con la formula giri = Vc × 1000 / (3,14 × d). Questi sono valori di partenza per punte HSS con lubrificante.
| Diametro | Acciaio dolce | Inox | Alluminio |
|---|---|---|---|
| 3 mm | 2.650 | 1.050 | al massimo |
| 5 mm | 1.600 | 640 | 3.800 |
| 6 mm | 1.330 | 530 | 3.200 |
| 8 mm | 1.000 | 400 | 2.400 |
| 10 mm | 800 | 320 | 1.900 |
| 13 mm | 610 | 250 | 1.470 |
Il truciolo è il miglior indicatore. Se esce lungo, a spirale, color acciaio o appena paglierino, sei nel giusto. Se diventa blu o la punta fuma, stai andando troppo veloce o premendo troppo poco. Se esce in polvere su un acciaio, la punta non taglia più. Per gli altri diametri c’è il calcolatore dei parametri di taglio.
Come si fora il ferro, passo per passo
- Traccia e bulina il centro: il segno del bulino evita che la punta scivoli. Con le punte a 135° autocentranti basta un segno leggero.
- Blocca il pezzo in morsa o con un morsetto. Le lamiere sottili, quando la punta esce, tendono a girare con lei.
- Foro pilota solo per i diametri grandi o con trapani deboli: deve essere poco più largo del tagliente trasversale della punta finale, di solito 3–4 mm per una punta da 10–13 mm. Un pilota troppo grande fa vibrare la punta e il foro viene a pentagono.
- Lubrifica con olio da taglio, qualche goccia ogni tanto.
- Pressione costante, alla velocità giusta, ritirando la punta per scaricare il truciolo nei fori profondi.
- In uscita alleggerisci: è lì che la punta si pianta e si spezza.
- Sbava il foro con uno svasatore o una punta più grande girata a mano.
Con il trapano a mano conviene stare ben allineati e usare entrambe le mani: il problema più comune non è la punta, ma il foro che parte storto e la punta che si piega di lato. La guida alla foratura e maschiatura spiega cosa succede sotto la punta nelle lavorazioni industriali.
In questo video si vede bene come riconoscere una punta per ferro di qualità guardando taglienti, nastri e finitura:
Fori per maschiare e fori di passaggio
Due tabelle che chi fora il ferro consulta di continuo. La prima dà la punta da usare prima di filettare con il maschio (passo grosso), la seconda il foro in cui far passare una vite senza filettarlo (serie media della ISO 273). Le tabelle complete per tutte le filettature sono nella guida alle filettature metriche ISO.
| Vite | Punta per maschiare | Foro di passaggio (medio) |
|---|---|---|
| M3 | 2,5 mm | 3,4 mm |
| M4 | 3,3 mm | 4,5 mm |
| M5 | 4,2 mm | 5,5 mm |
| M6 | 5,0 mm | 6,6 mm |
| M8 | 6,8 mm | 9 mm |
| M10 | 8,5 mm | 11 mm |
| M12 | 10,2 mm | 13,5 mm |
Un consiglio pratico: i diametri che si consumano di più sono proprio quelli per maschiare, il 3,3, il 4,2, il 5, il 6,8 e l’8,5. Invece di ricomprare un set intero, conviene prendere le confezioni da dieci punte di quelle misure.
Fori grandi nella lamiera
Oltre i 13 mm la punta elicoidale nella lamiera sottile lavora male: si pianta, strappa e il foro viene poligonale. Per la lamiera fino a 3–4 mm si usa la punta a gradino (o conica a gradini), che fa fori puliti da 4 a 30 mm e più con un solo utensile e sbava da sola. Per diametri ancora più grandi ci sono le seghe a tazza bimetalliche. Sulle travi e sugli spessori importanti si usano le frese a corona sul trapano magnetico, che tagliano solo un anello di materiale e richiedono molta meno potenza.
Come affilare le punte per ferro
Una punta HSS si può riaffilare molte volte. Le regole sono tre: i due taglienti devono avere la stessa lunghezza e lo stesso angolo (118° o 135°, a seconda della punta), dietro il tagliente serve un angolo di spoglia di circa 8–12° perché il tallone non strisci sul fondo del foro, e la punta non va mai surriscaldata sulla mola fino a farla diventare blu, perché perde la tempra.
A mano su una mola da banco si impara, ma ci vuole pratica: se i due taglienti non sono uguali, il foro viene più largo della punta. Per chi fora spesso esistono affilapunte da banco con guide per l’angolo, che rendono il lavoro ripetibile. Le punte al cobalto si affilano allo stesso modo, quelle rivestite TiN perdono il rivestimento sul tagliente ma continuano a lavorare come una HSS-G.
I set di punte che consigliamo
Non abbiamo un banco prova per misurare la durata delle punte e non inventiamo numeri. Questi set sono scelti in base al materiale, alla lavorazione dichiarata (rettificata o no), alla norma e alla serie di diametri. I prezzi cambiano spesso e li trovi sui link.
Bosch Professional HSS PointTeQ ProBox, 25 pezzi
Punte HSS da 1 a 13 mm in passi di mezzo millimetro, in una valigetta robusta. È il set “da officina” per l’acciaio da costruzione: la serie è completa, compresi i diametri per maschiare. Non è un set per l’inox.
Vedi il set Bosch PointTeQ da 25 pezzi su Amazon →
Bosch Professional HSS-Cobalt ProBox, 19 pezzi
La versione al cobalto, pensata dal produttore per l’acciaio inossidabile. Diciannove punte nelle misure più usate, nella stessa valigetta. Se lavori inox anche solo ogni tanto, è il set da avere accanto a quello normale.
Vedi il set Bosch HSS-Cobalt da 19 pezzi su Amazon →
S&R punte rettificate al cobalto, 13 pezzi
Punte HSS al 5% di cobalto rettificate, con affilatura a croce a 135° secondo DIN 1412 forma C, in una scatola di metallo. Una soluzione economica per chi vuole il cobalto senza comprare un set grande.
Vedi le punte S&R al cobalto su Amazon →
DeWalt Extreme HSS-E, 6 pezzi
Sei punte HSS-E al 5% di cobalto nei diametri più comuni. È il set giusto da tenere in valigetta per gli interventi su inox e acciai duri, quando non serve tutta la serie.
Vedi il set DeWalt Extreme HSS-E su Amazon →
Per forare il ferro
- Bulino automatico: per segnare il centro senza martello
- Olio da taglio: per acciaio e inox
- Punte a gradino HSS: per i fori grandi nella lamiera
- Seghe a tazza bimetalliche: per i diametri oltre i 30 mm
- Svasatori a 90°: per sbavare i fori
- Affilapunte da banco: per riaffilare le punte HSS
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Domande frequenti
Quali sono le migliori punte per forare il ferro?
Per il ferro e l’acciaio dolce le punte HSS-G rettificate, eventualmente con rivestimento TiN. Per l’inox e gli acciai duri quelle al cobalto (HSS-Co o HSS-E) con angolo di punta a 135°. Le punte laminate HSS-R vanno bene solo per lavori occasionali.
Che differenza c’è tra le punte HSS e HSS-G?
HSS indica il materiale, l’acciaio rapido. La G significa che la punta è rettificata dal pieno dopo la tempra: taglienti più precisi e simmetrici, diametro esatto e durata molto maggiore rispetto alle punte laminate (HSS-R).
A cosa servono le punte al cobalto?
A forare materiali duri o che si incrudiscono, come l’inox, gli acciai legati e da bonifica e la ghisa dura. Il cobalto (5% nelle M35, 8% nelle M42) mantiene la durezza della punta anche ad alta temperatura.
Come si buca un pezzo di ferro?
Si segna il centro con il bulino, si blocca il pezzo, si sceglie la velocità giusta (circa 800 giri per una punta da 10 mm), si lubrifica con olio da taglio e si fora con pressione costante, alleggerendo in uscita. Per i diametri grandi si può fare prima un foro pilota piccolo.
Come si affilano le punte per ferro?
Su una mola da banco o con un affilapunte, mantenendo i due taglienti uguali e allo stesso angolo (118° o 135°) e lasciando un angolo di spoglia di 8–12° dietro il tagliente. Senza mai surriscaldare la punta fino a farla diventare blu.
Le punte dorate sono migliori?
Il colore dorato indica di solito il rivestimento in nitruro di titanio (TiN), che riduce l’attrito e allunga la vita della punta finché resta sul tagliente. Ma il colore da solo non dice nulla sulla qualità: conta la sigla sul gambo (HSS-G, HSS-Co) e la norma (DIN 338).
Che punta serve per filettare M6, M8 e M10?
Con il passo grosso: 5 mm per l’M6, 6,8 mm per l’M8, 8,5 mm per l’M10. Per l’M5 serve una punta da 4,2 mm e per l’M12 una da 10,2 mm.
Da dove partire
Se fori soprattutto ferro e acciaio da costruzione, prendi un set HSS-G rettificato da 1 a 13 mm e qualche confezione da dieci delle misure per maschiare. Se c’è di mezzo l’inox, aggiungi un set al cobalto con punta a 135°. Poi pensa al resto: un bulino, un olio da taglio e, se fori spesso, un trapano a colonna. Con la velocità giusta e un po’ d’olio, anche una punta media dura molto più di quanto si pensi.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.