
La fresatura CNC è il processo per asportazione di truciolo più versatile della meccanica di precisione. Nella tornitura ruota il pezzo; nella fresatura ruota l’utensile mentre il pezzo si muove sugli assi. Questo permette di produrre quasi qualsiasi forma: superfici piane, tasche, profili 3D, scanalature, cave di Woodruff, filetti.
Cos’è la fresatura CNC e perché è così diffusa
Il controllo numerico muove fresa e pezzo su 3, 4 o 5 assi mentre la fresa ruota. Così si ottengono geometrie impossibili al tornio: facce oblique, cave a T, cave di Woodruff, scanalature elicoidali, sedi O-ring, superfici sculturate per stampi. È per questo che le fresatrici CNC dominano la produzione di stampi, corpi macchina, componenti aerospace e parti automotive.
I centri di lavoro verticali (VMC) sono i più diffusi nelle officine italiane: mandrino verticale, tavola orizzontale, 3 assi lineari (X, Y, Z) con corsa tipica 500×400×400 mm. I centri orizzontali (HMC) sono più produttivi per pezzi cubici in serie grazie alla tavola rotante che permette di lavorare 4 facce senza riposizionamento. I centri a 5 assi aggiungono due assi rotativi (A+B o A+C) per lavorare superfici complesse in un unico setup.
Come funziona una fresatrice CNC: le componenti principali
- Mandrino: ruota la fresa a velocità variabile, tipicamente 100–24.000 giri/min. Attacchi standard: ISO 40, ISO 50, HSK-A63, SK40. Gli attacchi HSK, pensati per le alte velocità, tengono la fresa molto concentrica: conta soprattutto con le frese a candela piccole.
- Portafresa: collega la fresa al mandrino. Pinze ER (ER16, ER32) per frese piccole, portafrese idraulici e termoretraibili per alta precisione e alte velocità.
- Tavola di lavoro: muove il pezzo sugli assi X, Y (e Z sul terzo asse). Sistemi di bloccaggio: morsetti, morse di precisione, piastre Zero-Point (sistema Erowa, System 3R) per cambio setup rapido.
- ATC (Automatic Tool Changer): magazzino utensili con cambio automatico (da 16 a 120 posizioni). Ogni utensile ha il proprio offset lunghezza e diametro memorizzato nel CNC.
- Sistema di refrigerazione: refrigerante idrosolubile esterno per acciaio e inox; refrigerante o nebulizzato (MQL) anche per l’alluminio, perché il truciolo non si incolli al tagliente; refrigerante interno attraverso il mandrino per foratura profonda e fresatura ad alta velocità.
I tipi di fresatura CNC
Fresatura frontale (face milling)
Lavora superfici piane orizzontali con frese a inserti di grande diametro (Ø50–200 mm). Massima produttività per rimuovere materiale in sgrossatura. Le frese a inserti in carburo con geometria positiva sono lo standard: bassa potenza richiesta, ottima qualità superficiale in un solo passaggio.
Fresatura periferica (peripheral milling)
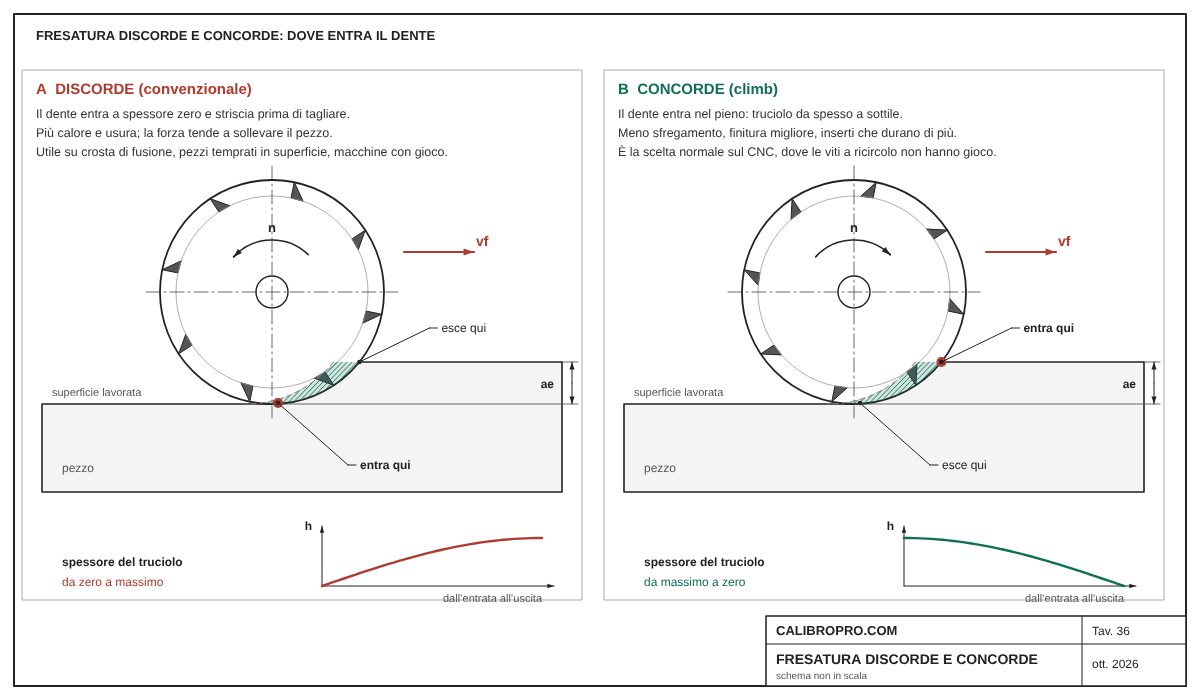
Lavora con i taglienti laterali della fresa. Include la fresatura concordante (down milling), dove il tagliente entra dal lato dello spessore massimo ed è preferita su macchine rigide per migliore finitura superficiale e minore usura. La fresatura discordante (up milling) è usata su macchine con gioco nelle guide.
La differenza tra le due si capisce guardando dove entra il dente. In discorde il tagliente parte da spessore zero, striscia per un tratto e solo dopo comincia a tagliare: più calore, più usura e una forza che tende a sollevare il pezzo. In concorde entra nel pieno e il truciolo si assottiglia fino a zero all’uscita, così il tagliente lavora meno e la superficie viene più pulita. Sul CNC, con le viti a ricircolo di sfere senza gioco, la concorde è la regola. La discorde resta utile sulla crosta di fusione o di laminazione, che in concorde il dente prenderebbe di petto a ogni giro, e sulle fresatrici manuali con la vite consumata.
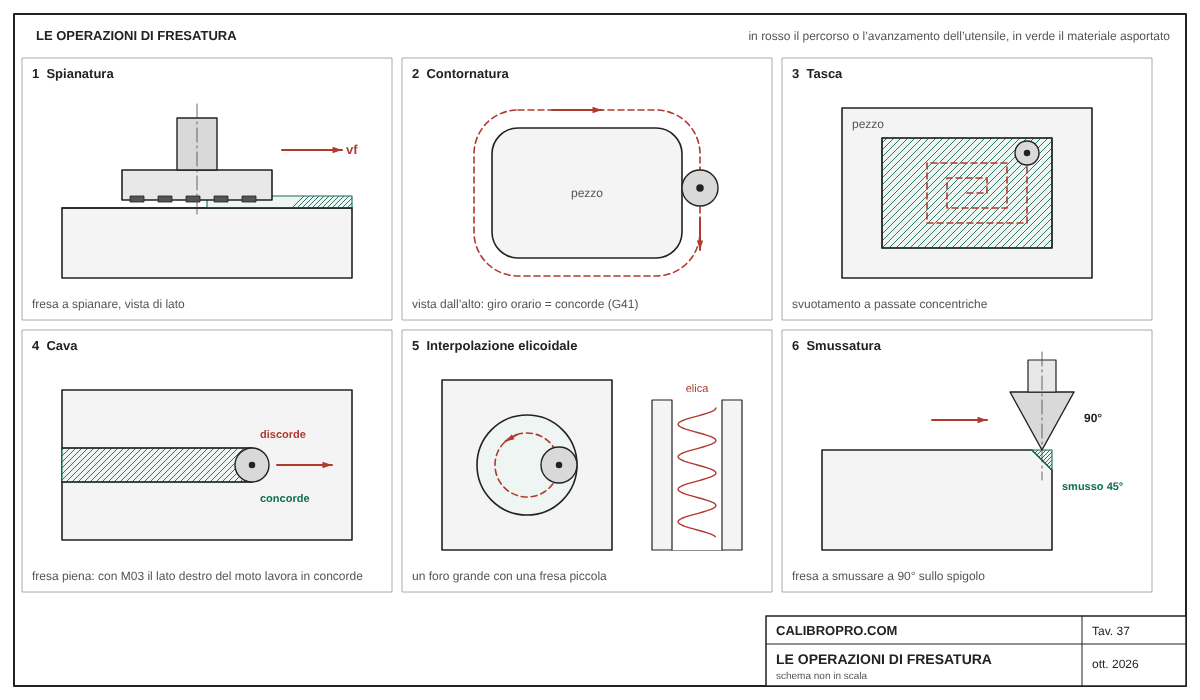
Sul controllo la scelta passa dalla compensazione raggio: con il mandrino in M03, G41 (utensile a sinistra del profilo) lavora in concorde, G42 in discorde. Su un contorno esterno vuol dire girare in senso orario, in una tasca o in un foro in senso antiorario.
Fresatura di tasche (pocket milling)
Produce cavità chiuse. Il percorso utensile può essere a spirale (dal centro verso l’esterno), a zig-zag o a trocoidale. La fresatura trocoidale — archi circolari con impegno ridotto — è la strategia moderna per massimizzare la durata degli inserti e la velocità di rimozione.
Fresatura di profili 2.5D e 3D
I profili 2.5D (pareti verticali + superfici piane a quote diverse) si gestiscono con percorsi a quote costanti. Le superfici 3D (stampi, superfici sculturate) richiedono fresatura a 3 assi con interpolazione continua XYZ, o a 5 assi per superfici complesse senza riorientamento.
Filettatura con fresa a filettare
La fresa a filettare (thread mill) crea filetti interni ed esterni tramite interpolazione elicoidale. Vantaggio rispetto al maschio: un solo utensile per più diametri, nessun rischio di rottura del maschio in foro cieco, e basta l’interpolazione elicoidale (G02/G03 con movimento in Z), che hanno tutti i centri di lavoro moderni.
Fresatura dal pieno e cave
Quando la fresa lavora “dal pieno”, cioè con tutto il diametro dentro il materiale come in una cava, metà del giro è in concorde e metà in discorde, il truciolo esce male e il calore sale. Per questo in una cava si scende con l’avanzamento ridotto, di solito tra il 50 e il 70% di quello di contornatura, o si passa alla fresatura trocoidale, che taglia la cava con una serie di archi e un impegno radiale basso.
Le frese CNC: tipologie e come sceglierle
Fresa a candela (end mill)
La fresa più usata nelle officine. Disponibile in 2, 3, 4 taglienti. In carburo solido da Ø1 mm a Ø20 mm per le misure più comuni; porta-inserti per diametri superiori. Geometria a 4 taglienti per finitura acciaio; 3 taglienti per alluminio (truciolo più largo, no intasamento). Una fresa in metallo duro con gambo h6, montata in un buon portafresa, gira con un’eccentricità di pochi micron: è quello che serve per una buona finitura.
Fresa frontale a inserti (face mill)
Diametri Ø50–250 mm, fino a 16 inserti intercambiabili. Il sistema a inserti rende il costo per tagliente molto basso rispetto al carburo solido. Gli inserti APKT 1003 e 1604 sono i più diffusi sulle frese a spallamento retto e sulle piccole frese a spianare: hanno due taglienti, costano poco e si trovano ovunque.
Fresa a candela sferica (ball end mill)
Punta semisferica per superfici 3D, raggi interni, raccordi. In carburo solido con rivestimento TiAlN o AlTiN per acciaio; rivestimento ZrN o non rivestita per alluminio. Il raggio della fresa deve essere più piccolo del raggio più stretto da lavorare sul pezzo.
Fresa toro (torus / bull nose)
Compromesso tra fresa cilindrica e sferica: produttività alta nelle tasche, raccordi al fondo con raggio R. Molto usata per sgrossatura e semifinitura di stampi.
Parametri di taglio per la fresatura CNC
| Parametro | Simbolo | Unità | Sgrossatura acciaio | Finitura acciaio | Alluminio |
|---|---|---|---|---|---|
| Velocità di taglio | vc | m/min | 120–180 | 150–220 | 400–800 |
| Avanzamento per dente | fz | mm/dente | 0,05–0,15 | 0,02–0,06 | 0,05–0,20 |
| Profondità assiale | ap | mm | 0,5–2×D | 0,2–0,5×D | 0,5–3×D |
| Profondità radiale | ae | mm | 0,3–0,5×D | 0,05–0,15×D | 0,3–0,5×D |
Formula velocità mandrino: n (rpm) = (vc × 1000) ÷ (π × D). Con vc = 150 m/min e Ø10 mm → n = 4.775 rpm.[1] La guida alle velocità di taglio per fresatura ha le tabelle complete per ogni materiale.
Avanzamento tavola: vf (mm/min) = fz × z × n. Con fz = 0,08, z = 4, n = 4.775 → vf = 1.528 mm/min.
Tolleranze dimensionali raggiungibili con la fresatura CNC
| Operazione | Classe IT | Ampiezza del campo su Ø 50 | Ra tipica |
|---|---|---|---|
| Sgrossatura | IT11–IT12 | 0,16–0,25 mm | 6,3–12,5 μm |
| Semifinitura | IT8–IT9 | 0,039–0,062 mm | 1,6–3,2 μm |
| Finitura | IT7–IT8 | 0,025–0,039 mm | 0,4–1,6 μm |
Per accoppiamenti precisi (spine, sedi cuscinetti, guide prismatiche) si raggiunge IT6 con frese di qualità, portafrese termoretraibile e compensazione termica. Per IT5 la fresatura va seguita da rettifica o raschiettatura. Il sistema completo delle classi IT è nella guida alle tolleranze meccaniche ISO 286.
Materiali lavorabili con la fresatura CNC
- Acciai da costruzione e da utensile (C45, 42CrMo4, 1.2311): frese carburo rivestito TiAlN 4 taglienti, vc 120–200 m/min.
- Acciai inossidabili (AISI 304, 316L): tendenza all’incrudimento: fz alto, niente sfregamento, refrigerante abbondante. Frese 3–4 taglienti con geometria positiva.
- Alluminio e leghe (EN AW-6082, 7075): il materiale più veloce. Frese 3 taglienti non rivestite o rivestimento DLC, vc 400–800 m/min, con refrigerante o nebulizzato perché il truciolo non si incolli. Per la guida completa alle lavorazioni meccaniche di precisione.
- Titanio (Ti-6Al-4V): bassa conducibilità termica — calore concentrato sul tagliente. Parametri conservativi, refrigerante interno ad alta pressione, utensili in carburo micrograno.
- Superleghe nickel (Inconel 718, Hastelloy): difficili da fresare. Frese in carburo con rivestimento ad alta durezza a caldo, vc 25–40 m/min, cicli brevi per evitare accumulo di calore.
- Plastiche tecniche (PEEK, Delrin, Nylon): geometria positiva acuta, aria compressa o refrigerante compatibile con la plastica, truciolo largo per evitare che fonda.
Problemi comuni nella fresatura CNC e come risolverli
Vibrazione (chatter)
Superficie ondulata, suono di risonanza, utensile che rompe. Cause: sbalzo eccessivo della fresa velocità nella banda di risonanza, bloccaggio pezzo non rigido. Soluzioni: ridurre lo sbalzo, cambiare rpm del 10–15%, verificare che i morsetti serrino saldamente, usare frese antivibranti con geometria smorzante.
Truciolo che si risalda
Frequente sull’alluminio. Truciolo che si reincolla sul tagliente (built-up edge), distrugge la finitura superficiale e porta alla rottura della fresa. Soluzione: aumentare vc e fz (truciolo più caldo e più spesso si stacca meglio), passare a frese non rivestite o rivestimento DLC.
Fresa che si rompe sui bordi (chipping)
Scheggiatura dei taglienti su tagli interrotti, foratura di entrata, angoli vivi del pezzo. Soluzioni: fresatura trocoidale per ridurre l’impegno, fare una rampa di entrata (helix entry) nelle tasche, scegliere una geometria con spoglia più robusta (meno positiva).
Pezzo fuori misura dopo la sgrossatura
La deformazione elastica del pezzo sotto le forze di taglio crea errori geometrici. Soluzione: lasciare un sovrametallo di 0,3–0,5 mm per la passata di finitura eseguita con parametri ridotti (ae = 0,05–0,1×D, fz basso). Misurare sempre dopo la sgrossatura prima di finire.
Il fresatore CNC: cosa fa e quanto guadagna
Il fresatore CNC attrezza e conduce il centro di lavoro: legge il disegno, prepara morse e staffaggi, carica gli utensili e ne misura le lunghezze, prende lo zero pezzo con il tastatore, avvia il programma e collauda il primo pezzo. Spesso ritocca anche il programma a bordo macchina; nelle aziende più grandi il programma arriva già pronto dall’ufficio CAM.
Il contratto di riferimento è il CCNL Metalmeccanica Industria, con minimi mensili lordi dal 1° giugno 2026 di 2.064,88 € per il livello C2, 2.211,43 € per il C3 e 2.370,33 € per il B1 (tabelle FIM-CISL riportate da Dottrina per il Lavoro). Dove si colloca un fresatore dipende da quanto fa da solo: attrezzare, programmare e collaudare porta più in alto del semplice carico e scarico. Secondo Jooble la media degli annunci per il fresatore CNC è intorno ai 30.700 € lordi l’anno (ottobre 2026). Chi lavora a 5 assi o usa bene un CAM sta di norma nella parte alta della forchetta.
Fresatura CNC vs tornitura CNC: quando scegliere cosa
Fresatura: pezzi prismatici, superfici piane, tasche, profili 2D/3D. Qualsiasi geometria non simmetrica di rivoluzione. Tornitura: pezzi cilindrici, alberi, bussole, ghiere, perni: tutto ciò che ha simmetria rispetto a un asse. Per i pezzi complessi che richiedono entrambe le operazioni si usano centri multitasking tornio-fresa. Approfondisci nella guida alla tornitura CNC. I programmi per entrambe le macchine vengono generati da software CAM come Fusion 360 e Mastercam.
Utensili consigliati per la fresatura CNC
Una selezione di prodotti disponibili su Amazon Italia con buon rapporto qualità/prezzo per officine e hobbisti avanzati:
Frese a candela in carburo 4 taglienti — acciaio e inox
Set di frese a candela in carburo solido con rivestimento TiAlN, 4 taglienti, gambo cilindrico h6. Adatte a fresatura su centri VMC per acciaio, inox e leghe. Disponibili nei diametri più usati: Ø4, Ø6, Ø8, Ø10, Ø12 mm.
→ Vedi set frese a candela carburo su Amazon
Fresa frontale a inserti APKT Ø50 mm
Fresa frontale porta-inserti Ø50 mm con attacco Weldon 22 mm, 4 inserti APKT 1003. Ideale per sgrossatura piani su centri verticali con mandrino ISO40/BT40. Costo per tagliente molto basso rispetto al carburo solido.
→ Vedi fresa frontale a inserti su Amazon
Frese a candela 3 taglienti per alluminio
Frese a candela 3 taglienti in carburo non rivestito, geometria positiva ottimizzata per alluminio e leghe leggere. Tre taglienti invece di quattro lasciano più spazio al truciolo ed evitano l’intasamento ad alta velocità.
→ Vedi frese per alluminio su Amazon
Per attrezzarti, vedi la selezione delle migliori frese in metallo duro 2026.
Domande frequenti sulla fresatura CNC
Quante frese servono per un centro di lavoro?
Dipende dal lavoro. Un’officina polivalente ha tipicamente 20–60 utensili a magazzino: un set di frese a candela (Ø4–Ø20), frese sferiche, frese frontali, punte e maschi. Il cambio automatico (ATC) gestisce tutto senza fermare la macchina.
Qual è la differenza tra fresatura a 3, 4 e 5 assi?
A 3 assi (X, Y, Z) si lavora una faccia alla volta. A 4 assi si aggiunge la rotazione del pezzo (asse A o B), utile per lavorare 4 facce senza riposizionamento. A 5 assi si aggiunge un secondo asse rotativo: si può fresare qualsiasi superficie in un unico setup, ideale per stampi e pezzi aerospace.
Che rugosità superficiale si ottiene in fresatura?
In finitura con fresa frontale a inserti: Ra 0,8–1,6 μm. Con fresa a candela e passata laterale ridotta: Ra 0,4–0,8 μm. Per Ra <0,4 μm serve rettifica piana o lappatura.
È possibile fresare acciaio temprato?
Sì. Si usano frese in metallo duro integrale a grana finissima, con geometria e rivestimento dedicati all’acciaio temprato, e si lavora a secco o con aria per evitare lo shock termico sul tagliente. Il CBN si usa soprattutto in finitura sugli acciai più duri.
Qual è la vita media di una fresa in carburo?
Non esiste un numero valido per tutti: dipende da materiale, parametri, rivestimento e stabilità della macchina. La fresa si cambia quando l’usura del tagliente, la finitura o le quote del pezzo cominciano a peggiorare.
Meglio fresatura concorde o discorde?
Sul CNC quasi sempre concorde: il dente entra nel pieno, il truciolo va da spesso a sottile, la finitura è migliore e il tagliente dura di più. La discorde serve sulla crosta di fusione o di laminazione e sulle fresatrici manuali con gioco nella vite.
Quanto guadagna un fresatore CNC?
Il riferimento è il CCNL Metalmeccanica Industria: dal 1° giugno 2026 i minimi mensili lordi sono 2.064,88 € per il livello C2, 2.211,43 € per il C3 e 2.370,33 € per il B1. Secondo Jooble la media degli annunci è di circa 30.700 € lordi l’anno, più alta per chi programma e lavora a 5 assi.
Concorde e discorde in un video
Concordanza e discordanza spiegate a voce, con le animazioni, in questo video in italiano:
In pratica
Gran parte dei problemi in fresatura nasce da sbalzo e vibrazioni. Tieni l’utensile più corto possibile, lavora in concordanza quando la macchina lo permette e calcola giri e avanzamento invece di andare a occhio, per esempio con il calcolatore dei parametri di taglio.
Per approfondire il cluster di lavorazioni consulta: lavorazioni meccaniche di precisione (hub), tornitura CNC per pezzi cilindrici, macchine CNC per la scelta del centro di lavoro giusto, e software CAM per generare automaticamente i percorsi utensile.
Fonti
- Milling formulas and definitions – Sandvik Coromant
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.