
In sintesi: l’alluminio si salda bene in TIG a corrente alternata (spessori da 1 a 6 mm) o in MIG, meglio se pulsato (da 2–3 mm in su), sempre con argon puro. Le regole che fanno la differenza sono tre: pulizia accuratissima subito prima di saldare, perché l’ossido fonde a oltre 2000 °C contro i 660 °C del metallo; il filo giusto per la lega (ER4043 o ER5356); tanto calore all’inizio e meno man mano che il pezzo si scalda. Le leghe 7075 e 2024 in pratica non si saldano per fusione.
Chi ha già saldato l’acciaio la prima volta che prova con l’alluminio di solito ottiene una di queste tre cose: un cordone grigio e opaco che non si attacca, un buco che si apre all’improvviso, oppure un cordone pieno di bollicine. Non è questione di mano. L’alluminio si comporta in modo opposto all’acciaio quasi su tutto: conduce il calore, si copre di ossido, non cambia colore prima di fondere e assorbe idrogeno.
Qui trovi cosa succede quando lo saldi, come riconoscere la lega, quale processo e quale filo usare, i parametri di partenza per TIG e MIG e le alternative quando non hai la macchina giusta. Per il quadro generale sui processi parti dalla guida alla saldatura.
Si può saldare l’alluminio?
Sì, e in molti settori si fa ogni giorno: cantieristica navale, carrozzerie e telai, serbatoi, strutture leggere. La saldatura dell’alluminio però richiede l’attrezzatura giusta. Una saldatrice TIG solo in corrente continua non basta, e una saldatrice a filo economica con guaina d’acciaio fa inceppare il filo dopo pochi centimetri. Con una TIG AC/DC o una MIG predisposta per l’alluminio il lavoro diventa ripetibile.
Perché l’alluminio è difficile da saldare
- Lo strato di ossido. L’alluminio si copre in pochi minuti di ossido (allumina) che fonde a oltre 2000 °C, mentre il metallo sotto fonde a circa 660 °C. Se l’ossido non viene rotto, il bagno resta “chiuso” sotto una pelle e il materiale d’apporto non si lega.
- Conduce il calore tre-quattro volte più dell’acciaio. All’inizio il calore scappa e il bagno non parte; dopo qualche centimetro il pezzo è caldo e il bagno si allarga di colpo. Bisogna partire forte e ridurre strada facendo.
- Non avvisa. L’acciaio diventa rosso prima di fondere, l’alluminio no: resta argenteo fino a un attimo prima di collassare.
- Porosità da idrogeno. L’alluminio fuso scioglie molto idrogeno, che arriva da umidità, olio e ossido idrato; raffreddandosi lo libera e restano bolle nel cordone.
- Si dilata il doppio dell’acciaio. Le deformazioni sono maggiori, quindi servono punti di imbastitura ravvicinati e morsetti.
- Cricche a caldo. Alcune leghe, se saldate senza materiale d’apporto o con il filo sbagliato, si criccano mentre solidificano.
Le leghe di alluminio e la loro saldabilità
Prima di accendere l’arco conviene sapere che lega hai davanti. Profilati, lamiere e tubi riportano la sigla a quattro cifre (EN AW): la prima cifra indica la famiglia.
| Serie | Elemento principale | Esempi | Saldabilità | Filo consigliato |
|---|---|---|---|---|
| 1xxx | Alluminio puro (99%+) | 1050, 1070 | Ottima | ER1100 o ER4043 |
| 3xxx | Manganese | 3003, 3103 | Ottima | ER4043 |
| 5xxx | Magnesio | 5754, 5083 | Ottima, le leghe da carpenteria navale | ER5356 o ER5183 |
| 6xxx | Magnesio e silicio | 6060, 6061, 6082 | Buona con filo, mai senza: si cricca | ER4043 o ER5356 |
| 2xxx | Rame | 2024, 2011 | Scarsa, sconsigliata per fusione | — |
| 7xxx | Zinco | 7075 (no), 7020 (sì) | 7075 non saldabile, 7020 e 7005 sì | ER5356 per 7020 |
| Getti AlSi | Silicio | AlSi7, AlSi10Mg | Discreta, ma i getti sono spesso porosi | ER4043 o ER4047 |
Le leghe 6xxx sono quelle dei profilati estrusi che trovi ovunque. Si saldano bene, ma c’è un dettaglio che pochi considerano: se il profilo è allo stato T6 (temprato e invecchiato), la zona vicino al cordone perde dal 30 al 40% della resistenza, perché il calore annulla il trattamento termico. Nei progetti strutturali va messo in conto; per approfondire la logica dei trattamenti vedi la pagina sulle leghe metalliche.
Filo d’apporto: ER4043 o ER5356?
| ER4043 (AlSi5) | ER5356 (AlMg5) | |
|---|---|---|
| Scorrevolezza del bagno | Molto fluido, bagna bene | Più viscoso |
| Resistenza alle cricche | Migliore sulle 6xxx e sui getti | Buona |
| Resistenza meccanica | Più bassa | Più alta |
| Colore dopo anodizzazione | Grigio scuro | Simile al pezzo |
| Uso in MIG | Più morbido, più facile da spingere | Più rigido, si alimenta meglio |
| Quando sceglierlo | 6xxx, fusioni, lavori generici, TIG | 5xxx, strutture, nautica, pezzi da anodizzare |
Se non sai cosa scegliere e lavori su profilati comuni, parti con il 4043: perdona di più. Se il pezzo è in 5xxx o deve essere anodizzato, passa al 5356.
Diametri, bobine e come far scorrere il filo di alluminio nella torcia sono nella guida al filo per saldatura.
Saldatura TIG dell’alluminio
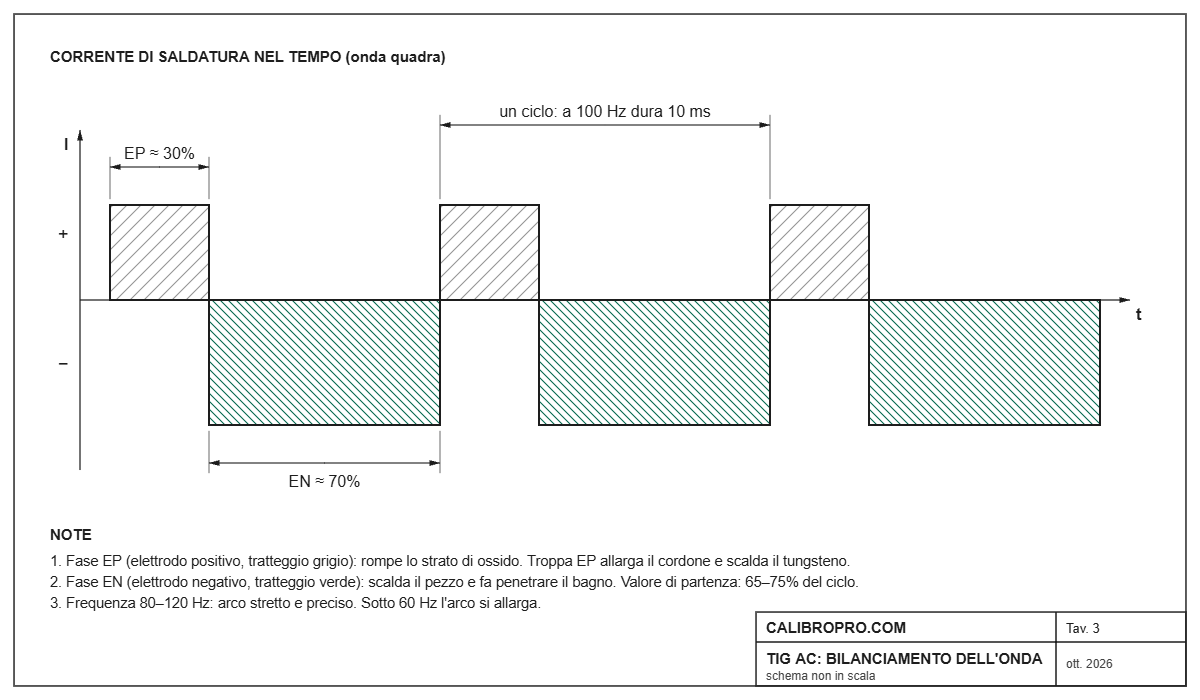
Il TIG è il processo che dà il controllo migliore, soprattutto sotto i 3 mm. Si lavora in corrente alternata: la semionda positiva rompe l’ossido (effetto pulizia), quella negativa scalda il pezzo e fa penetrare. Sulle macchine inverter si regolano due parametri.
- Bilanciamento. Indica quanto tempo passa in fase di penetrazione. Un valore di partenza è 65–75% in negativo: più pulizia significa cordone più largo e tungsteno più sollecitato; più penetrazione significa bagno più stretto ma ossido meno rotto.
- Frequenza. Tra 80 e 120 Hz l’arco è stretto e preciso, adatto agli angoli; sotto i 60 Hz si allarga e scalda di più.
Con gli inverter si usano tungsteni al lantanio o compositi, con punta leggermente arrotondata; il tungsteno puro (verde) è quello storico delle macchine a trasformatore. Il gas è argon puro, con portata intorno a 7–12 l/min; sopra i 6 mm le miscele argon-elio aiutano la penetrazione.
Parametri di partenza TIG AC
| Spessore | Corrente | Tungsteno | Bacchetta | Argon |
|---|---|---|---|---|
| 1 mm | 40–60 A | 1,6 mm | 1,6 mm | 6–7 l/min |
| 2 mm | 70–100 A | 1,6–2,4 mm | 2,0–2,4 mm | 7–8 l/min |
| 3 mm | 110–140 A | 2,4 mm | 2,4–3,2 mm | 8–10 l/min |
| 4 mm | 140–180 A | 2,4–3,2 mm | 3,2 mm | 10–12 l/min |
| 6 mm | 200–250 A | 3,2 mm | 3,2–4,0 mm | 12 l/min (o Ar-He) |
Una regola facile da ricordare è circa 40 A per ogni millimetro di spessore, da ridurre quando il pezzo si scalda. Il pedale o il comando a distanza sulla torcia qui non sono un lusso: ti permettono di partire forte e calare corrente a metà cordone.
Un esempio pratico: angolo su profilato da 3 mm
Mettiamo di dover chiudere un telaio con profilati quadri 40×40 in lega 6060, spessore 3 mm, a TIG. Bacchetta ER4043 da 2,4 mm, tungsteno da 2,4 mm con punta appena arrotondata, argon a 8–9 l/min. Si parte intorno ai 130 A con bilanciamento al 70% in EN e frequenza 100 Hz. Prima del cordone tre punti di imbastitura per lato. Si accende sul bordo, si aspetta che il bagno diventi lucido e “bagnato” (due o tre secondi, perché il profilato è ancora freddo), poi si avanza aggiungendo bacchetta a tocchi regolari. A metà del lato il pezzo ha preso temperatura: con il pedale si scende verso i 110 A, altrimenti l’angolo si apre. Alla fine si riempie il cratere calando corrente invece di staccare di colpo.
Saldatura MIG dell’alluminio
Il MIG è più veloce e conviene da 2–3 mm in su, soprattutto su cordoni lunghi. Il problema è il filo: l’alluminio è morbido e si piega nella guaina, quindi la saldatrice va preparata.
- Guaina in teflon (o grafite) al posto di quella in acciaio, la più corta possibile.
- Rulli a gola a U, che non schiacciano il filo, con pressione bassa.
- Punta guidafilo maggiorata, perché l’alluminio si dilata e tende a grippare.
- Torcia spool gun (con la bobina sulla pistola) se la saldatrice è piccola o il fascio cavi è lungo.
- Torcia spinta, inclinata di 10–15° nel verso di avanzamento: tirare la torcia sull’alluminio porta fumo nero e porosità.
Il gas è argon puro, intorno a 15–20 l/min. Le macchine con MIG pulsato sono quelle che fanno la differenza: il trasferimento a impulsi permette di saldare spessori sottili senza bucarli e riduce gli spruzzi. Senza pulsato, sotto i 3 mm la saldatura a filo dell’alluminio diventa una lotta. Non esiste un vero filo animato per alluminio senza gas: con la saldatrice a filo senza gas l’alluminio non si salda.
Alluminio con la saldatrice a elettrodo
Esistono elettrodi rivestiti per alluminio (tipo AlSi5 o AlSi12), che si usano in corrente continua con elettrodo al positivo. Funzionano, ma il cordone è irregolare, pieno di scoria da togliere con cura (è corrosiva) e gli elettrodi assorbono umidità con facilità. Vanno bene per riparazioni d’emergenza su pezzi spessi, non per lavori puliti. Per pezzi piccoli e riparazioni leggere una alternativa più pratica è la brasatura con bacchette a bassa temperatura e il cannello a gas.
Alluminio sottile e alluminio di fusione
Lamiere da 1–1,5 mm
Sotto il millimetro e mezzo il problema non è unire, è non bucare. Aiutano tre cose: una barra di rame o di alluminio spesso appoggiata sotto il giunto, che assorbe il calore in eccesso e sostiene il bagno; il TIG pulsato, che alterna corrente alta e bassa e lascia raffreddare il bagno tra un impulso e l’altro; punti di imbastitura ogni 20–30 mm. Bacchetta sottile (1,6 mm) e cordoni a tratti brevi, saltando da una zona all’altra come si fa sulla ghisa.
Getti: carter, scatole, teste e cerchi
I pezzi di fusione sono in leghe alluminio-silicio e hanno due nemici: la porosità interna del getto e l’olio che negli anni è entrato nei pori. Va sgrassato a fondo e scaldato a 100–150 °C per far uscire l’olio, la zona va molata fino a metallo sano e il filo giusto è il 4043 o il 4047, più ricco di silicio. Le crepe si trattano come sulla ghisa: fori di arresto alle estremità e cianfrino fino in fondo. Un caso a parte sono i cerchi in lega: il calore annulla il trattamento termico e la resistenza a fatica non è più garantita, per questo molti costruttori e officine specializzate sconsigliano di saldarli se devono tornare su strada.
Deformazioni: come tenerle sotto controllo
L’alluminio si dilata circa 23 micrometri per metro per ogni grado, quasi il doppio dell’acciaio, e ritira altrettanto quando si raffredda. Su un telaio di un metro, un cordone mal distribuito basta a far uscire il pezzo di squadro di qualche millimetro. Le contromisure sono quelle classiche della carpenteria, ma qui vanno applicate con più rigore:
- imbastitura fitta e simmetrica prima di qualsiasi cordone;
- cordoni alternati sui lati opposti, così le tensioni si compensano;
- contro-deformazione: si inclina leggermente il pezzo nel verso opposto a quello in cui tirerà il cordone;
- morsetti e dime che tengono il pezzo finché è freddo, non solo finché si salda.
Sui pezzi che devono rispettare quote precise conviene misurare dopo ogni fase: una squadra e un comparatore dicono subito se la sequenza sta funzionando, prima che sia troppo tardi per correggere.
Come capire se la saldatura è buona
Un cordone TIG sano sull’alluminio è lucido, con le scaglie regolari, e ha ai lati una sottile fascia opaca e chiara: è la zona dove la fase EP ha rotto l’ossido. Se il cordone è grigio scuro e “sporco”, la pulizia non è bastata; se è opaco e granuloso, c’è stata contaminazione o poco gas. Le cricche superficiali si cercano con i liquidi penetranti, che sull’alluminio funzionano bene. Serbatoi e tubazioni si provano in pressione; nella produzione certificata si passa a radiografie e prove distruttive.
Preparazione: dove si vince o si perde
- Sgrassa con acetone o un detergente specifico, prima di spazzolare: se spazzoli un pezzo unto, spalmi l’olio.
- Togli l’ossido con una spazzola in acciaio inox usata solo per l’alluminio. Una spazzola già passata sull’acciaio lascia particelle di ferro che diventano porosità e corrosione.
- Salda subito. L’ossido si riforma: dopo qualche ora la pulizia va rifatta.
- Tieni il filo all’asciutto. Bobine e bacchette aperte assorbono umidità; conservale chiuse in un sacchetto con gel di silice.
- Preriscalda solo gli spessori grossi. Sopra i 6–10 mm un preriscaldo a 100–150 °C aiuta a partire. Non salire oltre sulle leghe trattate termicamente, che perdono resistenza.
- Imbastisci fitto. Punti ravvicinati e morsetti, perché il pezzo si muove più dell’acciaio.
Difetti più comuni e rimedi
| Difetto | Causa | Rimedio |
|---|---|---|
| Porosità | Umidità, olio, ossido, gas insufficiente o correnti d’aria | Sgrassa, spazzola, filo asciutto, controlla portata e ugello |
| Cordone grigio e “sporco” | Pulizia insufficiente o bilanciamento troppo spinto sulla penetrazione | Aumenta la pulizia AC, pulisci meglio |
| Mancata fusione all’inizio | Pezzo freddo, corrente troppo bassa in partenza | Hot start, più corrente all’innesco, preriscaldo sugli spessori |
| Buco a fine cordone | Calore accumulato | Riduci corrente lungo il cordone, usa il riempimento cratere |
| Cricca al centro del cordone | Lega 6xxx saldata senza filo, o filo sbagliato | Aggiungi sempre filo, usa 4043 |
| Filo che si aggroviglia (MIG) | Guaina in acciaio, rulli a V, pressione alta | Guaina teflon, rulli a U, spool gun |
Per una panoramica su come si riconoscono e si controllano i difetti, compresi quelli interni, vedi la guida ai difetti di saldatura.
Che saldatrice serve per l’alluminio
Per lamiere sottili e lavori di precisione serve una TIG AC/DC inverter con regolazione di bilanciamento e frequenza; per lavori di carpenteria su spessori maggiori una MIG sinergica con programma alluminio, meglio se pulsata e con possibilità di montare la spool gun. Le multiprocesso economiche che dichiarano “anche alluminio” spesso lo fanno solo con spool gun e senza pulsato: leggi bene la scheda. Nella guida alle migliori saldatrici trovi i modelli divisi per processo.
I modelli AC/DC sono confrontati nella guida alle migliori saldatrici TIG; per l’alluminio a filo, con il doppio pulsato, guarda le saldatrici multiprocesso.
Materiale per saldare l’alluminio
- Bacchette TIG ER4043: le più versatili per profilati e getti.
- Filo MIG alluminio ER5356: per strutture e leghe 5xxx.
- Spazzole in acciaio inox: da tenere solo per l’alluminio.
- Saldatrici TIG AC/DC: la macchina giusta per l’alluminio sottile.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Nel video seguente vedi una saldatura TIG in corrente alternata sull’alluminio, con le regolazioni della macchina spiegate passo per passo:
Domande frequenti
Si può saldare l’alluminio con una saldatrice a filo?
Sì, ma serve filo di alluminio, argon puro, guaina in teflon e rulli a U, meglio ancora una spool gun. Le saldatrici a filo senza gas non saldano l’alluminio.
Si può saldare l’alluminio con la saldatrice a elettrodo?
Con elettrodi specifici per alluminio sì, in corrente continua, ma il risultato è grezzo e adatto solo a riparazioni su pezzi spessi.
Si può saldare l’alluminio con lo stagno?
Lo stagno normale non aderisce all’alluminio. Esistono bacchette zinco-alluminio a bassa temperatura, usate con il cannello a gas, che permettono riparazioni leggere: tecnicamente è una brasatura.
Che gas si usa per saldare l’alluminio?
Argon puro, sia in TIG che in MIG. Per spessori sopra i 6 mm si usano miscele argon-elio, che aumentano il calore e la penetrazione.
Meglio il filo 4043 o 5356?
Il 4043 è più fluido e resiste meglio alle cricche, ideale per profilati 6xxx e getti. Il 5356 è più resistente e adatto alle leghe 5xxx e ai pezzi da anodizzare.
Quanti ampere servono per saldare l’alluminio a TIG?
Come riferimento circa 40 A per millimetro di spessore: 110–140 A per 3 mm, 140–180 A per 4 mm. La corrente va poi ridotta man mano che il pezzo si scalda.
Si può saldare l’alluminio 7075?
No, il 7075 si cricca e non si salda per fusione. Si unisce con rivettatura, incollaggio strutturale o saldatura per attrito. Le leghe 7020 e 7005 invece sono saldabili.
Conclusioni
La saldatura dell’alluminio è meno misteriosa di quanto sembri, ma non perdona le scorciatoie. Riconosci la lega, scegli il filo (4043 per andare sul sicuro, 5356 per resistenza e anodizzazione), pulisci a fondo con una spazzola dedicata e salda subito. In TIG lavora in corrente alternata, in MIG prepara la macchina per un filo morbido e spingi la torcia. E gestisci il calore: tanto all’inizio, meno quando il pezzo ha preso temperatura.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.