
In sintesi: l’acciaio inox si salda bene, ma chiede più attenzione del ferro: conduce il calore tre volte meno e si dilata quasi la metà in più, quindi si deforma facilmente, e se si scalda troppo perde proprio quello per cui lo si è scelto, la resistenza alla corrosione. Il processo migliore per spessori sottili e lavori a vista è il TIG in corrente continua con argon; a filo servono filo ER308LSi e argon con il 2% di CO₂; a elettrodo gli E308L-16. Per il 304 si usa il 308L, per il 316 il 316L, per unire inox e ferro il 309L. Dopo la saldatura i colori scuri vanno tolti con decapaggio e passivazione.
Ringhiere, cappe da cucina, serbatoi per l’acqua, tubi per l’alimentare, scarichi delle moto: l’acciaio inox è ovunque, e prima o poi chi salda si trova a doverlo unire. La buona notizia è che le leghe più comuni si saldano senza problemi con le stesse macchine del ferro. Quella meno buona è che gli errori, sull’inox, si vedono: un cordone troppo caldo diventa nero, il pezzo si imbarca, e a distanza di mesi spuntano macchie di ruggine dove non dovrebbero esserci.
Questa guida spiega perché l’inox si comporta così e come evitarlo, processo per processo. Per la tecnica di base dei singoli processi ci sono le guide alla saldatura TIG, alla saldatura MIG MAG e alla saldatura a elettrodo.
Perché l’inox è diverso dal ferro
L’inox resiste alla ruggine grazie al cromo, almeno il 10,5%, che forma in superficie un velo di ossido sottilissimo e invisibile. Tutto quello che si fa saldando va protetto da questo punto di vista. Ci sono tre differenze fisiche da tenere a mente:
- Conduce poco il calore: un inox austenitico come il 304 ha una conducibilità di circa 16 W/m·K, contro i 50 circa di un acciaio da carpenteria. Il calore resta concentrato vicino al cordone.
- Si dilata di più: circa 17 milionesimi per grado contro 12 del ferro, quasi il 45% in più. Più dilatazione e calore concentrato significano più deformazioni.
- Teme i 450–850 °C: in questo intervallo il carbonio si lega al cromo ai bordi dei grani e lascia zone impoverite, che poi si corrodono. Si chiama sensibilizzazione, ed è il motivo per cui si usano leghe e fili a basso carbonio, quelli con la “L” nella sigla.
Da qui viene la regola d’oro dell’inox: meno calore possibile. Correnti più basse del ferro, cordoni veloci, pause per far raffreddare.
Non tutti gli inox sono uguali
| Famiglia | Esempi | Dove si trova | Saldabilità |
|---|---|---|---|
| Austenitici | AISI 304, 304L, 316, 316L | ringhiere, cucine, serbatoi, tubi, nautica | ottima |
| Ferritici | AISI 430, 409 | elettrodomestici, scarichi auto, rivestimenti | discreta, il cordone diventa fragile |
| Martensitici | AISI 410, 420 | lame, coltelli, alberi, utensili | difficile, serve preriscaldo e trattamento dopo |
| Duplex | 2205 | impianti chimici e offshore | buona ma da specialisti |
Quasi tutto quello che si salda in un’officina normale è 304 o 316, che non sono magnetici: una calamita aiuta a riconoscerli. Se la calamita attacca, sei probabilmente davanti a un ferritico o a un martensitico, e il discorso cambia.
Quale materiale d’apporto usare
| Materiale base | TIG (bacchetta) | MIG (filo) | Elettrodo |
|---|---|---|---|
| 304 e 304L | ER308L | ER308LSi | E308L-16 |
| 316 e 316L | ER316L | ER316LSi | E316L-16 |
| Inox con acciaio al carbonio | ER309L | ER309LSi | E309L-16 |
| 430 (ferritico), lavori non strutturali | ER308L o ER309L | ER309LSi | E309L-16 |
Il 309L merita una nota: ha più cromo e nichel del necessario proprio per “diluirsi” nel ferro senza perdere le sue proprietà. È il filo giusto per saldare una staffa inox su un telaio in ferro, o per riparare scarichi misti. La “Si” nei fili per MIG indica un po’ di silicio in più, che rende il bagno più fluido.
TIG: il processo dell’inox
Per le lamiere sottili, i tubi e tutti i lavori a vista il TIG è la scelta naturale. Si lavora in corrente continua, tungsteno sul negativo, argon puro tra 6 e 10 litri al minuto. Non serve una saldatrice AC/DC: basta una buona DC, meglio se con il pulsato, che riduce il calore medio. Questi sono valori di partenza su giunto di testa:
| Spessore | Corrente | Tungsteno | Bacchetta |
|---|---|---|---|
| 0,8–1 mm | 25–45 A | 1,6 mm | 1,0 mm |
| 1,5 mm | 45–70 A | 1,6 mm | 1,6 mm |
| 2 mm | 60–90 A | 1,6–2,4 mm | 1,6 mm |
| 3 mm | 90–120 A | 2,4 mm | 2,0–2,4 mm |
Sono valori un po’ più bassi di quelli del ferro, e non è un caso. Due trucchi fanno la differenza: un ugello grande o una lente gas, che allargano la protezione, e un post-gas lungo, così il cordone si raffredda sotto argon e non si colora. Per i tubi e per le saldature a piena penetrazione serve anche proteggere il rovescio, altrimenti l’interno si ossida e diventa ruvido e scuro.
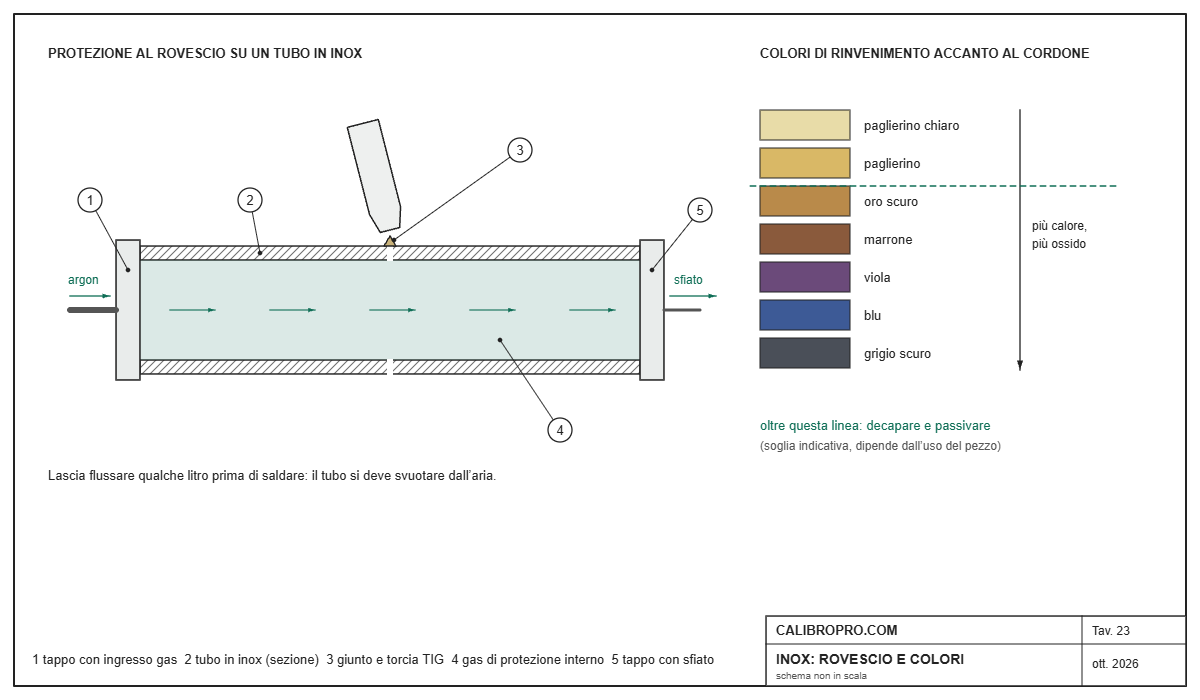
La protezione al rovescio si fa chiudendo il tubo con due tappi (anche di nastro adesivo in alluminio, nei lavori semplici), facendo entrare argon da una parte e lasciandolo uscire da un piccolo sfiato dall’altra. Prima di saldare si lascia flussare per il tempo necessario a svuotare il tubo dall’aria. Su lamiere piatte si usano barre di supporto in rame, che assorbono calore e limitano l’ossidazione sul retro.
Per scegliere la macchina, le saldatrici TIG in corrente continua con pulsato sono le più adatte all’inox: le trovi confrontate nella guida alle migliori saldatrici TIG.
Una TIG DC con pulsato per l’inox: la YesWelder TIG-205P su Amazon →
MIG: quando serve velocità
A filo l’inox si salda con ER308LSi (o 316LSi) da 0,8 mm e un gas con pochissimo componente attivo: argon con il 2% di CO₂ (M12) o argon con il 2% di ossigeno (M13). La miscela 82/18 del ferro non va bene, perché il carbonio della CO₂ peggiora la resistenza alla corrosione. Per le lamiere sottili si lavora in corto circuito, con correnti basse; il MIG pulsato, quando la macchina lo ha, dà cordoni più puliti con meno calore.
Il filo inox è più duro e rigido di quello in acciaio: conviene una guaina pulita e rulli con la gola a V del diametro giusto. I fili animati inox esistono, ma quelli autoprotetti per l’hobby sono rari e costosi; in pratica, per l’inox a filo serve la bombola. Il gas giusto è spiegato nella guida al gas per saldatura, il filo in quella sul filo per saldatura.
Elettrodo: per l’esterno e la manutenzione
Gli elettrodi inox rutili (E308L-16, E316L-16, E309L-16) si usano con le normali saldatrici inverter, di solito con la pinza sul polo positivo; vale comunque quanto scritto sulla confezione. Rispetto agli elettrodi per il ferro hanno un’anima che si scalda di più, quindi si lavora con correnti un po’ più basse e arco corto. La scoria si stacca bene, ma il cordone va pulito con cura. È il processo da scegliere per riparazioni all’aperto e spessori dai 3 mm in su, non per le lamiere sottili a vista. La scelta delle saldatrici è nella guida alle saldatrici a elettrodo.
Come limitare le deformazioni
- Punta spesso: sull’inox i punti di imbastitura vanno più vicini che sul ferro, ogni 30–50 mm sulle lamiere sottili.
- Salda a tratti: cordoni brevi alternati, saltando da un lato all’altro, invece di un unico cordone lungo.
- Usa supporti in rame o alluminio: dietro al giunto assorbono il calore.
- Prepara il pezzo: lembi accostati bene, senza luce eccessiva, così serve meno materiale e meno calore.
- Lascia raffreddare: tra un tratto e l’altro, senza buttare acqua sul pezzo.
Il nemico invisibile: il ferro
Una delle cause più comuni di ruggine sull’inox non ha niente a che vedere con la saldatura: è la contaminazione da ferro. Una spazzola usata sul ferro, un disco abrasivo che ha già lavorato l’acciaio, la polvere della smerigliatrice che cade sul pezzo inox: le particelle di ferro restano incastrate nella superficie e dopo qualche settimana arrugginiscono. Su un inox sano compaiono macchie arancioni che sembrano un difetto del materiale.
La soluzione è semplice ma va rispettata: spazzole in acciaio inox e dischi riservati solo all’inox, banco pulito, niente lavorazioni sul ferro vicino ai pezzi inox. Nei laboratori seri gli attrezzi per l’inox hanno un colore diverso e non si mescolano mai.
Colori, decapaggio e passivazione
I colori accanto al cordone sono uno strato di ossido, più spesso man mano che la temperatura sale: dal paglierino chiaro al blu, fino al grigio scuro. Un leggero paglierino è accettabile in molti usi; dal marrone in su lo strato protettivo di cromo è compromesso e il pezzo va trattato, soprattutto se starà all’aperto, a contatto con acqua o con alimenti.
- Pulizia meccanica: spazzole e dischi in inox o abrasivi non ferrosi tolgono i colori, ma lasciano una superficie che va comunque passivata.
- Decapaggio chimico: paste e gel decapanti sciolgono l’ossido. Molti contengono acido nitrico e acido fluoridrico, che è molto pericoloso: guanti adatti, occhiali, ventilazione e risciacquo abbondante, e lo smaltimento dei residui va fatto secondo le regole.
- Pulizia elettrolitica: piccole macchine con un tampone e un liquido elettrolita tolgono i colori in pochi secondi e passivano allo stesso tempo, con liquidi meno aggressivi. Costano di più, ma per chi salda inox spesso cambiano la vita.
- Passivazione: un trattamento con acido nitrico o citrico che aiuta lo strato di cromo a riformarsi in modo uniforme.
Per saldare e pulire l’inox
- Bacchette TIG ER308L da 1,6 mm: per il 304
- Filo ER308LSi da 0,8 mm: per il MIG con argon e 2% di CO₂
- Elettrodi inox E308L-16 da 2,5 mm: per riparazioni e lavori all’aperto
- Spazzole in acciaio inox: da usare solo sull’inox
- Gel decapante per saldature inox: con guanti, occhiali e ventilazione
- Lente gas per torcia TIG: allarga la protezione del gas
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Gli errori più comuni sull’inox
- Troppa corrente: cordone scuro, deformazioni e perdita della resistenza alla corrosione.
- Gas sbagliato a filo: con l’82/18 del ferro l’inox si salda, ma peggiora.
- Dimenticare il rovescio sui tubi: l’interno si ossida e diventa una trappola per lo sporco.
- Usare la spazzola del ferro: macchie di ruggine dopo qualche settimana.
- Filo o bacchetta non adatti: per saldare inox e ferro insieme serve il 309L.
- Lasciare i colori su pezzi che staranno all’aperto o a contatto con alimenti.
Se il cordone ha porosità, cricche o incollature, le cause e i rimedi sono nella guida ai difetti di saldatura. Per l’inox lavorato alle macchine utensili, cioè tornitura e fresatura, c’è la guida alla lavorazione dell’acciaio inox.
Per vedere un tubo in inox saldato a TIG, ecco un esempio pratico:
Domande frequenti
Qual è il processo migliore per saldare l’acciaio inox?
Il TIG in corrente continua con argon per le lamiere sottili e i lavori a vista. Il MIG con filo ER308LSi e argon al 2% di CO₂ quando serve velocità, l’elettrodo E308L-16 per l’esterno e gli spessori maggiori.
Che bacchetta o filo usare per l’inox 304?
Per il 304 si usa il 308L (ER308L per il TIG, ER308LSi per il MIG, E308L-16 per l’elettrodo). Per il 316 il 316L. Per unire inox e acciaio al carbonio il 309L.
Si può saldare l’inox con la saldatrice a filo?
Sì, con filo ER308LSi o 316LSi e un gas con pochissimo componente attivo, argon con il 2% di CO₂ o di ossigeno. La miscela 82/18 usata sul ferro non è adatta.
Perché la saldatura sull’inox diventa blu o nera?
Perché il metallo caldo si ossida: troppo calore, poca protezione del gas o post-gas troppo corto. Si riduce abbassando la corrente, usando un ugello più grande e proteggendo il rovescio; i colori si tolgono con decapaggio o pulizia elettrolitica.
Come si puliscono le saldature dell’inox?
Con spazzole e dischi riservati all’inox, con gel decapanti (che spesso contengono acido fluoridrico e vanno usati con protezioni adeguate) o con una macchina per la pulizia elettrolitica. Dopo conviene passivare.
Si può saldare l’inox con l’acciaio normale?
Sì, usando un materiale d’apporto 309L, che ha più cromo e nichel e compensa la diluizione nel ferro. Il giunto resterà comunque soggetto alla ruggine dal lato del ferro.
Perché l’inox si deforma più dell’acciaio quando lo saldo?
Perché si dilata circa il 45% in più e conduce il calore circa tre volte meno: il calore resta concentrato e il pezzo si imbarca. Punti fitti, cordoni brevi alternati e supporti in rame aiutano molto.
In pratica
Per l’inox sottile e a vista, TIG in corrente continua con argon, bacchetta 308L o 316L e meno calore di quanto useresti sul ferro. Per lavori più veloci, filo ER308LSi con argon al 2% di CO₂. Per l’esterno e gli spessori maggiori, elettrodi E308L-16. In tutti i casi: attrezzi solo per l’inox, protezione al rovescio sui tubi, e pulizia dei colori a fine lavoro.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.