
In breve
Nella tornitura il pezzo gira e l’utensile, quasi sempre un inserto in metallo duro, si muove lungo gli assi Z, parallelo al pezzo, e X, radiale. Il controllo numerico guida questi movimenti seguendo il programma in G-code, ed è per questo che il centesimo pezzo viene uguale al primo.
Per partire su acciaio: in sgrossatura vc 150–250 m/min, avanzamento 0,2–0,5 mm/giro e passata 2–5 mm; in finitura vc 200–350 m/min, 0,05–0,15 mm/giro e 0,3–1 mm. In finitura si arriva a IT6–IT8 e Ra 0,8–1,6 µm; per tolleranze più strette si passa alla rettifica.
Vai a: tipi di tornitura · inserti · parametri · tolleranze · problemi comuni
Alberi, perni, boccole, flange: se il pezzo ha una simmetria di rotazione, quasi sempre nasce al tornio. La tornitura CNC lo fa in modo ripetibile anche su serie lunghe, con tolleranze fino a IT6 e rugosità sotto Ra 1,6 µm. Qui sotto ci sono il funzionamento del tornio, gli inserti, i parametri di partenza, le tolleranze e un esempio di programma con il ciclo G71.
Cos’è la tornitura CNC e come si differenzia da quella tradizionale
Nella tornitura il pezzo ruota e l’utensile, che non gira, si sposta lungo gli assi. Nella fresatura succede il contrario. Il tornio CNC aggiunge il controllo automatico degli assi: i movimenti non dipendono più dalla mano dell’operatore, ma dal programma.
Il risultato pratico è la ripetibilità: il centesimo pezzo di una serie è identico al primo, con le stesse tolleranze e la stessa rugosità. Su un tornio manuale questo dipende dall’esperienza dell’operatore; su un CNC dipende dalla qualità del programma e della macchina.
I torni CNC moderni controllano tipicamente 2 assi (Z longitudinale + X radiale), ma i modelli avanzati aggiungono l’asse Y per lavorazioni eccentriche, l’asse C per la fresatura controllata e la contropunta motorizzata. Alcune macchine combinano tornio e fresatrice in un unico centro di lavoro (centri di tornitura/fresatura), riducendo i setup al minimo.
Come funziona un tornio CNC: le componenti principali
- Mandrino: ruota il pezzo a velocità variabile, tipicamente da 50 a 6.000 giri/min. Può avere presa a 3 griffe (universale), a 4 griffe (pezzi irregolari) o a pinza (alta precisione per diametri piccoli).
- Torretta portautensili: ospita di solito da 8 a 12 posizioni utensile, su alcune macchine di più, con cambio automatico. Ogni posizione ha il proprio offset geometrico memorizzato nel CNC.
- Asse Z: movimento longitudinale, parallelo all’asse di rotazione del pezzo.
- Asse X: movimento radiale, perpendicolare all’asse. Controlla il diametro lavorato.
- Contropunta: supporta i pezzi lunghi. Serve quando la parte che sporge dal mandrino supera circa 3 volte il diametro; oltre 10 volte si aggiunge la lunetta.
- Sistema di refrigerazione: dissipa il calore, evacua il truciolo e mantiene le tolleranze. Il refrigerante interno (passante attraverso il porta-utensile) è la soluzione migliore per barenature profonde.
Il programma CNC, scritto in G-code, definisce ogni movimento. Oggi viene generato quasi sempre da un software CAM che elabora direttamente il modello 3D del pezzo.
Zero pezzo, assi e programmazione in diametro
Prima di lavorare, il controllo deve sapere dove si trova il pezzo. Sul tornio lo zero pezzo (W) si mette quasi sempre al centro della faccia finita. Da lì Z è negativo verso il mandrino e positivo verso la contropunta, mentre X cresce allontanandosi dall’asse.
Chi arriva dalla fresatura di solito si confonde su un punto: sul tornio X si programma in diametro. X40 vuol dire diametro 40, non 40 mm dall’asse. Le quote si copiano così direttamente dal disegno, che per i pezzi torniti riporta i diametri.
In officina lo zero si prende in due passaggi. Si sfaccia il pezzo, oppure si sfiora la faccia con l’utensile, e si dichiara Z0. Poi si fa una passata di prova sul diametro, la si misura con il micrometro e si inserisce il valore misurato come X. Per gli altri utensili si usa il presetter, se la macchina lo ha, oppure lo stesso sfioro.
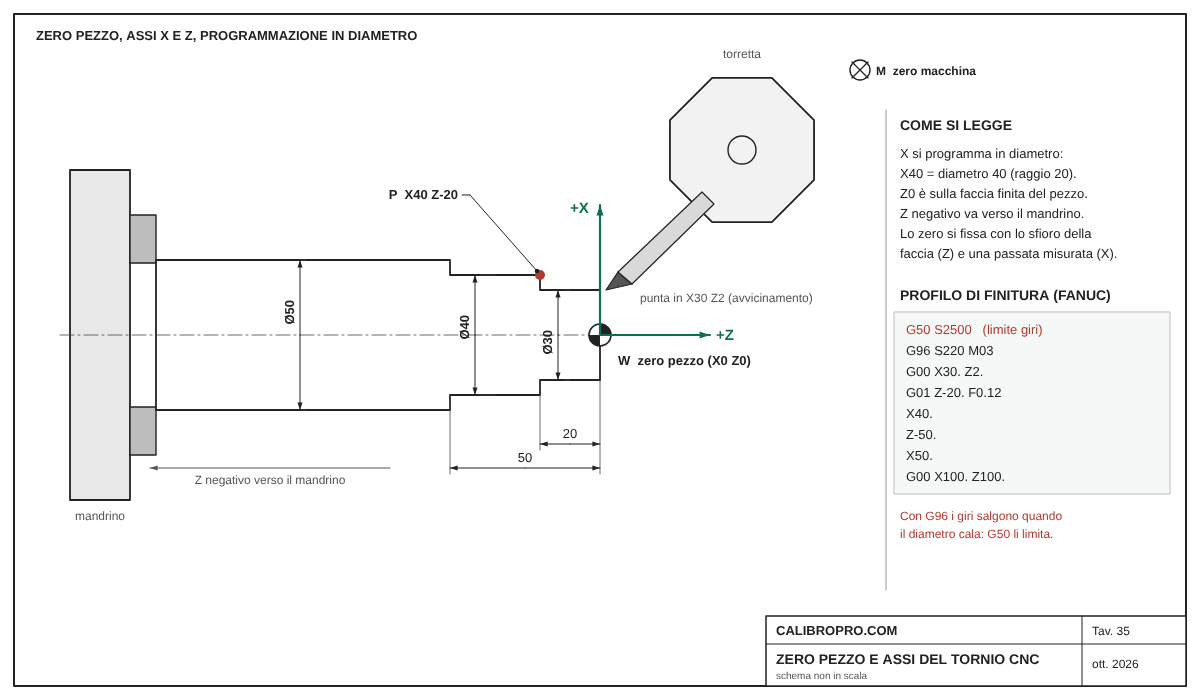
Una nota di sicurezza che nei manuali si trova in fondo: con G96, la velocità di taglio costante, il controllo alza i giri quando il diametro cala. In sfacciatura, verso il centro, i giri salirebbero senza fine. Il limite va scritto prima, con G50 S… su Fanuc e Haas o LIMS su Siemens, tenendo conto di quanto reggono le griffe e il pezzo.
In questo video di un centro di formazione si vede l’azzeramento del pezzo su un tornio, passo per passo:
I tipi di tornitura CNC
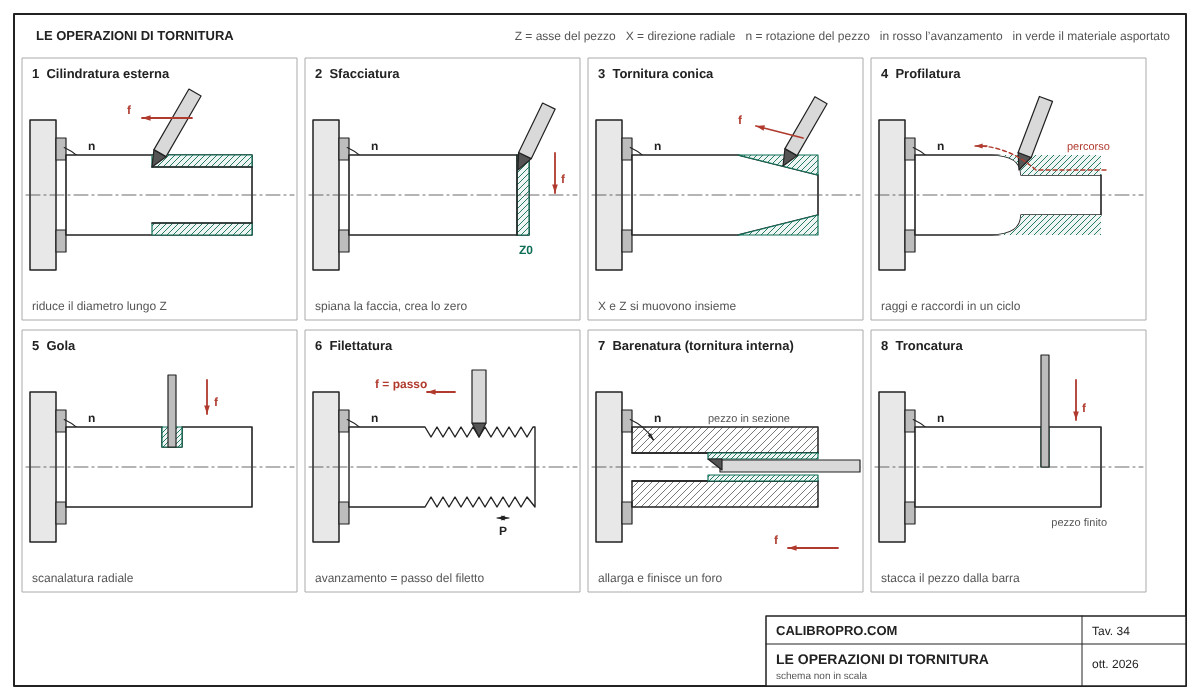
Tornitura cilindrica esterna
La più comune. Riduce il diametro esterno partendo dalla sgrossatura (IT9-IT11) fino alla finitura (IT6-IT8). Un albero tornito di finitura ha tipicamente Ra 0,8–3,2 μm.
Tornitura interna (barenatura)
Lavora il diametro interno di fori esistenti. Il limite critico è lo sbalzo dell’utensile: Con le bare normali, in acciaio o in metallo duro, si lavora bene fino a circa 4 volte il diametro della bara; con le bare antivibranti in acciaio si arriva a 10 volte e con quelle antivibranti rinforzate in metallo duro fino a 14.
Sfacciatura
Lavora la superficie frontale creando una faccia piana perpendicolare all’asse. È quasi sempre il primo passaggio su ogni lavorazione al tornio: crea il riferimento geometrico da cui partono tutte le misure successive.
Tornitura conica
Produce superfici coniche tramite interpolazione simultanea degli assi X e Z. Si usa per coni Morse, conicità ISO e qualsiasi geometria con angolo.
Filettatura CNC
Il CNC sincronizza l’avanzamento dell’asse Z con la rotazione del mandrino per produrre filetti metrici ISO (M), filetti gas (G/BSP) o filetti NPT. Ogni passata approfondisce il filetto un po’ alla volta. Sui pezzi in serie è più preciso e ripetibile del maschio.
Tornitura di profili
Produce forme complesse (raggi, raccordi, gole, sagome) in un unico ciclo tramite interpolazione continua di X e Z.
Gola e troncatura
Due operazioni si fanno su quasi ogni pezzo e meritano una riga a parte. La gola è una scanalatura radiale: sedi per anelli elastici e o-ring, scarichi a fine filetto. La troncatura stacca il pezzo finito dalla barra. Sono anche le più delicate, perché la lama è stretta e sporge molto. Si lavora con avanzamento basso, refrigerante abbondante e si rallenta negli ultimi millimetri prima del centro, dove il pezzo tende a strapparsi.
Gli inserti per tornitura CNC: come sceglierli
Quasi tutta la tornitura CNC si fa con inserti intercambiabili. Quando un tagliente si usura si ruota l’inserto (o si sostituisce) in pochi secondi, senza smontare nulla. Geometria costante, tempi morti minimi.
Il codice ISO degli inserti (ISO 1832)
Un inserto CNMG 120408 si legge così: C = rombico 80° (4 taglienti, due per faccia), N = spoglia neutra (0°), M = tolleranza media, G = foro + rompitrucciolo doppio, 12 = lato di circa 12,9 mm (cerchio inscritto 12,7 mm), 04 = spessore 4,76 mm, 08 = raggio beccuccio 0,8 mm. Il raggio beccuccio influenza la rugosità finale: 0,4 mm per profili precisi, 1,2 mm per la miglior finitura superficiale.
Forme più usate
| Codice | Forma | Taglienti | Uso tipico |
|---|---|---|---|
| CNMG / CNMM | Rombico 80° | 4 | Sgrossatura e finitura acciaio/inox |
| TNMG / TNMM | Triangolare 60° | 6 | Versatile, ottimo costo per tagliente |
| DCMT / DCMX | Rombico 55° | 2 | Profili, raggi, copiatura |
| VCMT / VBMT | Rombico 35° | 2 | Profili stretti, sottosquadri |
| RCMT | Rotondo | ∞ | Sgrossatura pesante, superfici curve |
Materiali degli inserti
- Carburo rivestito CVD/PVD: il più diffuso. Classi ISO P (acciai), M (inox), K (ghisa).
- Cermet: finitura ad alta velocità su acciai, rugosità Ra 0,4–0,8 μm. Fragile in sgrossatura.
- Ceramica: lavora a velocità molto alte sulla ghisa e sulle superleghe; su queste ultime, in tornitura, si arriva a circa 300 m/min contro poche decine del metallo duro. Teme i tagli interrotti.
- CBN: il riferimento per gli acciai temprati oltre i 45 HRC, dove in parte arrivano anche le ceramiche miste. Sostituisce la rettifica in molte applicazioni.
Parametri di taglio per la tornitura CNC
| Parametro | Simbolo | Unità | Sgrossatura | Finitura |
|---|---|---|---|---|
| Velocità di taglio | vc | m/min | 150–250 (acciaio) | 200–350 (acciaio) |
| Avanzamento | fn | mm/giro | 0,20–0,50 | 0,05–0,15 |
| Profondità di passata | ap | mm | 2,0–5,0 | 0,3–1,0 |
Rugosità teorica: Rt ≈ fn² ÷ (8 × rε), e Ra ne è circa un quarto. Con fn = 0,1 mm/giro e rε = 0,8 mm: Rt ≈ 1,6 µm e Ra ≈ 0,4 µm.[1] In macchina viene sempre un po’ di più, per vibrazioni e usura. Per tabelle complete su ogni materiale consulta la guida ai parametri di taglio per tornitura CNC.
Tolleranze dimensionali raggiungibili
| Operazione | Classe IT | Ampiezza del campo su Ø 50 | Ra tipica |
|---|---|---|---|
| Sgrossatura | IT11–IT13 | 0,16–0,39 mm | 6,3–12,5 μm |
| Semifinitura | IT8–IT10 | 0,039–0,100 mm | 1,6–6,3 μm |
| Finitura | IT6–IT8 | 0,016–0,039 mm | 0,8–1,6 μm |
Per IT5 o accoppiamenti con interferenza precisi (sedi cuscinetti, H6/js5) la tornitura va completata con la rettifica di precisione. Le ampiezze dei campi sono quelle della ISO 286-1 per i diametri da 30 a 50 mm. Il sistema completo di classi IT è spiegato nella guida alle tolleranze meccaniche.
Materiali lavorabili al tornio CNC
- Acciai al carbonio e legati (C45, 42CrMo4): buona lavorabilità, inserti carburo rivestito ISO-P.
- Acciai inossidabili (AISI 304, 316): tendono all’incrudimento: l’utensile deve sempre tagliare, mai sfregare. Inserti ISO-M, avanzamento alto. Guida alla lavorazione acciaio inox.
- Alluminio (EN AW-6082, 7075): vc 300–700 m/min, inserti non rivestiti, DLC o PCD, geometria con rake positivo acuto.
- Ghise (GJL-250, GJS-500): materiale abrasivo, inserti ceramica o carburo K.
- Ottone e bronzo: lavorabilità eccellente, inserti a geometria acuta senza rompitrucciolo.
- Plastiche tecniche (PEEK, Delrin): angolo di spoglia superiore oltre 15°, raffreddamento ad aria compressa o con un refrigerante compatibile con la plastica lavorata.
Dal disegno al pezzo: le fasi di una lavorazione al tornio CNC
- Lettura del disegno: diametri, lunghezze, tolleranze, rugosità, materiale ed eventuali trattamenti. Le quote più strette decidono il ciclo.
- Grezzo: barra, spezzone o fucinato, con 1–3 mm di sovrametallo sul diametro.
- Staffaggio: griffe dure per la prima fase, griffe tenere tornite sul diametro per la ripresa. Se il pezzo sporge più di tre volte il suo diametro serve la contropunta.
- Utensili e zeri: inserto di sgrossatura, di finitura, utensile per gole e per filetti; si misurano gli offset e si prende lo zero pezzo.
- Programma: scritto a bordo macchina o generato dal CAM, poi controllato in simulazione.
- Primo pezzo: in blocco singolo e con l’override ridotto, poi misurato per intero. Le differenze si correggono negli offset di usura, non nel programma.
- Serie: controlli a frequenza, correzione dell’usura degli inserti e cambio del tagliente prima che la finitura peggiori.
Come si programma la tornitura CNC: G-code essenziale
Conoscere i comandi principali aiuta a modificare un programma al volo e diagnosticare errori senza aspettare il programmatore. I comandi più usati:
- G00 — movimento rapido (posizionamento, fuori dal taglio)
- G01 — interpolazione lineare in taglio
- G02 / G03 — interpolazione circolare oraria/antioraria (raggi, raccordi)
- G96 / G97 — velocità di taglio costante in m/min / velocità mandrino fissa in rpm
- G71 — ciclo fisso di sgrossatura: definisci il profilo finale, la macchina calcola le passate
- G76 — ciclo fisso di filettatura: passo, profondità, numero di passate
- T0101 — cambio utensile (posizione torretta 01, offset 01)
- M03 / M08 — avvio mandrino / refrigerante on
G50 S3000           ; limite giri, da scrivere prima di G96
G96 S250 M03        ; vc = 250 m/min
G00 X52. Z2.        ; posizionamento rapido
G71 U1.5 R0.5       ; sgrossatura: profondità 1,5mm, ritiro 0,5mm
G71 P10 Q20 U0.3 W0.1 F0.25
N10 G01 X20. F0.15  ; inizio profilo
N20 X50. Z-100.     ; fine profilo
G70 P10 Q20         ; passata di finitura
Per chi vuole andare oltre la programmazione manuale, la guida ai software CAM per CNC spiega come generare automaticamente G-code da modelli 3D con Fusion 360, Mastercam e SolidCAM.
Problemi comuni nella tornitura CNC e come risolverli
Vibrazioni (chatter)
Superficie ondulata e suono di risonanza. Cause: sbalzo pezzo troppo lungo (L/D oltre 3 senza contropunta), velocità nella zona di risonanza, inserto usurato. Soluzione: montare la contropunta, variare vc del 10–15%, sostituire l’inserto.
Truciolo continuo (non si rompe)
Pericoloso: si avvolge sul pezzo danneggiando la superficie. Soluzione: aumentare fn (il truciolo si rompe più facilmente ad avanzamento maggiore), scegliere un inserto con rompitrucciolo più aggressivo.
Usura rapida dell’inserto
Se l’inserto dura minuti invece che ore: vc troppo alta, refrigerante insufficiente, materiale del pezzo più duro del previsto, o inserto sbagliato per quella classe di materiale. Verificare la classe ISO dell’inserto (P/M/K) rispetto al materiale lavorato.
Pezzo fuori tolleranza
Cause tipiche: usura dell’inserto che sposta il tagliente (correggere l’offset utensile), espansione termica della macchina (lavorare a regime termico stabilizzato), gioco negli assi (manutenzione). Le macchine moderne con sonda di misura in-process correggono automaticamente l’offset dopo ogni pezzo.
Il tornitore CNC: cosa fa e quanto guadagna
Il tornitore CNC prepara e conduce il tornio a controllo numerico. Nelle officine piccole fa quasi tutto: legge il disegno, monta griffe e utensili, prende gli zeri, scrive o ritocca il programma, lavora il primo pezzo e lo misura. Nelle aziende più grandi i ruoli si dividono tra programmatore, attrezzista e operatore, che carica i pezzi e fa i controlli a frequenza.
Per la paga il riferimento è il CCNL Metalmeccanica Industria. Dal 1° giugno 2026 i minimi tabellari mensili lordi sono 2.064,88 € per il livello C2, 2.211,43 € per il C3 e 2.370,33 € per il B1 (tabelle FIM-CISL riportate da Dottrina per il Lavoro). Il livello dipende dalle mansioni: chi carica e scarica pezzi su un programma già pronto sta più in basso di chi attrezza, programma e collauda da solo. Ai minimi si aggiungono scatti, superminimi, turni e straordinari. Secondo Jooble, che raccoglie le retribuzioni dagli annunci, la media nazionale per il tornitore CNC è di circa 30.300 € lordi l’anno (dato di ottobre 2026).
Le competenze che contano sono sempre quelle: leggere disegno e tolleranze, misurare bene con calibro e micrometro, conoscere inserti e parametri di taglio, scrivere almeno un profilo in G-code. Chi usa anche un CAM e lavora su torni con asse C e utensili motorizzati può puntare ai livelli più alti.
Quanto costa la tornitura CNC?
- Tempo macchina: nel conto terzi italiano un tornio CNC a 2 assi si fattura di solito 45–80 €/ora; fantina mobile e multitasking costano di più.
- Setup: su lotti di 1–5 pezzi il setup incide più del ciclo. Su lotti lunghi si diluisce.
- Materiale: la barra grezza incide, soprattutto su inox e leghe speciali. L’alluminio è il materiale più veloce, quindi il meno costoso da lavorare.
- Tolleranze: IT8–IT9 senza particolari attenzioni. IT6 richiede macchina di precisione, utensili di qualità e ambiente termicamente controllato.
- Finitura superficiale: Ra > 3,2 μm in uscita diretta. Ra 0,8–1,6 μm con passata di finitura dedicata. Ra < 0,4 μm richiede rettifica successiva.
Tornitura CNC vs fresatura CNC: quando scegliere
Regola base: simmetria di rivoluzione → tornio (albero, bussola, perno, ghiera, flangia). Pezzo prismatico → fresatrice (piastra, corpo, staffa). Nei casi misti si usano centri multitasking o si dividono le operazioni. Approfondisci nella guida alla fresatura CNC.
Utensili consigliati per la tornitura CNC
Una selezione di prodotti disponibili su Amazon Italia con buon rapporto qualità/prezzo:
Inserti CNMG 120408 — sgrossatura e semifinitura acciaio/inox
Rombici 80°, raggio beccuccio 0,8 mm. Versatili e robusti, adatti alla maggior parte delle operazioni su acciaio e inox. Compatibili con porta-inserti SDJCR/PDJNR standard 20×20 mm.
Inserti TNMG 160404 — 6 taglienti, ottimo costo per tagliente
Triangolari 60°, 6 taglienti per inserto (3 posizioni × 2 facce). Ideali per finitura su acciai al carbonio. Raggio 0,4 mm per profili più dettagliati.
Kit porta-inserti SDJCR + inserti DCMT
Soluzione completa per iniziare: porta-inserti SDJCR attacco 20×20 mm con set inserti DCMT 55°, adatti a tornitura esterna e copiatura profili. Include chiave di serraggio.
→ Vedi kit porta-inserti su Amazon
Per studiare la programmazione a bordo macchina, vedi i migliori libri di programmazione CNC.
Domande frequenti sulla tornitura CNC
La tornitura CNC e il tornio automatico sono la stessa cosa?
No. Il tornio automatico tradizionale, a camme o plurimandrino, nasce per serie lunghissime di pezzi piccoli sempre uguali; oggi molti automatici sono a loro volta CNC, come i torni a fantina mobile. Il tornio CNC è programmabile e cambia lavorazione rapidamente — ideale per lotti medi, prototipi e pezzi complessi.
Che tolleranze raggiunge la tornitura CNC senza rettifica?
IT6–IT7 in finitura con macchine di qualità, cioè un campo di 16–25 µm su un Ø 50. Per IT5 serve la rettifica cilindrica.
Quanto tempo ci vuole per tornire un pezzo?
Dipende dal profilo e dalle tolleranze: un albero semplice Ø40×150 mm in C45 richiede indicativamente da pochi minuti a un quarto d’ora di macchina. Il setup iniziale (presetting utensili, caricamento programma) è il vero collo di bottiglia sui lotti piccoli.
Quali materiali NON si lavorano al tornio CNC?
Le ceramiche tecniche sinterizzate e il metallo duro si lavorano di solito con mole diamantate, per rettifica, o con l’elettroerosione dove conducono. Tungsteno e superleghe a base nichel (Inconel, Hastelloy) invece si tornano, ma con utensili dedicati e parametri prudenti: sulle superleghe si usano spesso inserti in ceramica.
È meglio usare un CAM o programmare a mano?
Per geometrie semplici (cilindri, filetti) la programmazione G-code manuale è rapida. Per profili complessi o ottimizzazioni, un software CAM riduce i tempi e migliora la qualità. Approfondisci nella guida ai software CAM per CNC.
Cosa fa un tornitore CNC?
Prepara e conduce il tornio a controllo numerico: legge il disegno, monta griffe e utensili, prende gli zeri, scrive o corregge il programma, lavora e misura il primo pezzo, poi segue la serie con i controlli a frequenza. Il riferimento contrattuale è il CCNL Metalmeccanica Industria.
Perché sul tornio X si programma in diametro?
Perché i disegni dei pezzi torniti riportano i diametri. Programmando X in diametro, X40 corrisponde al diametro 40 del disegno e non serve dividere per due. Lo zero pezzo si mette di solito al centro della faccia finita, con Z negativo verso il mandrino.
Il tornio CNC al lavoro
Una lavorazione completa al tornio CNC, con cono, gola e spallamento, si vede in questo video:
Prima di andare in macchina
Tre controlli evitano buona parte dei problemi. Se il pezzo sporge dal mandrino più di tre volte il suo diametro, serve la contropunta. Il raggio di punta dell’inserto si sceglie in base alla finitura richiesta, non per abitudine. E l’avanzamento di finitura si calcola dalla rugosità voluta invece di andare a occhio: il calcolatore nella guida alla rugosità lo fa in un attimo.
Per approfondire le lavorazioni correlate consulta la guida alle lavorazioni meccaniche di precisione, la sezione sulla rettifica di precisione per le tolleranze più strette, e la guida all’alesatura CNC per i fori di alta precisione. Per lavorare in casa o in laboratorio, la guida al tornio da banco per metalli spiega misure, motori e modelli.
Fonti
- General turning formulas and definitions – Sandvik Coromant
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.