
In sintesi: la saldatura a stagno è una brasatura dolce: si scalda il giunto con un saldatore e si fa fondere una lega di stagno che bagna le parti senza fonderle. Per l’elettronica si usa filo da 0,5–0,8 mm con l’anima di flussante: stagno-piombo 60/40 o 63/37 (fonde a circa 183 °C, punta a 320–340 °C) oppure senza piombo SAC305 (circa 217 °C, punta a 350–380 °C). La regola d’oro: si scalda il giunto e si porta lo stagno sul giunto, non sulla punta. Per idraulica e acqua potabile si usano solo leghe senza piombo con il loro flussante.
Un cavo da riparare, un connettore da rifare, un LED da sostituire, una scheda da montare: prima o poi a tutti serve saldare a stagno. Rispetto alle saldature ad arco l’attrezzatura costa poco e i rischi sono bassi, ma il risultato dipende molto da tre cose che i principianti sottovalutano: la temperatura della punta, il flussante e il modo in cui si porta il calore al giunto. La maggior parte dei giunti difettosi nasce proprio da qui, non dalla mano.
Prima vengono le leghe e i flussanti, perché decidono temperatura e risultato più del saldatore. Poi la scelta di saldatore e punta, il procedimento per l’elettronica, i cavi e i tubi in rame, come si dissalda e gli errori che si fanno più spesso.
Cos’è la saldatura a stagno
Tecnicamente non è una saldatura ma una brasatura dolce: si usa una lega che fonde sotto i 450 °C e i metalli da unire non fondono mai. La lega fusa bagna le superfici pulite e, raffreddandosi, forma un sottile strato di composti tra stagno e rame che tiene il giunto. Per questo il giunto a stagno conduce bene la corrente e tiene a tenuta un tubo, ma ha una resistenza meccanica limitata: un cavo saldato va sempre anche bloccato meccanicamente, e un componente pesante va fissato alla scheda.
Che stagno usare: leghe e temperature
| Lega | Composizione | Fusione | Temperatura punta | Uso |
|---|---|---|---|---|
| Stagno-piombo eutettico | Sn63 Pb37 | 183 °C (fonde di colpo) | 320–340 °C | Elettronica, riparazioni: la più facile da usare |
| Stagno-piombo | Sn60 Pb40 | 183–190 °C | 320–340 °C | Elettronica e cavi, uso generale |
| Senza piombo SAC305 | Sn96,5 Ag3 Cu0,5 | 217–220 °C | 350–380 °C | Elettronica moderna, produzione |
| Senza piombo stagno-rame | Sn99,3 Cu0,7 | 227 °C | 360–380 °C | Elettronica economica, saldatura a onda |
| Stagno-rame per idraulica | Sn97 Cu3 | 227–310 °C | Cannello | Tubi in rame per acqua, senza piombo |
| Stagno-argento | Sn96 Ag4 | circa 221 °C | Cannello o saldatore | Idraulica, giunti più resistenti |
Le leghe con piombo sono ancora in vendita e sono le più facili: bagnano bene, fondono a temperatura più bassa e danno giunti lucidi, facili da controllare a occhio. I prodotti elettronici nuovi messi in commercio nell’Unione Europea devono però usare leghe senza piombo (direttiva RoHS), e per l’acqua potabile il piombo è escluso. Le leghe senza piombo chiedono 30–40 °C in più sulla punta, bagnano un po’ meno e danno giunti più opachi anche quando sono buoni.
Il diametro del filo conta più di quanto sembri: 0,5–0,8 mm per componenti e schede, 1–1,5 mm per cavi grossi e terminali. Un filo troppo grosso su un componente piccolo porta troppo stagno tutto insieme.
Il flussante: perché senza non funziona
Il flussante scioglie il sottile ossido che copre ogni metallo e protegge il giunto mentre lo stagno lo bagna. Il filo per elettronica ha il flussante dentro l’anima, ma su giunti difficili o in dissaldatura serve aggiungerne.
- Colofonia (rosin): il flussante classico, dall’odore caratteristico. I residui si possono lasciare sui lavori amatoriali, ma vanno puliti con alcool isopropilico sulle schede di qualità.
- No-clean: lascia residui minimi e non corrosivi, è lo standard in produzione. Comodo in penna o in gel per i componenti SMD.
- Flussanti per idraulica: paste più aggressive, pensate per il rame dei tubi. Mai sull’elettronica: i residui corrodono piste e reofori in poche settimane.
Come scegliere il saldatore
| Tipo | Potenza tipica | Pro | Contro | Per cosa |
|---|---|---|---|---|
| Saldatore a stilo semplice | 25–40 W | Economico, leggero | Temperatura non controllata, punta che si ossida | Lavoretti occasionali |
| Stilo con regolazione | 60–80 W | Temperatura impostabile, economico | Recupero termico limitato | Hobby, cavi, piccole schede |
| Stazione saldante | 50–120 W | Temperatura stabile, punte intercambiabili, supporto e spugna | Costo e ingombro maggiori | Elettronica seria, laboratorio |
| Saldatore a pistola | 100–200 W | Pronto in pochi secondi, tanto calore | Pesante, poco preciso | Cavi grossi, lattoneria leggera |
| Saldatore a gas | (butano) | Senza fili, portatile | Temperatura meno precisa | Interventi fuori officina, auto, impianti |
| Stazione ad aria calda | — | Componenti SMD, guaine termorestringenti | Serve pratica | Riparazioni di schede moderne |
Più che la potenza conta la capacità di mantenere la temperatura quando la punta tocca un giunto grosso: una stazione da 60 W con buon recupero lavora meglio di un saldatore da 100 W senza controllo. Le punte più usate sono tre: a cacciavite (la più versatile, trasferisce bene il calore), conica (per i lavori fini) e a goccia o a becco (per trascinare lo stagno sui piedini SMD). Il marchio conta soprattutto per la disponibilità di punte di ricambio nel tempo.
Sette saldatori confrontati per tipo di lavoro, dalle stazioni al Pinecil, sono nella guida ai migliori saldatori a stagno.
Come si salda a stagno sull’elettronica: passo passo
- Prepara la punta. Scaldala, puliscila sulla lana di ottone (meglio della spugna bagnata, che raffredda di colpo la punta) e stendici un velo di stagno fresco: una punta stagnata trasferisce il calore, una punta nera e ossidata no.
- Pulisci il giunto. Piazzole e reofori devono essere puliti; i componenti vecchi o ossidati vanno ravvivati con un po’ di flussante.
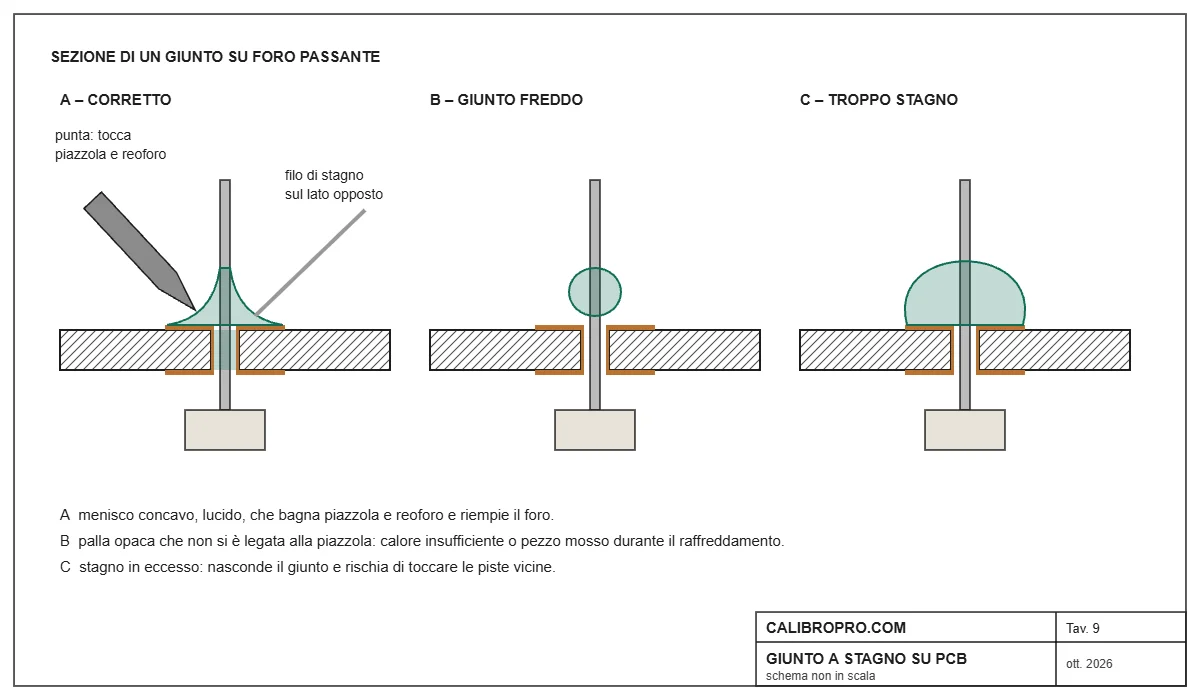
- Scalda insieme piazzola e reoforo. Appoggia la punta in modo che tocchi entrambi. Una piccola goccia di stagno sulla punta aiuta il contatto termico.
- Porta lo stagno sul giunto. Dopo un secondo o due avvicina il filo dal lato opposto alla punta, sul giunto e non sul saldatore. Se il giunto è caldo, lo stagno fonde e corre attorno al reoforo.
- Togli prima il filo, poi la punta. Tutta l’operazione dura due o tre secondi. Più a lungo rischi di bruciare il flussante e di staccare la piazzola.
- Non muovere. Lascia raffreddare il giunto per qualche secondo senza toccare il componente: se si muove mentre solidifica, il giunto diventa freddo e granuloso.
- Controlla e taglia. Il giunto buono è lucido, a forma di piccolo vulcano, con i bordi che si raccordano dolcemente alla piazzola. Poi taglia il reoforo in eccesso con un tronchesino.
Componenti SMD
Per i componenti a montaggio superficiale si stagna prima una sola piazzola, si posiziona il componente con una pinzetta riscaldando quella piazzola, e solo dopo si saldano gli altri terminali. Per i circuiti integrati con molti piedini si usa la tecnica a trascinamento: abbondante flussante, punta a goccia e si scorre lungo la fila di piedini; lo stagno in eccesso si toglie con la treccia dissaldante.
Saldare cavi e connettori
Spella i due capi per 10–15 mm, attorcigliali o affiancali, e stagna prima ogni capo separatamente: è il passaggio che fa la differenza tra un giunto pulito e uno pieno di grumi. Poi unisci, scalda e aggiungi poco stagno, quanto basta a riempire i fili senza formare una palla rigida. Prima di saldare infila la guaina termorestringente, che si restringe poi con l’aria calda. Sui cavi soggetti a movimento ricorda che lo stagno rende rigido il tratto saldato: la flessione si concentra subito dopo, quindi serve un fermo meccanico. Sui cavi di potenza e sui morsetti a vite molti installatori preferiscono non stagnare affatto e usare capicorda crimpati.
Tubi in rame, idraulica e lattoneria
Sui tubi in rame dell’acqua lo stagno si usa con il cannello a propano, non con il saldatore: si pulisce il tubo e il raccordo con tela abrasiva, si stende il flussante per idraulica, si scalda il raccordo e si porta la lega stagno-rame o stagno-argento sul bordo, che viene richiamata nel gioco per capillarità. Per l’acqua potabile si usano solo leghe senza piombo, e dopo la saldatura l’impianto va lavato per eliminare i residui di flussante. Per gli impianti gas e per i circuiti frigoriferi la brasatura dolce non basta: serve la brasatura forte, spiegata nella guida alla brasatura.
Nella lattoneria, grondaie e scossaline in rame o zinco-titanio si saldano con saldatori a gas o a “ferro” di grande massa e leghe stagno-piombo con flussanti specifici per il materiale: è un mestiere a parte, dove la preparazione delle superfici conta più dell’attrezzo.
Come dissaldare
- Pompetta aspirastagno: si scalda il giunto, si appoggia l’ugello e si fa scattare. Ideale per i fori passanti.
- Treccia (calza) dissaldante: una treccia di rame con flussante che assorbe lo stagno per capillarità quando la si preme con la punta. Ottima per pulire piazzole e piedini SMD.
- Aggiungere stagno per toglierlo: sui giunti vecchi o senza piombo, aggiungere un po’ di stagno fresco con flussante abbassa la temperatura di fusione e rende la dissaldatura più facile.
- Aria calda: per componenti SMD con molti terminali.
Errori comuni e come correggerli
| Problema | Causa | Rimedio |
|---|---|---|
| Giunto opaco e granuloso (freddo) | Poco calore o componente mosso durante il raffreddamento | Riscalda con un po’ di flussante e lascia fermo |
| Lo stagno fa la palla e non attacca | Superfici ossidate, flussante bruciato, giunto non abbastanza caldo | Pulisci, aggiungi flussante, scalda piazzola e reoforo insieme |
| Punta nera che non bagna | Temperatura troppo alta, punta lasciata senza stagno | Abbassa la temperatura, ravviva la punta con stagno e lana di ottone |
| Ponte tra due piste | Troppo stagno o filo troppo grosso | Togli l’eccesso con la treccia, usa filo più sottile |
| Piazzola sollevata | Troppo calore o troppo tempo | Temperatura giusta, tempi brevi; ripara con un ponticello |
| Saldatura che si rompe sui cavi | Cavo non bloccato, stagno in eccesso che irrigidisce | Fermo meccanico, meno stagno, guaina |
Sicurezza
I fumi della saldatura a stagno sono soprattutto fumi di flussante: la colofonia scaldata può irritare le vie respiratorie e, con esposizioni ripetute, sensibilizzare. Lavora con un aspiratore da banco con filtro a carbone o vicino a una finestra aperta, non sopra il saldatore. Con le leghe al piombo lavati le mani dopo il lavoro e non mangiare al banco. Usa sempre il supporto per il saldatore, tieni lontano il cavo dalla punta e metti gli occhiali quando tagli i reofori: i pezzetti volano.
Il kit per saldare a stagno
- Stazione saldante con temperatura regolabile: la differenza più grande rispetto a un saldatore economico.
- Filo di stagno da 0,8 mm con anima di flussante: con o senza piombo, secondo l’uso.
- Treccia dissaldante e pompetta: per correggere gli errori.
- Aspiratore fumi da banco: per non respirare i fumi del flussante.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Nel video la tecnica di saldatura e dissaldatura a stagno, con gli errori più frequenti:
Domande frequenti
A che temperatura si salda a stagno?
Con stagno-piombo la punta lavora a 320–340 °C, con leghe senza piombo a 350–380 °C. Temperature più alte ossidano la punta e bruciano il flussante senza migliorare il giunto.
Meglio stagno con o senza piombo?
Per riparazioni e hobby lo stagno-piombo è più facile da usare e dà giunti più lucidi. Per prodotti nuovi da vendere nell’UE e per l’acqua potabile servono leghe senza piombo.
Che saldatore a stagno comprare?
Per l’elettronica una stazione saldante con temperatura regolabile da 50–80 W e punte intercambiabili. Per cavi grossi e lavori occasionali un saldatore a pistola o uno stilo regolabile da 60–80 W.
Perché lo stagno non attacca?
Di solito perché le superfici sono ossidate o sporche, il flussante è bruciato o il giunto non è abbastanza caldo. Pulisci, aggiungi flussante e scalda insieme piazzola e reoforo prima di portare lo stagno.
Serve il flussante se il filo ha già l’anima?
Per giunti puliti e nuovi di solito no. Su componenti ossidati, in dissaldatura e sui componenti SMD aggiungerne un po’ migliora molto il risultato.
Si può saldare l’alluminio a stagno?
Con lo stagno normale no, perché non bagna l’alluminio. Esistono leghe e flussanti speciali o bacchette zinco-alluminio a bassa temperatura, ma è un altro procedimento.
Che differenza c’è tra saldatura a stagno e brasatura?
La saldatura a stagno è una brasatura dolce, con leghe che fondono sotto i 450 °C. La brasatura forte usa leghe d’argento o di rame che fondono sopra i 450 °C e dà giunti molto più resistenti.
Conclusioni
Saldare bene a stagno è più una questione di metodo che di mano: punta pulita e stagnata, temperatura giusta per la lega che usi, calore portato al giunto e stagno portato sul giunto, due o tre secondi e niente movimenti mentre raffredda. Con una stazione saldante regolabile, filo sottile con l’anima di flussante e un po’ di treccia per correggere gli errori, anche i giunti piccoli diventano ripetibili. E quando il lavoro chiede resistenza o tenuta a pressione, il passo successivo è la brasatura forte.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.