
In sintesi: un tornio da banco per metalli serve a fare boccole, perni, distanziali, filetti e piccole riparazioni senza dipendere dall’officina sotto casa. Le misure da guardare sono il diametro tornibile e la distanza tra le punte (180 × 400 vuol dire Ø180 e 400 mm), poi il passaggio barra, il tipo di motore e la possibilità di filettare con la vite madre. Per il modellismo basta un micro tornio come il Proxxon; per il laboratorio un 180 × 400 come il Sogi M1-350S o l’Holzmann ED 400FD; per pezzi lunghi un 220 × 750. Sotto trovi le misure spiegate con un disegno, cosa cambia tra i motori, gli accessori indispensabili e sei torni reali.
Trasparenza: In qualità di Affiliato Amazon, CalibroPro riceve un guadagno dagli acquisti idonei. Se acquisti dai link di questa pagina possiamo ricevere una piccola commissione, senza alcun costo aggiuntivo per te.
Chi ha un tornio in garage lo sa: dopo un mese non si capisce come si facesse senza. Un distanziale da 12,5 mm che non si trova, un perno consumato, una boccola in ottone, un filetto da ripassare su un albero: sono lavori da dieci minuti, se il tornio c’è. Il problema è sceglierlo, perché le schede dei torni da banco si somigliano tutte e i numeri che contano sono scritti in piccolo, o non sono scritti affatto.
Questa guida parte proprio da quei numeri. Se vuoi prima capire come funziona la tornitura in generale, c’è la pagina su cos’è il tornio e come funziona e la guida alla tornitura CNC; il quadro di tutte le macchine da banco è nella pagina sulle lavorazioni meccaniche.
Le scelte in breve
| Se ti serve… | Modello | Perché |
|---|---|---|
| Modellismo, ottone e plastica | Proxxon FD 150/E | Micro tornio, fino a 5.000 giri, pochi chili |
| Il primo tornio, spendendo poco | VEVOR 180 × 305 | Velocità variabile, protezione con interblocco |
| Un 180 × 400 completo per filettare | Sogi M1-350S | Brushless, 10 passi metrici, scheda completa |
| Più precisione e avanzamento automatico | Holzmann ED 400FD | Bancale temprato e rettificato, cuscinetti conici registrabili |
| Un foro mandrino grande | Creworks 210 × 400 | Foro passante di 38 mm dichiarato |
| Pezzi lunghi | VEVOR 220 × 762 | 762 mm tra le punte, motore brushless |
Come abbiamo scelto
I torni di questa pagina non li abbiamo provati tutti in officina, e non lo scriviamo. Li abbiamo scelti leggendo le schede: diametro tornibile, distanza tra le punte, passaggio barra, motore, gamma di velocità, possibilità di filettare, coni Morse e peso. Dove la scheda è incompleta lo diciamo. I prezzi cambiano spesso e li trovi aggiornati sui link.
Cosa si fa con un tornio da banco (e cosa no)
Con un tornio da banco si lavorano bene alluminio, ottone, bronzo, plastiche tecniche e acciai da costruzione in diametri piccoli e medi. Si fanno cilindrature, sfacciature, smussi, gole, forature in asse con la contropunta, filetti con la vite madre e, con un po’ di pazienza, coni con la slitta inclinata.
Quello che non si fa sono le passate pesanti. Un tornio da 40 kg non ha la rigidità di uno da 400: sull’acciaio si lavora con passate di qualche decimo, si ha pazienza e si scelgono utensili affilati. Chi si aspetta di asportare come in officina resta deluso; chi lo usa per quello che è, scopre che fa pezzi precisi al centesimo.
Le misure da guardare
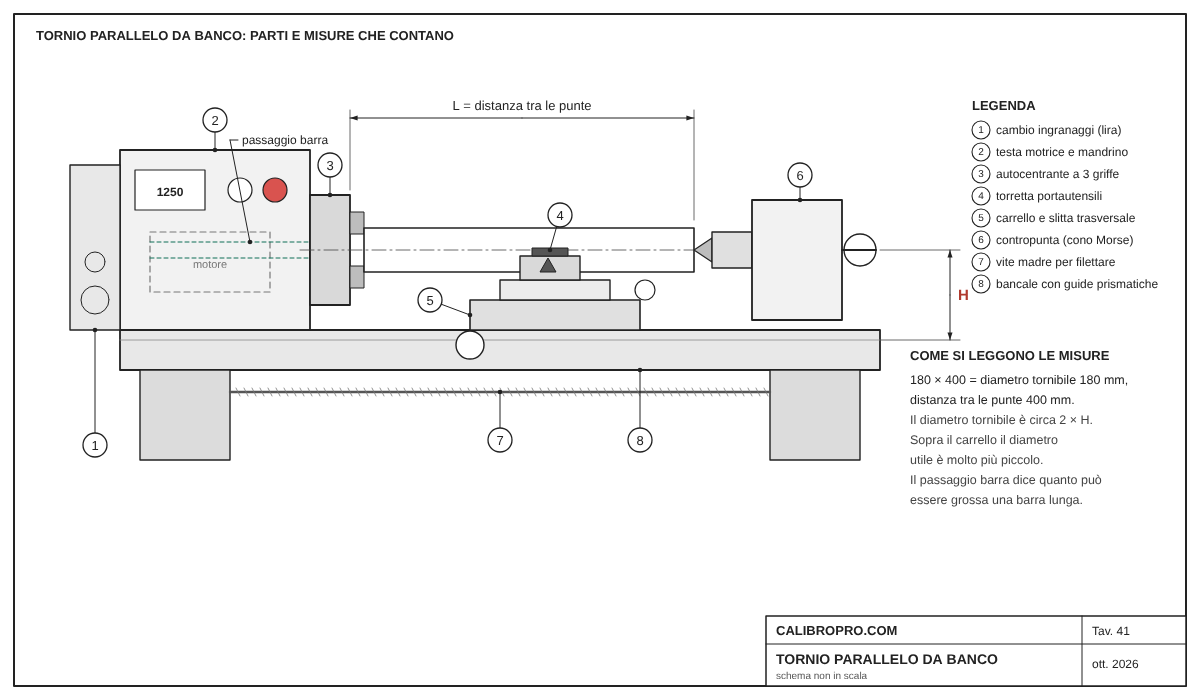
Un tornio da banco si indica quasi sempre con due numeri, per esempio 180 × 400. Il primo è il diametro massimo che gira sopra il bancale, il secondo la distanza tra le punte, cioè il pezzo più lungo che si può montare tra mandrino e contropunta.
- Altezza delle punte (H): distanza tra l’asse del mandrino e il bancale. Il diametro tornibile è circa il doppio. Sopra il carrello il diametro utile è molto più piccolo, a volte meno della metà: è quello che conta per i pezzi lunghi.
- Distanza tra le punte (L): con l’autocentrante montato si perde subito qualche centimetro. Un 400 mm diventa nella pratica un 300–320 mm utile.
- Passaggio barra: il foro attraverso il mandrino. Decide quanto può essere grossa una barra lunga, che entra da dietro e si lavora un pezzo alla volta. Venti millimetri sono già comodi, sotto i dieci si lavora solo con spezzoni corti.
- Coni Morse: il mandrino ha di solito un CM3, la contropunta un CM2. Sono le misure con cui si comprano punte da centro, centri rotanti e mandrini portapunte.
Motore e velocità: brushless, spazzole, cinghie
I torni da banco più economici montano un motore a spazzole in corrente continua con una scheda che regola i giri. Funziona, ma ai bassi giri perde coppia, ed è proprio lì che servirebbe: per i diametri grandi, per l’acciaio e per filettare. Per questo molti hanno anche una coppia di ingranaggi o una cinghia con due rapporti, alto e basso.
I motori brushless tengono meglio la coppia ai bassi regimi, scaldano meno e non hanno spazzole da cambiare. Sui modelli recenti sono sempre più diffusi ed è una delle prime cose da controllare in scheda. Anche la regolazione elettronica dell’Holzmann, che il costruttore descrive a coppia costante, lavora bene su tutta la gamma.
La velocità massima conta meno di quanto sembri. Su un tornio da banco si lavora quasi sempre tra 200 e 1.500 giri; i 2.500 o 3.000 servono per i diametri piccoli in alluminio. Molto più importante è che il tornio giri piano e con forza: per filettare si scende sotto i 200 giri.
Filettare con il tornio: vite madre e ingranaggi
Per filettare il carrello deve avanzare di un passo esatto a ogni giro del mandrino. Lo fa la vite madre, collegata al mandrino da un treno di ingranaggi intercambiabili, la cosiddetta lira. Cambiando gli ingranaggi si cambia il passo. Le schede indicano quali passi si possono fare: il Sogi M1-350S, per esempio, dichiara dieci passi metrici da 0,4 a 2,0 mm, che coprono buona parte dei filetti metrici più comuni; l’elenco esatto dei passi è nel manuale.
Gli ingranaggi in metallo durano più di quelli in plastica, che però hanno un vantaggio: se si sbaglia e il carrello sbatte, si rompe un ingranaggio da pochi euro invece della vite madre. La stessa vite serve anche per l’avanzamento automatico in cilindratura, che dà finiture molto migliori dell’avanzamento a mano.
Bancale, guide e precisione
La precisione di un tornio sta nel bancale. Quelli buoni sono in ghisa, con guide prismatiche temprate e rettificate, e i carrelli si registrano con i lardoni, cioè delle strisce d’acciaio con viti di regolazione. Sui torni economici la prima cosa da fare è proprio questa: pulire, lubrificare e registrare i lardoni, perché escono di fabbrica troppo laschi o troppo stretti.
Il secondo dettaglio è la concentricità del mandrino, che dipende soprattutto dai cuscinetti: quelli conici registrabili, come sull’Holzmann ED 400FD, permettono di recuperare il gioco con gli anni. Per controllare il proprio basta un comparatore con base magnetica appoggiato su una barra rettificata stretta nell’autocentrante.
I 6 torni da banco per metalli che consigliamo
1. Proxxon FD 150/E: il micro tornio per il modellismo
| Distanza tra le punte | 150 mm |
| Altezza delle punte | 55 mm sulla guida, 33 mm sulla slitta |
| Velocità | cinghia a 2 posizioni: 800–2.800 e 1.500–5.000 giri/min |
| Passaggio barra | 8,5 mm |
| Utensili | 6 × 6 mm |
Non è un tornio da officina e non pretende di esserlo. È una macchina piccola e ben fatta per modellisti, orologiai, chi lavora ottone, alluminio e plastica in pezzi piccoli. Gira molto veloce, il che è giusto per i diametri minuscoli, e sta su una mensola.
Sull’acciaio e sopra i 20–30 mm di diametro mostra subito i suoi limiti: per quello serve un 180 × 400.
Vedi il Proxxon FD 150/E su Amazon →
2. VEVOR 180 × 305: il primo tornio spendendo poco
| Misure | diametro tornibile 180 mm, 305 mm tra le punte |
| Motore | 550 W, velocità variabile fino a 2.500 giri/min |
| Sicurezza | arresto di emergenza, protezione del mandrino con interblocco |
| Peso | 37,5 kg dichiarati |
È la porta d’ingresso al tornio per metalli: compatto, con velocità regolabile e una protezione del mandrino che ferma la macchina quando si apre. Il venditore lo dà adatto a tornitura, foratura, filettatura e zigrinatura su ferro, alluminio, rame e plastica.
La scheda italiana non indica passaggio barra, coni Morse e passi di filettatura disponibili: conviene chiederli prima di comprare, se servono.
Vedi il tornio VEVOR 180 × 305 su Amazon →
3. Sogi M1-350S: il 180 × 400 con la scheda più completa
| Misure | altezza punte 90 mm, Ø180 sul bancale, 400 mm tra le punte |
| Motore | brushless 500 W, 100–2.500 giri/min |
| Passaggio barra | 20 mm |
| Coni Morse | CM3 mandrino, CM2 contropunta |
| Filettature | 10 passi metrici da 0,4 a 2,0 mm, avanzamento 0,10 mm/giro |
| Corse | carrello 445 mm, slitta trasversale 65 mm, cannotto 40 mm |
| Peso | 39 kg |
Il Sogi M1-350S è il classico tornio 180 × 400 con tutto quello che serve dichiarato per bene: motore brushless, coni Morse standard, ingranaggi per i passi metrici, autocentrante da 80 mm. Il passaggio barra da 20 mm è il minimo comodo per lavorare da barra.
Gli utensili sono al massimo 8 × 8 mm: bisogna comprarli della misura giusta, perché quelli da 10 o 12 non stanno nella torretta.
Vedi il Sogi M1-350S su Amazon →
4. Holzmann ED 400FD: più precisione e avanzamento automatico
| Motore | 450 W (630 W in servizio intermittente S6), regolazione elettronica, 50–2.500 giri/min |
| Distanza tra le punte | 400 mm |
| Bancale | guide prismatiche temprate a induzione e rettificate |
| Passaggio barra | 21 mm |
| Filettature | 14 passi metrici da 0,5 a 3 mm, 10 passi in pollici da 8 a 44 filetti |
| Dotazione | autocentrante Ø100, torretta a 4 posizioni, centri CM3 e CM2, avanzamento longitudinale automatico |
Holzmann è un marchio austriaco di macchine per officina. L’ED 400FD costa di più dei cloni economici ma ha le cose che fanno la differenza nel tempo: bancale temprato e rettificato, cuscinetti conici registrabili, regolazione elettronica che parte da 50 giri. È la scelta di chi vuole un tornio da banco su cui contare per anni.
Pesa 68 kg netti, 75 con l’imballo: serve un banco robusto e due persone per sollevarlo.
Vedi l’Holzmann ED 400FD su Amazon →
5. Creworks 210 × 400: il foro mandrino grande
| Misure | 210 × 400 mm |
| Motore | 750 W, 0–2.500 giri/min con display digitale |
| Foro del mandrino | 38 mm dichiarati |
| Dotazione | autocentrante da 125 mm, torretta a 4 posizioni, ingranaggi in metallo |
| Peso | 61 kg dichiarati |
Un po’ più grande del 180 × 400, con un autocentrante da 125 mm e soprattutto un foro passante dichiarato di 38 mm, che permette di lavorare barre grosse senza tagliarle a spezzoni. Il display dei giri è comodo per impostare la velocità di taglio giusta.
Il marchio è meno conosciuto: prima dell’acquisto conviene verificare dal venditore la disponibilità di ricambi come cinghie, ingranaggi e scheda motore.
Vedi il Creworks 210 × 400 su Amazon →
6. VEVOR 220 × 762: per i pezzi lunghi
| Misure | diametro tornibile 220 mm, 762 mm tra le punte |
| Motore | brushless 1.100 W, velocità variabile fino a 3.000 giri/min |
| Sicurezza | arresto di emergenza, protezione del mandrino con interblocco |
| Peso | 72,5 kg dichiarati |
Quando i pezzi sono lunghi, alberi, viti, tubi, la distanza tra le punte diventa la misura che decide. Con oltre 750 mm e un motore brushless da 1,1 kW questo VEVOR copre lavori che sui 400 mm non stanno. Ingombra più di un metro: serve un banco dedicato.
Anche qui la scheda è avara di dettagli su passaggio barra e passi di filettatura: chiedili al venditore se ti servono.
Vedi il tornio VEVOR 220 × 762 su Amazon →
Tabella di confronto
| Modello | Misure | Motore | Giri/min | Passaggio barra | Peso |
|---|---|---|---|---|---|
| Proxxon FD 150/E | 110 × 150 circa | a cinghia, regolazione elettronica | 800–5.000 | 8,5 mm | non indicato |
| VEVOR 180 × 305 | 180 × 305 | 550 W | fino a 2.500 | non indicato | 37,5 kg |
| Sogi M1-350S | 180 × 400 | brushless 500 W | 100–2.500 | 20 mm | 39 kg |
| Holzmann ED 400FD | 210 × 400 | 450 W, regolazione elettronica | 50–2.500 | 21 mm | 68 kg |
| Creworks 210 × 400 | 210 × 400 | 750 W | 0–2.500 | 38 mm | 61 kg |
| VEVOR 220 × 762 | 220 × 762 | brushless 1.100 W | fino a 3.000 | non indicato | 72,5 kg |
Dati dichiarati da produttori e venditori. Per Proxxon, Sogi e Holzmann li abbiamo controllati sulle schede ufficiali dei costruttori; per VEVOR e Creworks valgono le schede dei venditori su Amazon. Per il Proxxon il diametro è ricavato dall’altezza delle punte di 55 mm.
Cosa serve oltre al tornio
Il tornio arriva quasi sempre con autocentrante, contropunta e qualche chiave. Per lavorare davvero servono ancora alcune cose: un set di utensili della misura giusta per la torretta, in HSS da affilare o a inserti; una punta da centro per forare in asse; un mandrino portapunte con attacco CM2 per la contropunta; un centro rotante per sostenere i pezzi lunghi; un comparatore per centrare e controllare. Per misurare servono calibro e micrometro: la guida al calibro a corsoio spiega come leggerlo senza errori.
Gli utensili meritano una riga in più. Con quelli in HSS si impara ad affilare e si ottengono taglienti molto acuti, perfetti per l’alluminio e per i torni poco potenti. Quelli a inserti sono più comodi, ma gli inserti per acciaio pensati per le macchine CNC vogliono velocità e rigidità che un tornio da banco non ha: meglio scegliere inserti positivi, con geometria per alluminio o per finitura.
Accessori per il tornio da banco
- Utensili in HSS 8 × 8 mm: da affilare, ideali sui torni piccoli
- Set di utensili a inserti 8 mm: con inserti positivi
- Punte da centro: per forare in asse
- Mandrino portapunte con cono CM2: per la contropunta
- Centro rotante CM2: per sostenere i pezzi lunghi
- Comparatore con base magnetica: per centrare e controllare
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Usarlo in sicurezza
- Mai lasciare la chiave dell’autocentrante inserita: è l’incidente più comune e il più pericoloso.
- Niente guanti, maniche larghe, braccialetti o capelli sciolti vicino al pezzo che gira.
- Occhiali sempre, anche per una passata: i trucioli dell’acciaio sono caldi e taglienti.
- Trucioli tolti con un uncino o un pennello a macchina ferma, mai con le mani.
- Pezzi lunghi sempre sostenuti dalla contropunta: oltre tre o quattro volte il diametro senza sostegno il pezzo flette, vibra e può uscire dalle griffe.
Un’opinione schietta su cosa aspettarsi da un mini tornio, con pregi e limiti visti al banco, è in questo video:
Domande frequenti
Quale tornio da banco comprare per iniziare?
Per il laboratorio il formato più equilibrato è il 180 × 400: abbastanza grande per perni, boccole e filetti, abbastanza piccolo da stare su un banco robusto. Conviene sceglierne uno con motore brushless, passaggio barra di almeno 20 mm e ingranaggi per filettare.
Cosa vuol dire tornio 180 × 400?
Il primo numero è il diametro massimo che si può tornire sopra il bancale, il secondo la distanza tra le punte, cioè il pezzo più lungo montabile tra mandrino e contropunta. Sopra il carrello il diametro utile è molto più piccolo.
Si può tornire l’acciaio con un mini tornio?
Sì, ma con passate leggere, di qualche decimo, utensili ben affilati e giri bassi. Un tornio da banco non ha la rigidità di un tornio da officina: è preciso, ma non asporta molto materiale per passata.
Si può filettare con un tornio da banco?
Sì, se ha la vite madre e il treno di ingranaggi per i passi. Il carrello avanza di un passo a ogni giro del mandrino; cambiando gli ingranaggi si cambia il passo. Si filetta a giri bassi, spesso sotto i 200 al minuto.
Meglio motore brushless o a spazzole?
Il brushless tiene meglio la coppia ai bassi giri, scalda meno e non ha spazzole da cambiare. Su un tornio da banco i bassi giri contano più della velocità massima, quindi il brushless è da preferire.
Che utensili servono per un mini tornio?
Utensili della sezione accettata dalla torretta, di solito 8 o 10 mm: in HSS da affilare oppure a inserti positivi. Servono poi una punta da centro, un mandrino portapunte per la contropunta, un centro rotante e un comparatore.
Quanto deve pesare un tornio da banco?
Più pesa, più è rigido. Un 180 × 400 pesa di solito 35–45 kg, un 210 × 400 o un modello con bancale temprato 60–70 kg. Serve un banco robusto, fissato bene, e due persone per sollevarlo.
Quale scegliere, in pratica
Per il modellismo e i pezzi piccoli in ottone e alluminio il Proxxon FD 150/E è la scelta giusta e non serve altro. Per il primo tornio da laboratorio il formato 180 × 400 è quello più equilibrato: il Sogi M1-350S ha tutto dichiarato, motore brushless e passaggio barra da 20 mm; il VEVOR 180 × 305 costa meno ma è più corto.
Se vuoi una macchina da tenere a lungo, l’Holzmann ED 400FD con bancale temprato e cuscinetti conici registrabili vale la differenza di prezzo. Per barre grosse c’è il Creworks con foro da 38 mm, per i pezzi lunghi il VEVOR 220 × 762. Qualunque tornio compri, il primo pomeriggio va speso a pulirlo, lubrificarlo e registrare i lardoni: è lì che un tornio economico diventa un tornio che lavora bene.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.