

In sintesi: le lavorazioni meccaniche sono i processi che danno a un pezzo di metallo (o di plastica) la forma, le dimensioni e la finitura del disegno. Si dividono in quattro famiglie: asportazione di truciolo (tornitura al tornio, fresatura, foratura, alesatura, maschiatura, rettifica), deformazione plastica (tranciatura, piegatura, stampaggio, forgiatura), lavorazioni non convenzionali (elettroerosione, laser, plasma, getto d’acqua) e giunzione (saldatura, brasatura). Ogni processo ha una precisione tipica: la tornitura di finitura arriva a IT7 e Ra 0,8 µm, la rettifica a IT5 e Ra 0,2 µm. Qui trovi la mappa completa, con le tabelle di confronto e i collegamenti alle guide di dettaglio.
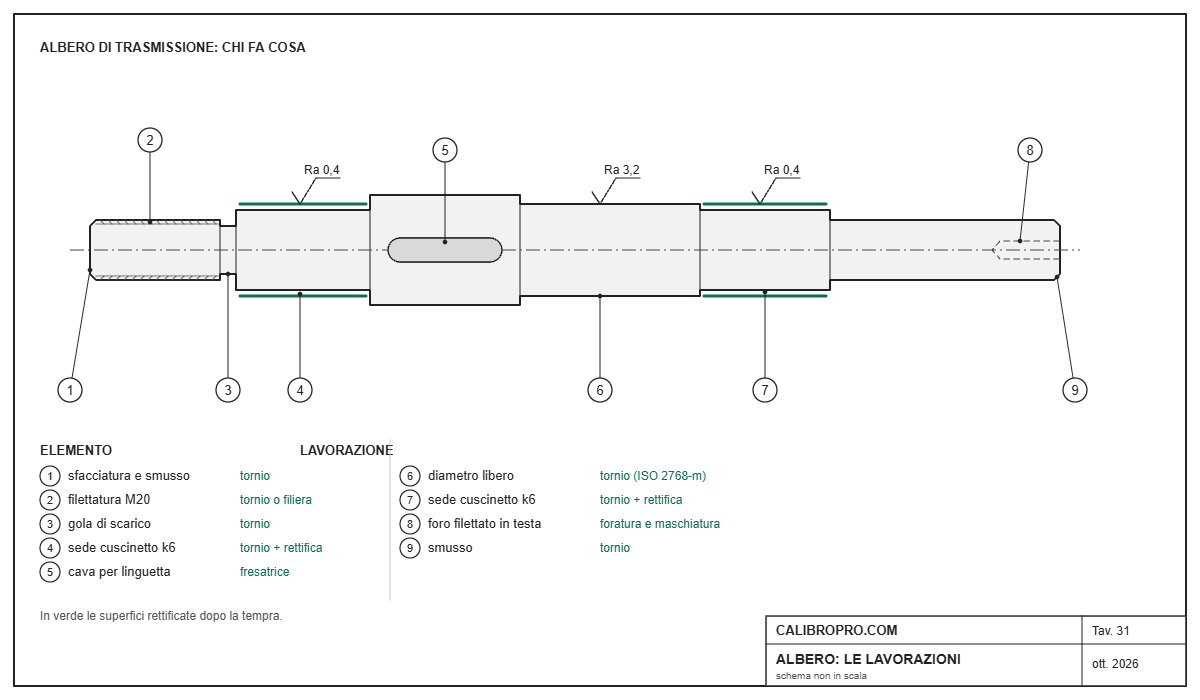
Dietro quasi ogni oggetto metallico che usiamo c’è una sequenza di lavorazioni meccaniche. Un albero di trasmissione nasce da una barra tagliata a misura, viene tornito, fresato per la cava della linguetta, forato e filettato in testa, temprato e infine rettificato dove lavorano i cuscinetti. Ogni passaggio ha una macchina, un utensile e una precisione tipica, e il disegno tecnico dice quale serve.
Questa pagina è la mappa del settore: spiega le famiglie di lavorazioni, cosa si ottiene con ciascuna, quali tolleranze e rugosità sono realistiche e come si sceglie il processo giusto. Da qui partono le guide di dettaglio sulle singole lavorazioni, sugli utensili e sulle macchine.
Cosa sono le lavorazioni meccaniche
Con “lavorazioni meccaniche” si intende l’insieme dei processi che trasformano un semilavorato (barra, lamiera, getto, fucinato) nel pezzo finito, rispettando le quote, le tolleranze e la finitura superficiale richieste dal disegno. In officina il termine indica soprattutto le lavorazioni per asportazione di truciolo fatte con le macchine utensili, ma in senso largo comprende anche la deformazione della lamiera, le tecnologie non convenzionali e le giunzioni.
Il criterio che le distingue è semplice: c’è chi toglie materiale (truciolo, scintille, vapore), chi lo sposta senza toglierlo (deformazione) e chi lo unisce (saldatura). Da questa scelta dipendono il costo, la precisione e le caratteristiche meccaniche del pezzo.
Lavorazioni per asportazione di truciolo
Un utensile più duro del pezzo taglia uno strato di materiale, che si stacca sotto forma di truciolo. È la famiglia più diffusa nelle officine meccaniche e quella che permette le precisioni più alte. I parametri che la governano sono la velocità di taglio, l’avanzamento e la profondità di passata, spiegati nella guida ai parametri di taglio e calcolabili con il calcolatore.
Tornitura
Il pezzo gira, l’utensile si muove lungo e attraverso l’asse. Si ottengono superfici di rivoluzione: cilindri, coni, gole, sfacciature, filetti. È la lavorazione degli alberi, dei perni, delle boccole, delle flange. Approfondimenti nella guida alla tornitura CNC e in quella agli inserti per tornitura.
Fresatura
L’utensile gira e il pezzo (o la testa) si sposta. Si ottengono piani, spallamenti, cave, tasche, profili e superfici complesse, fino alle forme libere dei centri di lavoro a cinque assi. È la lavorazione di piastre, staffe, stampi e scatole. Vedi la guida alla fresatura CNC.
Foratura, alesatura e maschiatura
La foratura fa il foro, l’alesatura lo porta a misura con tolleranza stretta (un foro H7 si ottiene alesando, non forando), la maschiatura lo filetta. Sono tre passaggi spesso in sequenza. I dettagli sono nelle guide alla foratura e maschiatura, all’alesatura e alle punte per ferro; le misure dei fori da filettare nella guida alle filettature metriche ISO.
Rettifica
Una mola abrasiva toglie pochi centesimi di millimetro alla volta. Serve per le superfici che devono essere molto precise e lisce, spesso dopo la tempra: sedi di cuscinetti, perni, guide, utensili. Vedi la guida alla rettifica di precisione.
Altre lavorazioni per asportazione
La brocciatura fa in un solo passaggio profili interni come scanalati e cave per linguetta. La stozzatura e la piallatura lavorano con moto alternativo, oggi soprattutto per cave interne e pezzi lunghi. La dentatura (creatori, coltelli stozzatori) produce le ruote dentate. La lappatura e la levigatura (honing) rifiniscono superfici già rettificate, come le canne dei cilindri.
Lavorazioni per deformazione plastica
Il metallo viene spostato, non asportato. Il materiale non si spreca e le fibre seguono la forma del pezzo, che spesso diventa più resistente. Le precisioni sono più basse di quelle della lavorazione a truciolo, e spesso i pezzi deformati vengono poi ripresi alle macchine utensili.
- Tranciatura e punzonatura: si taglia la lamiera con punzone e matrice, per ottenere sagome e fori in grande serie.
- Piegatura: la lamiera si piega in pressa piegatrice; contano il raggio interno, il ritorno elastico e lo sviluppo.
- Imbutitura e stampaggio della lamiera: la lamiera prende la forma di uno stampo, come per le carrozzerie e i contenitori.
- Forgiatura e stampaggio a caldo: il metallo caldo viene schiacciato in stampi; si fanno così bielle, chiavi, flange.
- Laminazione, estrusione, trafilatura: producono i semilavorati, cioè lamiere, profilati, barre e fili da cui partono le altre lavorazioni.
Lavorazioni non convenzionali
Tolgono materiale senza un utensile tagliente a contatto, con energia elettrica, termica o idraulica. Servono per materiali durissimi, forme che un utensile non raggiunge o tagli di lamiera veloci.
- Elettroerosione (EDM) a filo e a tuffo: scariche elettriche tra un elettrodo e il pezzo; lavora acciai temprati e metallo duro con grande precisione, ed è la tecnologia degli stampi.
- Taglio laser: il raggio fonde o vaporizza la lamiera; veloce e preciso sugli spessori sottili e medi. Il laser si usa anche per saldare, come spiegato nella guida alla saldatura laser.
- Taglio plasma: più economico del laser sugli spessori grossi, con un taglio meno preciso.
- Taglio a getto d’acqua: acqua ad altissima pressione con abrasivo; taglia quasi tutto senza scaldare il pezzo.
Giunzione e trattamenti
Molti pezzi nascono dall’unione di parti lavorate separatamente. La saldatura fonde i lembi, la brasatura li unisce con un metallo d’apporto che fonde a temperatura più bassa. Dopo la lavorazione arrivano spesso i trattamenti termici (tempra, rinvenimento, cementazione), che cambiano durezza e resistenza, e i trattamenti superficiali come zincatura, brunitura, nichelatura o anodizzazione.
Che precisione si ottiene con ogni lavorazione
È la domanda che decide la sequenza delle lavorazioni. La tabella riporta i valori tipici di officina per grado di tolleranza ISO (IT) e rugosità media Ra. Sono intervalli di riferimento: macchine, utensili e operatori bravi fanno meglio, condizioni difficili fanno peggio.
| Lavorazione | Grado IT tipico | Rugosità Ra tipica |
|---|---|---|
| Taglio con sega | IT14–IT16 | 12,5–25 µm |
| Taglio plasma e ossitaglio | oltre IT14 | 12,5–25 µm |
| Taglio laser | IT12–IT14 | 3,2–12,5 µm |
| Foratura | IT10–IT13 | 3,2–12,5 µm |
| Tornitura e fresatura di sgrossatura | IT10–IT12 | 6,3–12,5 µm |
| Tornitura e fresatura di finitura | IT7–IT9 | 0,8–3,2 µm |
| Alesatura e brocciatura | IT6–IT8 | 0,4–1,6 µm |
| Elettroerosione a filo | IT6–IT8 | 0,4–1,6 µm |
| Rettifica | IT5–IT6 | 0,1–0,8 µm |
| Lappatura e levigatura | IT3–IT5 | 0,025–0,2 µm |
Per leggere bene questi numeri servono due guide: quella alle tolleranze ISO 286, che spiega cosa significano i gradi IT e le lettere come H7, e quella alla finitura superficiale e rugosità. La regola pratica è semplice: ogni grado IT in meno o ogni dimezzamento della Ra costa tempo macchina, quindi sul disegno si chiede la precisione che serve, non di più.
Materiali e lavorabilità
Lo stesso pezzo costa molto di più in inox che in acciaio da costruzione, e molto meno in ottone. La norma ISO 513 divide i materiali in sei gruppi, identificati da una lettera e da un colore usati anche sulle confezioni degli inserti: P acciai, M acciai inossidabili, K ghise, N metalli non ferrosi, S superleghe e titanio, H materiali temprati. La guida alla classificazione ISO dei materiali spiega i gruppi uno per uno, e quella alla lavorazione dell’acciaio inox i problemi tipici del gruppo M.
Le macchine utensili
| Macchina | Lavorazioni principali | Dove si trova |
|---|---|---|
| Tornio parallelo e tornio CNC | tornitura, filettatura, foratura assiale | ogni officina meccanica |
| Fresatrice e centro di lavoro | fresatura, foratura, maschiatura, alesatura | officine e produzione |
| Trapano a colonna e radiale | foratura, svasatura, maschiatura | officine, carpenterie, laboratori |
| Rettificatrice | rettifica in piano, in tondo, senza centri | officine di precisione |
| Elettroerosione | taglio a filo, erosione a tuffo | stamperie e attrezzerie |
| Pressa e piegatrice | tranciatura, piegatura, stampaggio | lavorazione della lamiera |
Le macchine a controllo numerico eseguono le stesse lavorazioni in modo automatico seguendo un programma. Per chi parte da zero c’è la guida alle macchine CNC e quella alla programmazione CNC. Chi deve acquistarne una trova i prezzi delle macchine CNC, le formule di leasing e le agevolazioni dell’iperammortamento; per passare dal disegno al programma servono un software CAM e il post processor giusto. Per chi lavora in garage o in un piccolo laboratorio, le macchine da banco sono la porta d’ingresso: il trapano a colonna, la mola da banco e una buona morsa da banco sono i primi acquisti sensati. Per tagliare tubi e barre a misura, senza scintille e con il taglio dritto, il passo successivo è una sega a nastro per metallo. Chi vuole fare boccole, perni e filetti in casa trova misure e modelli nella guida al tornio da banco per metalli.
Gli utensili da taglio
L’utensile è spesso il vero limite della lavorazione. Acciaio rapido (HSS) per punte, maschi e frese di uso generale; metallo duro, sinterizzato e quasi sempre rivestito, per la produzione; ceramica, CBN e diamante policristallino per i materiali difficili e le finiture spinte. La scelta passa dal materiale del pezzo, dal tipo di lavorazione e dalla rigidità della macchina. Le guide di riferimento sono quelle sull’utensileria da taglio, sui rivestimenti, sulla codifica ISO degli inserti e sull’usura degli utensili.
Misura e controllo
Una lavorazione non è finita finché il pezzo non è misurato. Calibro e micrometro per le quote esterne, alesametri e tamponi per i fori, comparatori per le verifiche geometriche, rugosimetro per la finitura. Tutto quello che serve è raccolto nella guida agli strumenti di misura meccanica.
Come si sceglie il processo giusto
- Forma del pezzo: superfici di rivoluzione al tornio, piani e tasche alla fresatrice, sagome di lamiera al laser o in trancia.
- Materiale: un acciaio temprato si rettifica o si lavora per elettroerosione, un alluminio si fresa ad alta velocità.
- Precisione e finitura: si parte dal grado IT e dalla Ra richiesti e si sceglie l’ultima lavorazione che li garantisce.
- Quantità: per un pezzo singolo conviene la macchina universale, per migliaia di pezzi gli stampi e le macchine dedicate.
- Costo complessivo: materiale, ore macchina, attrezzature, controlli. Spesso un piccolo cambio di disegno (un raggio al posto di uno spigolo vivo, una tolleranza più larga dove non serve) dimezza il costo.
Affidare le lavorazioni a un’officina
Chi deve far produrre pezzi su disegno di solito si rivolge a un’officina meccanica conto terzi. Per ottenere preventivi confrontabili conviene inviare un disegno completo di tolleranze e rugosità, il materiale con la sua designazione, la quantità e i trattamenti richiesti. Contano poi il parco macchine (torni e centri CNC, rettifiche), la sala metrologica e le certificazioni del sistema qualità, come la ISO 9001. Per i pezzi critici si chiede il rapporto di controllo dimensionale.
Un buon disegno fa risparmiare più di una buona trattativa: quote riferite a un sistema chiaro, tolleranze generali indicate (per esempio ISO 2768-m) e tolleranze strette solo dove servono davvero. Se ti servono le basi, la guida alle tolleranze meccaniche e quella alle tolleranze geometriche sono il punto di partenza.
Un buon riassunto delle lavorazioni per asportazione di truciolo, con le macchine in azione:
Domande frequenti
Cosa sono le lavorazioni meccaniche?
Sono i processi che trasformano un semilavorato (barra, lamiera, getto) nel pezzo finito con le quote, le tolleranze e la finitura del disegno. Comprendono l’asportazione di truciolo (tornitura, fresatura, foratura, rettifica), la deformazione plastica (tranciatura, piegatura, stampaggio), le lavorazioni non convenzionali (elettroerosione, laser) e le giunzioni.
Quali sono le principali lavorazioni meccaniche?
Tornitura, fresatura, foratura, alesatura, maschiatura e rettifica tra quelle per asportazione di truciolo; tranciatura, piegatura, imbutitura e forgiatura tra quelle per deformazione; elettroerosione, taglio laser, plasma e a getto d’acqua tra quelle non convenzionali.
Che differenza c’è tra tornitura e fresatura?
Nella tornitura gira il pezzo e l’utensile si sposta: si ottengono superfici di rivoluzione come alberi e boccole. Nella fresatura gira l’utensile e si sposta il pezzo: si ottengono piani, cave, tasche e profili.
Quale lavorazione dà la precisione più alta?
Tra le lavorazioni comuni la rettifica, che arriva a gradi IT5–IT6 e rugosità Ra di 0,1–0,8 µm. Lappatura e levigatura fanno ancora meglio, fino a IT3 e Ra di pochi centesimi di micron, ma si usano solo su superfici già rettificate.
Cosa sono le lavorazioni meccaniche di precisione?
Sono le lavorazioni che rispettano tolleranze strette, di solito nell’ordine del centesimo di millimetro o meno, e rugosità basse. Richiedono macchine CNC rigide, utensili adatti, ambiente controllato e una sala metrologica per verificare i pezzi.
Cosa significa lavorazione per asportazione di truciolo?
È una lavorazione in cui un utensile più duro del pezzo taglia uno strato di materiale, che si stacca sotto forma di truciolo. Tornitura, fresatura, foratura e rettifica sono le più comuni.
Cosa serve per far produrre un pezzo da un’officina?
Un disegno completo di quote, tolleranze e rugosità, il materiale con la sua designazione, la quantità e gli eventuali trattamenti termici o superficiali. Con queste informazioni le officine possono fare preventivi confrontabili.
Da dove partire
Se sei uno studente o stai entrando in un’officina, parti dai parametri di taglio e dalle tolleranze: sono il linguaggio comune di tutte le lavorazioni. Se lavori in un laboratorio o in garage, parti dalle macchine da banco e dagli utensili giusti. Se devi far produrre un pezzo, parti dal disegno. In ogni caso, le guide collegate in questa pagina vanno nel dettaglio di ogni passaggio.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.