
Cementazione dell’acciaio: come si fa, profondità, tempi e acciai
In breve
La cementazione arricchisce di carbonio la superficie di un acciaio che ne ha poco, tra 0,10 e 0,25%, scaldandolo in un’atmosfera carburante di solito tra 880 e 980 °C. Poi il pezzo si tempra e si rinviene a 150–200 °C: fuori diventa durissimo, intorno a 60 HRC, il cuore resta tenace.
La profondità cresce con la radice quadrata del tempo. In un ciclo a gas intorno ai 940 °C, 1 mm di strato efficace chiede circa 5–6 ore, 2 mm circa 20–23. Lo strato si misura fino al punto in cui la durezza scende a 550 HV.
Vai a: come si fa · profondità e tempi · acciai · tempra dopo · gas, vuoto, cassetta · tempra o cementazione?
Un ingranaggio deve avere denti che non si consumano e un cuore che non si spezza al primo colpo. Con un solo acciaio e una sola tempra le due cose non stanno insieme: se è abbastanza duro fuori, è fragile dentro. La cementazione risolve il problema mettendo il carbonio solo dove serve.
È il trattamento più usato per ingranaggi, alberi scanalati, perni, camme e boccole. Qui trovi come funziona, come si calcola il tempo per ottenere una certa profondità, quali acciai usare e cosa chiedere a chi fa il trattamento.
Cosa vuol dire acciaio cementato
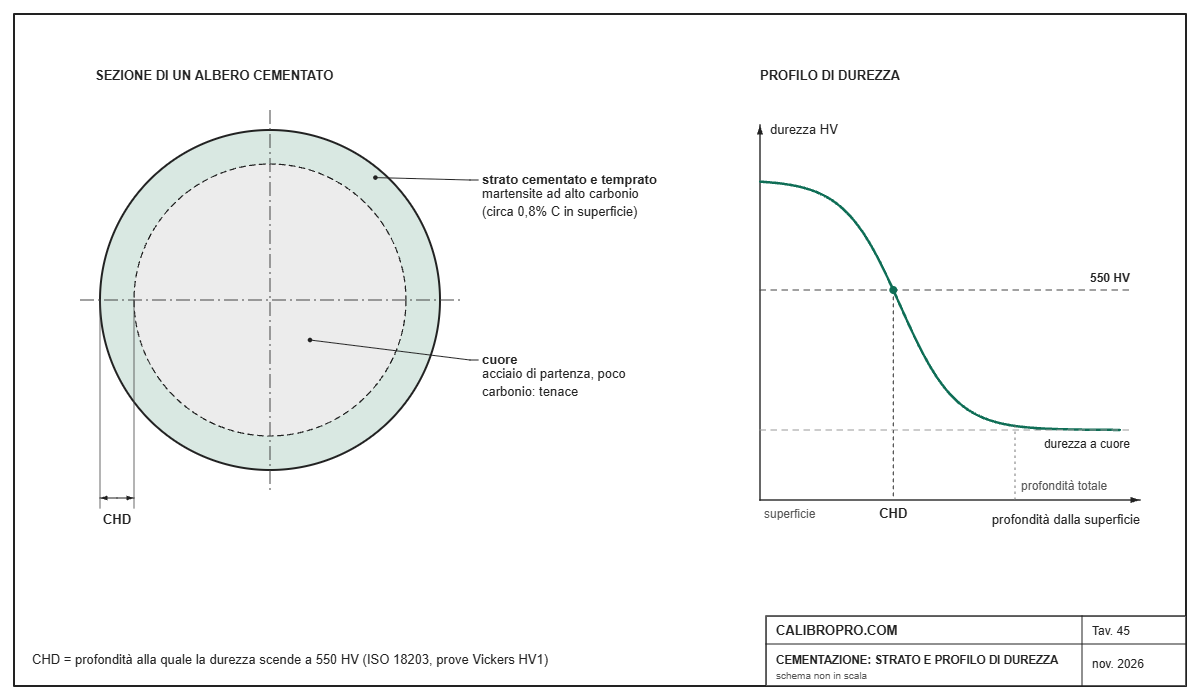
Un acciaio cementato ha due strati con due composizioni diverse. Fuori c’è uno strato ricco di carbonio, intorno allo 0,8%, che dopo la tempra diventa martensite dura. Dentro resta l’acciaio di partenza, con poco carbonio: dopo la tempra è resistente ma tenace.
Il risultato è una superficie che resiste all’usura e alle pressioni di contatto, sopra un cuore che assorbe urti e flessione. Per questo un dente di ingranaggio cementato regge carichi che un dente semplicemente temprato non sopporterebbe.
Come si fa la cementazione
Il ciclo classico ha quattro passaggi.
- Riscaldo: il pezzo va in forno nel campo austenitico, di solito tra 880 e 980 °C. Solo l’austenite scioglie abbastanza carbonio.
- Carburazione: si mantiene il pezzo in un’atmosfera ricca di carbonio. Il carbonio entra in superficie e diffonde verso l’interno. È la fase lunga, da qualche ora a diversi giorni.
- Tempra: alla fine si abbassa la temperatura e si tempra, in olio o in gas. Si può temprare direttamente dal forno di cementazione oppure lasciar raffreddare e poi riscaldare per la tempra.
- Rinvenimento: a 150–200 °C, per togliere le tensioni senza perdere durezza.
Nei forni a gas l’atmosfera di base è un gas endotermico, fatto di circa il 40% di idrogeno, il 20% di monossido di carbonio, poca anidride carbonica e il resto azoto. Il forno regola il potenziale di carbonio: in genere si lavora intorno allo 0,8%, per avere in superficie tra 0,65 e 0,95% di carbonio. Oltre lo 0,65% circa la durezza della martensite cresce poco.
Molti cicli moderni sono a due fasi: prima una fase di arricchimento con un potenziale più alto, poi una fase di diffusione con un potenziale più basso di circa 0,2 punti. Sugli strati leggeri, come quelli sotto 0,6 mm dei pezzi auto, il ciclo può accorciarsi di circa il 20%.
Profondità e tempi: il calcolo
Il carbonio entra per diffusione, quindi la profondità non cresce in proporzione al tempo ma alla sua radice quadrata:
d = k · √t
dove d è la profondità efficace in mm, t il tempo in ore e k un coefficiente che dipende da temperatura, potenziale di carbonio e acciaio. In un ciclo a gas intorno ai 940 °C, con potenziali tra 0,9 e 1,15%, sono stati misurati valori di k tra 0,42 e 0,46 mm per radice di ora[1].
Un esempio con k = 0,44:
| Profondità efficace richiesta | Tempo di carburazione (circa) |
|---|---|
| 0,5 mm | 1,3 h |
| 0,8 mm | 3,3 h |
| 1,0 mm | 5,2 h |
| 1,5 mm | 11,6 h |
| 2,0 mm | 20,7 h |
La conseguenza pratica: per raddoppiare lo strato serve un tempo quattro volte più lungo. Per questo gli strati oltre i 2 mm richiedono cicli molto lunghi. Sono valori per capire l’ordine di grandezza: il ciclo vero lo imposta chi fa il trattamento, sul suo forno e sul tuo acciaio.
Attenzione a non confondere due misure. La profondità totale è fin dove arriva il carbonio aggiunto, ed è difficile da misurare. La profondità efficace è quella che conta a disegno: di solito vale tra il 60 e il 76% della totale.
Come si misura lo strato cementato
La profondità di cementazione (CHD, case hardening depth) si misura su una sezione del pezzo con una serie di impronte Vickers, di solito HV1. È la distanza dalla superficie alla quale la durezza scende a 550 HV, circa 52 HRC. Il riferimento è la ISO 18203.
Le norme americane per gli ingranaggi usano invece il limite di 50 HRC, che corrisponde a circa 515 HV. Con lo stesso pezzo, la profondità misurata a 50 HRC risulta un po’ più grande di quella a 550 HV: quando confronti due specifiche, controlla quale limite usano.
Acciai da cementazione
Si usano acciai con poco carbonio, tra lo 0,10 e lo 0,25%, così il cuore resta tenace anche dopo la tempra. Cromo, manganese, nichel e molibdeno servono a far temprare bene anche il cuore dei pezzi più grossi. La norma di riferimento è la EN ISO 683-3.
| Acciaio | Numero | Dove si usa |
|---|---|---|
| C15 | 1.0401 | pezzi piccoli e poco sollecitati |
| 16MnCr5 | 1.7131 | il più comune: ingranaggi, alberi, perni di media sezione |
| 20MnCr5 | 1.7147 | come il 16MnCr5, su sezioni un po’ più grandi |
| 17CrNi6-6 | 1.5918 | pezzi con cuore più tenace |
| 18CrNiMo7-6 | 1.6587 | ingranaggi molto caricati e sezioni grandi |
Per il 16MnCr5, per esempio, le schede indicano cementazione tra 880 e 980 °C, tempra tra 860 e 900 °C in olio o acqua e rinvenimento tra 150 e 200 °C.
La tempra dopo la cementazione
La cementazione da sola non indurisce niente: aggiunge carbonio. La durezza arriva con la tempra. Le strade sono due.
- Tempra diretta: a fine ciclo si abbassa la temperatura del forno, di solito tra 815 e 845 °C, e si tempra subito. È la strada più semplice.
- Tempra con riscaldo: il pezzo si raffredda e poi si riscalda per temprarlo. Si usa soprattutto con gli strati profondi, ma le deformazioni possono aumentare. I pezzi sottili si temprano spesso in pressa, cioè bloccati in uno stampo durante la tempra.
Dopo la tempra si rinviene a 150–200 °C. Per un acciaio al cromo-nichel da cementazione le schede dei produttori indicano una durezza superficiale tra 59 e 63 HRC. Quando serve la massima resistenza all’usura si aggiunge un trattamento sotto zero, che riduce l’austenite rimasta dopo la tempra.
Le deformazioni vanno messe in conto: il pezzo passa per la tempra da alta temperatura. Sulle superfici funzionali precise, come piste dei cuscinetti e fianchi dei denti di classe alta, si lascia un sovrametallo e si rettifica dopo. Ma la rettifica toglie strato: lo spessore da rettificare va sommato alla profondità richiesta.
Cementazione a gas, sotto vuoto, in cassetta
A gas
È il metodo industriale più diffuso: forni a pozzo o a camera con atmosfera endotermica e potenziale di carbonio controllato. Siccome nell’atmosfera c’è ossigeno, in superficie si può formare un’ossidazione intergranulare.
Sotto vuoto (a bassa pressione)
Il pezzo sta in un forno sotto vuoto e il carbonio arriva da un idrocarburo, per esempio propano, introdotto a bassa pressione. Non c’è ossigeno, quindi non c’è ossidazione intergranulare, e si può lavorare a temperature più alte per accorciare i cicli.
In cassetta e in bagno di sali
La cementazione in cassetta è il metodo più vecchio: il pezzo si chiude in una scatola di acciaio con una polvere cementante e si mette in forno. È il metodo più semplice ma anche il meno controllabile: il potenziale di carbonio non si regola come in un forno a gas. Esiste anche la cementazione in bagno di sali.
Carbonitrurazione
È una cementazione con aggiunta di azoto, fatta a temperature più basse, di solito fino a circa 870 °C. Gli strati sono più sottili, tra 0,075 e 0,75 mm, ma l’azoto aumenta la temprabilità: anche un acciaio al carbonio semplice si può temprare in olio. Va bene per pezzi piccoli in grandi quantità, come viteria e minuteria, che devono resistere all’usura.
Che differenza c’è tra tempra e cementazione?
La tempra cambia la struttura dell’acciaio, la cementazione cambia la sua composizione. Un C45 temprato diventa duro in tutta la sezione che riesce a temprare; un 16MnCr5 cementato e temprato è duro solo nello strato arricchito di carbonio.
| Tempra (su acciaio da bonifica) | Cementazione e tempra | Nitrurazione | |
|---|---|---|---|
| Acciaio tipico | C45, 42CrMo4 | 16MnCr5, 18CrNiMo7-6 | 42CrMo4, 31CrMoV9, 41CrAlMo7-10 |
| Cosa cambia | struttura | composizione e struttura | composizione della superficie |
| Temperatura | austenitizzazione e tempra | circa 880–980 °C, poi tempra | circa 500–570 °C, senza tempra |
| Profondità dura | dipende dalla temprabilità | da qualche decimo a diversi mm | decimi di mm |
| Deformazioni | sì | sì, spesso si rettifica | minime |
Se il pezzo deve restare preciso senza rettifica e lavora soprattutto a usura, guarda la nitrurazione. Se serve una superficie dura solo in alcune zone di un pezzo da bonifica, c’è anche la tempra a induzione, spiegata nella guida ai trattamenti termici degli acciai.
Proteggere le zone da non cementare
Filettature, fori da lavorare dopo e zone da saldare devono restare tenere. Si proteggono prima del trattamento con una ramatura o con vernici protettive che bloccano il carbonio. Se si usa la tempra con riscaldo c’è un’alternativa: si lascia un sovrametallo sulla zona e lo si toglie dopo la cementazione, prima della tempra, quando il pezzo è ancora lavorabile.
Cosa scrivere a disegno
Il modo di indicare i trattamenti termici sui disegni è definito dalla ISO 15787. Per una cementazione servono almeno:
- il trattamento: cementato, temprato e rinvenuto;
- la profondità CHD con la tolleranza, per esempio CHD = 0,8 +0,3 mm;
- la durezza superficiale, per esempio 58–62 HRC o il valore equivalente in HV;
- la durezza minima del cuore, se conta;
- le zone da non cementare.
Se il pezzo verrà rettificato, la CHD va intesa sul pezzo finito: chi fa il trattamento deve sapere quanto sovrametallo toglierai.
Si può cementare in officina?
Per un pezzo singolo si trovano le polveri cementanti, da usare seguendo le istruzioni del produttore. Lo strato che si ottiene è sottile e poco controllato: va bene per un perno di un’attrezzatura o per un ricambio d’emergenza, non per un ingranaggio di trasmissione.
Fiamme, pezzi incandescenti e olio di tempra sono un rischio vero: servono guanti, occhiali, un recipiente di metallo con coperchio e nessun materiale infiammabile vicino.
Per controllare la durezza dopo il trattamento
La durezza scritta a disegno va verificata sul pezzo trattato: chi fa il trattamento di solito la certifica, ma un controllo in accettazione evita sorprese al montaggio.
- Durometro portatile: per controllare la durezza su pezzi grandi senza portarli in laboratorio
- Lime di prova durezza: controllo rapido a campione: se la lima non morde, il pezzo è più duro della sua taratura
- Polvere cementante: per piccoli pezzi singoli in officina, con i limiti spiegati sopra
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Video: la cementazione spiegata
Una lezione in italiano che ripercorre il processo, dalla carburazione alla tempra.
Domande frequenti
Qual è la differenza tra tempra e cementazione?
La tempra cambia la struttura dell’acciaio e lo indurisce in tutta la sezione che riesce a temprare. La cementazione aggiunge carbonio alla superficie di un acciaio che ne ha poco e poi lo tempra: la superficie diventa dura, il cuore resta tenace.
Cosa vuol dire acciaio cementato?
È un acciaio a basso carbonio arricchito di carbonio in superficie, poi temprato e rinvenuto. Fuori arriva intorno a 60 HRC, dentro resta tenace e regge urti e flessione.
Quanto dura una cementazione?
Dipende dalla profondità, perché il tempo cresce con il quadrato dello spessore. In un ciclo a gas intorno ai 940 °C servono circa 5–6 ore per 1 mm efficace e circa 20–23 ore per 2 mm, a cui si aggiungono riscaldo, tempra e rinvenimento.
Quali acciai si cementano?
Gli acciai da cementazione della EN ISO 683-3, con carbonio tra 0,10 e 0,25%: per esempio C15, 16MnCr5, 20MnCr5 e 18CrNiMo7-6.
Cos’è la profondità CHD?
È la profondità di cementazione: la distanza dalla superficie alla quale la durezza scende a 550 HV, misurata con prove Vickers su una sezione del pezzo secondo la ISO 18203.
Si può cementare un C45?
Non serve: il C45 ha già circa lo 0,45% di carbonio e si indurisce con la tempra, in tutta la sezione o solo in superficie con la tempra a induzione. La cementazione si fa sugli acciai con poco carbonio.
Norme di riferimento
- EN ISO 683-3: acciai da cementazione, condizioni tecniche di fornitura.
- ISO 18203: determinazione della profondità degli strati induriti, compresa la CHD a 550 HV.
- ISO 15787: indicazione dei trattamenti termici sui disegni tecnici.
Per scegliere il materiale giusto parti dalla pagina materiali e trattamenti termici.
Fonti
- Practical Approach to Determining Effective Case Depth of Gas Carburizing (M. Li) – Gear Technology, 2016
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.