
Nitrurazione dell’acciaio: come funziona, gassosa o ionica, acciai e durezze
In breve
La nitrurazione fa entrare azoto nella superficie dell’acciaio a una temperatura relativamente bassa, di solito tra 500 e 570 °C, e non richiede una tempra finale. Per questo il pezzo si deforma poco e si può nitrurare già finito di macchina.
Si forma uno strato di composti sottile, di pochi micron, e sotto una zona di diffusione profonda da uno a qualche decimo di millimetro. La durezza dipende dall’acciaio: indicativamente 500–750 HV su un 42CrMo4, 800–1200 HV sugli acciai da nitrurazione con alluminio. Prima serve la bonifica, con un rinvenimento a temperatura più alta di quella di nitrurazione.
Vai a: lo strato · quanto penetra · gassosa o ionica · acciai e durezze · o cementazione? · controllo durezza
Un cilindro di estrusore, una canna di cilindro idraulico, un albero che lavora su bronzine: sono pezzi che devono resistere all’usura e alla fatica senza cambiare quota dopo il trattamento. Qui la nitrurazione è spesso la scelta giusta, perché indurisce la superficie senza passare dalla tempra.
Il prezzo da pagare è uno strato duro sottile, che non regge carichi concentrati come uno strato cementato. Vediamo come si forma, quanto penetra, quali acciai la accettano e cosa scrivere a disegno.
Cos’è la nitrurazione e a cosa serve
È un trattamento termochimico: il pezzo resta a lungo in un ambiente che cede azoto, l’azoto diffonde nel reticolo del ferro e si lega agli elementi di lega formando nitruri molto duri. L’acciaio non passa per l’austenite e alla fine non si tempra, quindi non ci sono le variazioni di volume tipiche della tempra.
Serve a tre cose:
- usura: la superficie diventa molto dura;
- fatica: il pezzo regge meglio i carichi alternati;
- stabilità dimensionale: la temperatura bassa e l’assenza di tempra lasciano le quote quasi come sono uscite dalla macchina.
Si nitrurano ingranaggi, alberi e pignoni, cilindri per estrusori, stampi in acciaio per lavorazioni a caldo, steli di cilindri idraulici, corpi pompa.
Come si forma lo strato nitrurato
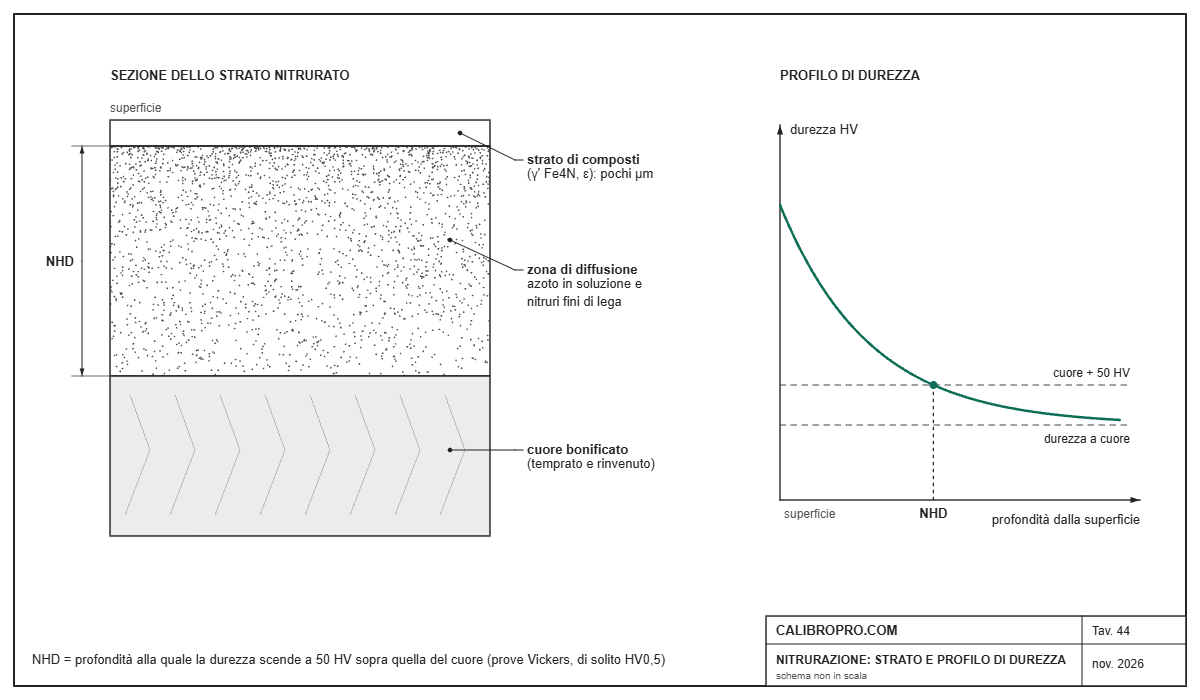
In sezione, al microscopio, uno strato nitrurato ha due zone ben distinte.
La più esterna è lo strato di composti, chiamato anche strato bianco perché resta chiaro dopo l’attacco metallografico. È fatto di nitruri di ferro: il nitruro γ’ (Fe4N) e il nitruro ε, più ricco di azoto. È molto duro e resiste all’usura, ma è fragile. Nelle applicazioni industriali di solito resta sotto i 50 µm; sugli acciai al carbonio e basso legati è spesso tra 5 e 25 µm. Lo spessore non si misura con le prove di durezza: serve una sezione metallografica.
Sotto c’è la zona di diffusione: l’azoto è sciolto nel ferro o precipitato in nitruri finissimi degli elementi di lega. È qui che si fa la profondità del trattamento, ed è questa zona a dare la resistenza a fatica. La durezza scende in modo graduale fino a quella del cuore.
Lo strato bianco non è sempre un vantaggio. Sui pezzi che lavorano a fatica o a contatto con urti si preferisce sottile o assente; dove conta lo strisciamento, uno strato compatto aiuta. Nelle specifiche aeronautiche per la nitrurazione gassosa lo spessore ammesso è diviso in classi, dalla classe senza strato bianco a quella con un massimo di circa 25 µm.
Quanto penetra la nitrurazione
La profondità di nitrurazione (NHD, nitriding hardness depth) si misura su una sezione con prove Vickers a basso carico, di solito HV0,5. È la distanza dalla superficie alla quale la durezza scende a 50 HV sopra la durezza del cuore. Con un cuore a 300 HV, per esempio, il limite è 350 HV.
Gli strati più comuni stanno tra 0,1 e 0,6 mm. Raramente si superano i 0,6 mm perché l’azoto diffonde lentamente: i cicli gassosi durano da una decina a più di cento ore, e anche così la profondità resta in genere entro mezzo millimetro.
Qualche ordine di grandezza, sempre da confermare con chi fa il trattamento:
- acciai da bonifica come il 42CrMo4: 0,1–0,5 mm, spesso intorno a 0,3–0,4 mm;
- acciai per lavorazioni a caldo come l’X40CrMoV5-1: 0,1–0,3 mm;
- acciai rapidi: pochi centesimi, 0,05–0,15 mm.
Più profondo non vuol dire meglio. Su un tagliente o su uno spigolo sottile uno strato troppo spesso si scheggia; su un albero molto caricato uno strato troppo sottile rischia di sfondarsi sotto la pressione di contatto. La profondità si sceglie in base al carico, non al prezzo del ciclo.
Nitrurazione gassosa, ionica e in bagno di sali
Cambia il modo in cui l’azoto arriva alla superficie. Il risultato metallurgico è simile, ma cambiano il controllo dello strato e la mascheratura.
Nitrurazione gassosa
Il pezzo sta in un forno con un’atmosfera di ammoniaca che si dissocia sulla superficie calda e cede azoto. Le temperature tipiche vanno da circa 495 a 565 °C. Nel ciclo a uno stadio si lavora tra 495 e 525 °C; nel ciclo a due stadi il secondo stadio sale a 550–565 °C e riduce lo spessore dello strato bianco.
Oggi i forni moderni controllano il potenziale di nitrurazione dell’atmosfera: in pratica si decide quanto strato di composti far crescere e di che tipo. Va bene sia per i pezzi in serie sia per quelli grandi.
Nitrurazione ionica o al plasma
Si lavora in una camera sotto vuoto con una miscela di gas a bassa pressione. Una scarica elettrica tra il pezzo e la camera crea un plasma che porta l’azoto sulla superficie. Il processo permette di ottenere uno strato di composti monofase γ’ oppure di evitarlo del tutto, cosa utile sui pezzi a fatica.
È il metodo preferito per gli acciai inossidabili. Un altro vantaggio pratico: le zone da non trattare si possono coprire con schermi meccanici, oltre che con le vernici protettive.
Nitrurazione in bagno di sali
Il pezzo si immerge in un bagno di sali fusi, tra circa 510 e 580 °C. Si formano uno strato di composti, utile contro l’usura, e una zona di diffusione che aiuta la resistenza a fatica. I cicli sono brevi, spesso di poche ore, ma il processo non è adatto quando servono strati profondi: lì si passa alla nitrurazione gassosa.
| Processo | Come arriva l’azoto | Punti di forza | Da sapere |
|---|---|---|---|
| Gassosa | ammoniaca in forno, 495–565 °C | pezzi grandi e in serie, strato bianco regolabile con il potenziale di nitrurazione | cicli lunghi; mascheratura con vernici |
| Ionica (plasma) | gas a bassa pressione e scarica elettrica | strato bianco controllato o assente, inox, mascheratura con schermi meccanici | impianto sotto vuoto |
| Bagno di sali | sali fusi, 510–580 °C | cicli brevi | non adatta agli strati profondi |
Acciai da nitrurazione e durezze ottenibili
La durezza dello strato dipende dagli elementi che formano nitruri: alluminio, cromo, molibdeno, vanadio. L’alluminio dà le durezze più alte, il molibdeno riduce il rischio di infragilimento. Un acciaio al carbonio senza questi elementi si nitrura, ma la superficie resta molto meno dura.
Gli acciai pensati apposta sono quelli della norma EN ISO 683-5, che ha sostituito la vecchia EN 10085: per esempio 31CrMoV9, 34CrAlNi7-10 e 41CrAlMo7-10. In officina però si nitrurano molto anche il 42CrMo4 e gli acciai per utensili.
La tabella riporta valori indicativi per la nitrurazione ionica. Sono intervalli larghi perché dipendono dal ciclo, dallo stato di bonifica e dalla geometria del pezzo.
| Acciaio | Durezza superficiale (HV1) | Profondità NHD (mm) | Strato di composti (µm) |
|---|---|---|---|
| C45 (1.1191) | 250–500 | 0,2–0,6 | 2–10 |
| 16MnCr5 (1.7131) | 450–850 | 0,2–0,6 | 2–10 |
| 42CrMo4 (1.7225) | 500–750 | 0,2–0,6 | 2–10 |
| 34CrNiMo6 (1.6582) | 500–750 | 0,2–0,6 | 2–10 |
| 31CrMoV9 (1.8519) | 650–900 | 0,2–0,6 | 2–10 |
| 34CrAlNi7-10 (1.8550) | 800–1200 | 0,1–0,5 | – |
| X40CrMoV5-1 (1.2344) | 800–1200 | 0,1–0,3 | 2–10 |
| X155CrVMo12-1 (1.2379) | 800–1200 | 0,05–0,3 | 0–8 |
| Acciai rapidi (es. 1.3343) | 800–1200 | 0,05–0,15 | 0–2 |
| Ghisa sferoidale GJS-400 | 500–700 | 0,1–0,6 | 3–12 |
| Inox X5CrNi18-10 (1.4301) | 800–1200 | 0,05–0,1 | 0–1 |
Per il 41CrAlMo7-10, l’acciaio da nitrurazione classico, le schede dei produttori indicano circa 1000–1200 HV in superficie.
Gli inossidabili si nitrurano soprattutto al plasma e con strati molto sottili. Se la resistenza alla corrosione è il motivo per cui hai scelto l’inox, parlane prima con chi fa il trattamento: il ciclo va scelto con attenzione.
Prima della nitrurazione: bonifica e distensione
La nitrurazione indurisce solo la pelle. Il cuore deve già avere la resistenza che serve, e per questo gli acciai si nitrurano allo stato bonificato, cioè temprati e rinvenuti. Sugli acciai da nitrurazione il cuore è spesso intorno a 28–32 HRC.
La regola da non dimenticare: il rinvenimento deve essere fatto a una temperatura più alta di quella di nitrurazione. Le schede degli acciai chiedono un margine da 20 a 50 °C. Se il ciclo di nitrurazione supera la temperatura di rinvenimento, il cuore perde durezza e il pezzo può cambiare quota.
Un esempio dalle schede del 41CrAlMo7-10: tempra da 870–930 °C in olio o acqua, rinvenimento tra 580 e 700 °C, nitrurazione tra 480 e 570 °C.
Sui pezzi precisi conviene anche una distensione dopo la sgrossatura: si scalda il pezzo circa 30 °C sotto l’ultima temperatura di rinvenimento, lo si tiene almeno 2 ore e lo si lascia raffreddare lentamente in forno. Poi si finisce di macchina e si nitrura. Così le tensioni di lavorazione non si scaricano durante il trattamento.
Dopo la nitrurazione il pezzo cresce di poco, ma cresce: quanto dipende da acciaio, ciclo, spessore dello strato e forma. Nella maggior parte dei casi non si rettifica dopo, anche perché si toglierebbe la parte migliore dello strato. Il sovrametallo, se serve, si concorda con chi fa il trattamento.
Nitrurazione o cementazione?
Sono due trattamenti superficiali molto usati sugli organi di trasmissione, ma lavorano in modo opposto. La cementazione porta carbonio a 880–980 °C e poi richiede tempra; la nitrurazione resta sotto i 600 °C e non tempra. Da qui tutte le altre differenze.
| Nitrurazione | Cementazione | |
|---|---|---|
| Elemento che entra | azoto | carbonio |
| Temperatura | circa 500–570 °C | circa 880–980 °C, poi tempra e rinvenimento |
| Acciai | da bonifica e da nitrurazione, già bonificati | a basso carbonio, da cementazione |
| Profondità tipica | decimi di millimetro | da qualche decimo a diversi millimetri |
| Deformazioni | minime | da mettere in conto, spesso si rettifica dopo |
| Quando sceglierla | usura, fatica, quote che non devono muoversi | carichi di contatto alti, ingranaggi molto sollecitati |
Se il pezzo ha già un cuore bonificato e non può essere rettificato dopo, la nitrurazione vince quasi sempre. Se deve reggere pressioni di contatto molto alte, serve lo strato profondo della cementazione: trovi tempi, profondità e acciai nella guida alla cementazione dell’acciaio.
E la nitrocarburazione?
È una variante che porta in superficie azoto e un po’ di carbonio. Si fa a temperature simili, tra circa 520 e 600 °C nella forma più comune, ma con cicli di poche ore. La zona di diffusione è meno profonda.
Spesso si completa con una post-ossidazione: un sottile strato di ossido, di pochi micron, che migliora la resistenza alla corrosione.
Cosa scrivere a disegno
Scrivere solo “nitrurato” lascia tutto alla buona volontà di chi fa il trattamento. Il modo di indicare i trattamenti termici sui disegni è definito dalla ISO 15787. Per una nitrurazione servono almeno:
- il trattamento: nitrurazione gassosa, ionica oppure lasciata libera;
- la profondità NHD con la tolleranza, per esempio 0,3 +0,1 mm;
- la durezza superficiale minima, con il carico di prova (per esempio HV1);
- lo spessore massimo dello strato di composti, se conta;
- le zone da non trattare, indicate sul disegno.
Chi fa il trattamento ti chiederà anche l’acciaio e lo stato di fornitura: con un 42CrMo4 bonificato e un rinvenimento noto può scegliere il ciclo senza sorprese.
Errori da evitare
- Rinvenimento troppo basso: se il pezzo è stato rinvenuto sotto la temperatura di nitrurazione, in forno perde durezza a cuore e cambia quota.
- Nessuna distensione su pezzi lunghi o asimmetrici: le tensioni di lavorazione si liberano durante il ciclo e il pezzo si storce.
- Strato bianco spesso dove lavora a fatica: è duro ma fragile. Se il pezzo è soggetto a urti o a carichi alternati, chiedi uno strato sottile o assente.
- Rettificare dopo: con strati di pochi decimi, togliere anche solo qualche centesimo significa perdere la parte più dura.
Per controllare la durezza dopo il trattamento
La durezza scritta a disegno va verificata sul pezzo trattato: chi fa il trattamento di solito la certifica, ma un controllo in accettazione evita sorprese al montaggio.
- Durometro portatile: per controllare la durezza su pezzi grandi senza portarli in laboratorio
- Lime di prova durezza: controllo rapido a campione: se la lima non morde, il pezzo è più duro della sua taratura
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Video: la nitrurazione spiegata
Una lezione in italiano che riassume il trattamento, utile per fissare i concetti.
Domande frequenti
A cosa serve la nitrurazione?
Indurisce la superficie dell’acciaio per resistere a usura e fatica senza una tempra finale, quindi con deformazioni minime. Si usa su ingranaggi, alberi, cilindri di estrusori, stampi per lavorazioni a caldo e steli di cilindri idraulici.
Quanto penetra la nitrurazione?
In genere la profondità NHD è tra 0,1 e 0,6 mm. Si misura fino al punto in cui la durezza scende a 50 HV sopra quella del cuore. Lo strato di composti in superficie è di pochi micron, di solito sotto i 50 µm.
Qual è la differenza tra cementazione e nitrurazione?
La cementazione aggiunge carbonio a circa 880–980 °C e poi richiede la tempra: lo strato è più profondo ma il pezzo si deforma. La nitrurazione aggiunge azoto a circa 500–570 °C e non richiede tempra: lo strato è più sottile e le deformazioni sono minime.
Che durezza si ottiene con la nitrurazione?
Dipende dall’acciaio. Valori indicativi: 500–750 HV sul 42CrMo4, 650–900 HV sul 31CrMoV9, circa 1000–1200 HV sul 41CrAlMo7-10. Su un C45, senza elementi che formano nitruri, si resta molto più bassi.
Si può nitrurare l’acciaio inox?
Sì, soprattutto con la nitrurazione ionica. Si ottengono durezze alte, indicativamente 800–1200 HV, ma su strati molto sottili, di qualche centesimo di millimetro. Se conta la resistenza alla corrosione, il ciclo va concordato con chi fa il trattamento.
Si può rettificare un pezzo nitrurato?
Si può, ma con strati di pochi decimi di millimetro si toglie la parte più dura. Di solito il pezzo si finisce di macchina prima e dopo la nitrurazione non si rettifica.
Norme di riferimento
- ISO 18203: determinazione della profondità degli strati induriti, compresa la profondità di nitrurazione (NHD).
- EN ISO 683-5: acciai da nitrurazione, condizioni tecniche di fornitura (sostituisce la EN 10085).
- ISO 15787: indicazione dei trattamenti termici sui disegni tecnici.
- AMS 2759/10: nitrurazione gassosa automatica con controllo del potenziale, usata nel settore aeronautico.
Per il quadro completo di tempra, rinvenimento e bonifica c’è la guida ai trattamenti termici degli acciai; per scegliere il materiale parti dalla pagina materiali e trattamenti termici.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.