

In sintesi: si possono saldare solo le termoplastiche (PP, PE, ABS, PVC, PC e simili), che si ammorbidiscono con il calore; vetroresina e resine non si saldano. La regola che conta è una: si salda una plastica solo con la stessa plastica, quindi prima si legge la sigla stampata sul pezzo (per esempio >PP<). Per le riparazioni si usano il saldatore ad aria calda con bacchetta d’apporto (circa 260–350 °C secondo il materiale), il saldatore a punta piatta e la graffettatrice a caldo, che annega graffette d’acciaio a cavallo della crepa. Lavora sempre con aerazione: i fumi, soprattutto del PVC, sono irritanti.
Un paraurti crepato, la vaschetta del radiatore, un serbatoio di plastica, un kayak, il telo del rimorchio, una cassetta in PP. Molte di queste riparazioni sembrano impossibili e finiscono con la colla, che dopo qualche settimana cede. La plastica giusta però si salda davvero: le due parti fondono insieme e il giunto, se fatto bene, è quasi resistente quanto il pezzo. Il segreto non è l’attrezzo, è sapere che plastica si ha davanti e scaldarla quanto basta senza bruciarla.
Non tutte le plastiche si saldano, e la prima cosa da fare è capire con quale hai a che fare. Poi si sceglie il metodo, si regola la temperatura e si passa alla pratica: la riparazione di un paraurti, i teli in PVC e i tubi in polietilene.
Quali plastiche si possono saldare
Le plastiche si dividono in due famiglie che con il calore si comportano in modo opposto.
- Termoplastiche: scaldate si ammorbidiscono e fondono, raffreddandosi tornano solide. Si possono saldare. Sono la maggior parte delle plastiche di uso comune: polipropilene, polietilene, ABS, PVC, policarbonato, poliammide.
- Termoindurenti: dopo la formatura il calore non le ammorbidisce più, al massimo le brucia. Non si saldano. Sono la vetroresina, le resine poliestere ed epossidiche, molti poliuretani rigidi. Si riparano con resina e tessuto di fibra.
Anche tra le termoplastiche non tutte si saldano tra loro: un PP non si lega a un ABS. Per questo la prima cosa da fare, sempre, è identificare il materiale.
Come riconoscere la plastica
Quasi tutti i pezzi tecnici portano una sigla stampata in rilievo sul lato interno, racchiusa tra i simboli > e <, secondo la norma ISO 11469. Sui paraurti trovi spesso >PP<, >PP-EPDM< o >PP+EPDM-T20< (polipropilene caricato con gomma e talco), >PC/PBT< o >ABS<. Sugli oggetti di consumo c’è il triangolo con il numero del riciclo.
| Sigla | Materiale | Dove lo trovi | Saldabilità |
|---|---|---|---|
| PP, PP-EPDM | Polipropilene | Paraurti, vaschette, serbatoi, casse | Ottima |
| PE, PE-HD | Polietilene | Taniche, tubi, kayak, serbatoi | Ottima, ma la superficie va raschiata |
| ABS | Acrilonitrile butadiene stirene | Carene di moto, griglie, plastiche interne | Buona |
| PVC | Polivinilcloruro | Tubi, teloni, profili | Buona, fumi aggressivi |
| PC, PC/PBT | Policarbonato e miscele | Paraurti di alcune auto, fari | Discreta, serve più temperatura |
| PA | Poliammide (nylon) | Coperchi motore, vaschette, ingranaggi | Delicata, assorbe umidità |
| GRP, SMC | Vetroresina e compositi termoindurenti | Scafi, pannelli, carrozzerie | Non saldabile |
Se la sigla non c’è, un metodo pratico è provare a saldare una bacchetta su un punto nascosto: se dopo il raffreddamento si stacca senza sforzo, il materiale non è quello giusto.
I metodi per saldare la plastica
Aria calda con bacchetta d’apporto
Il metodo classico dei professionisti. Un saldatore ad aria calda con regolazione della temperatura scalda insieme il bordo del pezzo e una bacchetta dello stesso materiale; la bacchetta viene premuta nel cianfrino e i due materiali si fondono. Con gli ugelli rapidi (a pattino) la bacchetta passa dentro l’ugello e si salda in modo regolare e veloce. È il metodo per serbatoi, cisterne, tubi di scarico e riparazioni robuste.
Saldatore a punta piatta
Un saldatore elettrico da 80–100 W con punte piatte o a spatola: si fonde il bordo del pezzo, si aggiunge la bacchetta e si “impasta” il materiale con la punta. Costa poco ed è il più diffuso per il fai da te. Funziona bene su crepe e piccoli buchi, meno su riparazioni lunghe.
Graffettatrice a caldo
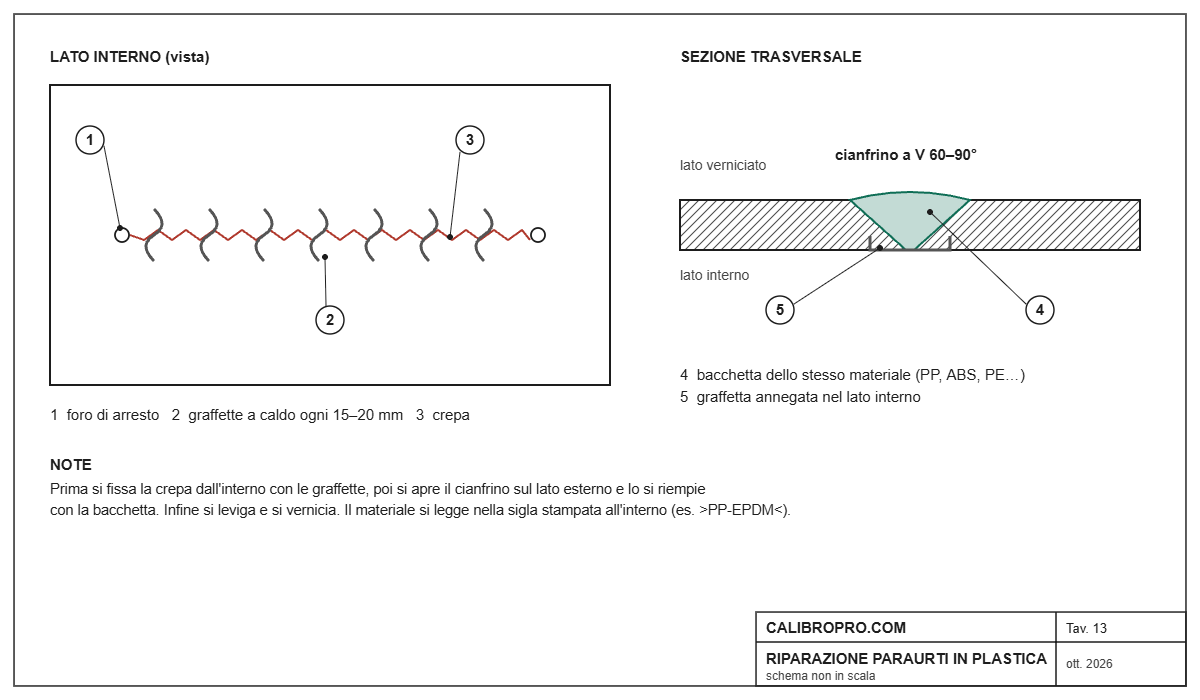
Un piccolo apparecchio che scalda per resistenza delle graffette d’acciaio inox e le annega nella plastica a cavallo della crepa, dal lato interno. Le graffette fanno da armatura e tengono allineati i lembi; poi si rifinisce con la bacchetta sul lato esterno. È il metodo preferito dai carrozzieri per i paraurti, perché unisce resistenza e velocità.
Metodi industriali
Nella produzione si usano processi diversi: saldatura a ultrasuoni (piccoli pezzi in ABS e PC), a piastra calda, a vibrazione, laser per plastiche trasparenti. Per i tubi in polietilene di acqua e gas si usano la saldatura testa a testa e l’elettrofusione, con macchine dedicate e procedure regolate da norme (in Italia UNI 10520 e UNI 10521) e saldatori qualificati.
Temperature indicative per l’aria calda
| Materiale | Temperatura indicativa dell’aria | Note |
|---|---|---|
| PE | 260–300 °C | Raschiare la superficie: lo strato esterno ossidato non si salda |
| PP | 280–320 °C | Il più facile; bacchetta PP o PP-EPDM per i paraurti |
| PVC | 280–330 °C | Brucia facilmente e libera fumi acidi: aerazione obbligatoria |
| ABS | 300–350 °C | Fonde bene, attenzione a non bruciarlo |
| PC, PC/PBT | 330–380 °C | Va asciugato bene prima, altrimenti fa bolle |
I valori dipendono dall’attrezzo, dall’ugello e dalla distanza: fa fede la scheda della bacchetta. Il segnale giusto è la superficie che diventa lucida e leggermente “bagnata”; se fuma, ingiallisce o fa bolle, sei troppo caldo.
Come riparare un paraurti crepato: passo passo
- Smonta e pulisci. Lavora sul paraurti smontato. Lava, sgrassa con un detergente per plastica e asciuga bene. Togli la vernice lungo la crepa sul lato esterno.
- Leggi la sigla sul lato interno e procurati la bacchetta dello stesso materiale.
- Allinea i lembi. Riporta la crepa in posizione con nastro di carrozzeria o morsetti sul lato esterno.
- Fora le estremità della crepa con una punta da 3 mm, così non avanza.
- Graffette dal lato interno. Con la graffettatrice annega le graffette ogni 15–20 mm a cavallo della crepa; taglia le gambe in eccesso. In alternativa, sul lato interno puoi saldare una rete in acciaio inox con la punta piatta.
- Cianfrino sul lato esterno. Apri un solco a V di 60–90° lungo tutta la crepa, fino a circa due terzi dello spessore.
- Riempi con la bacchetta. Con l’aria calda o la punta piatta scalda insieme bacchetta e fondo del solco e premi la bacchetta nel cianfrino, avanzando lentamente. Lascia un leggero sovrametallo.
- Lascia raffreddare senza forzare. La plastica ritira raffreddando: se forzi a caldo, la crepa si riapre accanto al cordone.
- Leviga e vernicia. Leviga a filo con carta grossa e poi fine, applica il promotore di adesione per plastica e vernicia.
Teli in PVC, tubi e serbatoi
I teli in PVC di teloni, coperture e piscine fuori terra si saldano per sovrapposizione: si scaldano le due facce con l’aria calda, attraverso un ugello piatto, e si preme subito con un rullo. Un sormonto di 3–4 cm tiene meglio di molte cuciture. I serbatoi e le taniche in PE si riparano con aria calda e bacchetta PE dopo aver raschiato la superficie fino al materiale vivo; per le cisterne di acqua potabile e i serbatoi di carburante è meglio affidarsi a chi lo fa di mestiere. I tubi di scarico in PVC si incollano con colla specifica, non si saldano; i tubi in PE per acqua e gas si saldano solo con le macchine dedicate.
Errori comuni
- Bacchetta del materiale sbagliato. Sembra attaccata, poi si stacca con un’unghia.
- Troppo calore. La plastica brucia, ingiallisce, fa bolle e perde resistenza. Meglio più passaggi lenti a temperatura giusta.
- Superficie sporca o verniciata. Vernice, cera e siliconi impediscono la fusione.
- Riparare solo dall’esterno. Sulle crepe dei paraurti serve un rinforzo interno, con graffette o rete.
- Raffreddare con acqua. Crea tensioni e cricche. Si lascia raffreddare all’aria.
Sicurezza
La plastica scaldata libera fumi: quelli di PVC contengono acido cloridrico, irritante per occhi e vie respiratorie; ABS e poliammide producono fumi altrettanto sgradevoli. Lavora all’aperto o con un’aspirazione vicino al pezzo, e se fai riparazioni frequenti usa una mascherina con filtro per vapori organici e particolato. Guanti contro le scottature: la plastica fusa si attacca alla pelle. Tieni l’attrezzo ad aria calda sul suo supporto, perché l’ugello resta rovente a lungo.
Attrezzi per saldare la plastica
- Kit graffettatrice a caldo per paraurti: il modo più rapido per riparare le crepe.
- Saldatore per plastica con punte e bacchette: per crepe e piccoli buchi.
- Pistola ad aria calda con temperatura regolabile: con ugello stretto per le bacchette.
- Bacchette per saldatura plastica: in PP, ABS e PE, secondo il pezzo.
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Domande frequenti
Che plastica si può saldare?
Si possono saldare le termoplastiche, come polipropilene (PP), polietilene (PE), ABS, PVC, policarbonato e poliammide. Vetroresina, resine e altri termoindurenti non si saldano.
Come si salda la plastica dura?
Dipende dal materiale: si identifica la sigla, si apre un cianfrino e si riempie con una bacchetta dello stesso materiale usando aria calda o un saldatore a punta piatta. Le plastiche dure tipo ABS e PC richiedono temperature più alte.
Si può saldare la plastica con il saldatore a stagno?
Con un saldatore a stagno si possono fare piccole riparazioni fondendo la plastica, ma la punta si rovina e la temperatura non è controllata. Meglio un saldatore per plastica con punte piatte o un apparecchio ad aria calda.
Che temperatura serve per saldare la plastica?
Indicativamente 260–300 °C per il polietilene, 280–320 °C per il polipropilene, 300–350 °C per l’ABS. I valori esatti dipendono dall’attrezzo e sono indicati sulla scheda della bacchetta.
Come si ripara un paraurti crepato?
Si allineano i lembi, si forano le estremità della crepa, si annegano graffette a caldo dal lato interno, si apre un cianfrino sul lato esterno e lo si riempie con una bacchetta dello stesso materiale; poi si leviga e si vernicia.
La plastica saldata è resistente?
Sì, se il materiale d’apporto è lo stesso del pezzo e la temperatura è corretta, il giunto si avvicina alla resistenza del materiale originale. Con il materiale sbagliato la saldatura si stacca facilmente.
Si può saldare la vetroresina?
No, la vetroresina è un termoindurente e non fonde. Si ripara con resina e tessuto di fibra di vetro.
Conclusioni
Saldare la plastica è più semplice di quanto sembri, purché si rispettino due condizioni: riconoscere il materiale e usare un apporto identico, e dosare il calore in modo che la superficie diventi lucida senza bruciare. Per i paraurti la combinazione vincente è graffette dall’interno e bacchetta dall’esterno; per serbatoi, teli e lavori più impegnativi serve l’aria calda con temperatura regolabile. Se il pezzo è in vetroresina, invece, la strada è un’altra: resina e fibra.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.