
In sintesi: la tranciatura separa una sagoma da una lamiera con un punzone che spinge il materiale dentro una matrice. È un taglio a freddo, velocissimo: una pressa con uno stampo progressivo fa decine o centinaia di pezzi al minuto. Le tre cose da capire sono il gioco tra punzone e matrice, che decide la qualità del bordo, la forza necessaria (F = perimetro × spessore × resistenza al taglio) e il tipo di stampo. Sotto trovi come avviene il taglio, i valori di gioco, il calcolo della forza con un esempio, gli stampi, la tranciatura fine, i difetti e quando conviene il laser.
Rondelle, staffe, lamierini dei motori elettrici, contatti, piastrine delle catene, parti di carrozzeria: tutti nascono da un nastro di lamiera che passa sotto una pressa. La tranciatura è l’operazione che li stacca, e su grandi serie nessun altro processo la batte per costo al pezzo. Ha però un prezzo d’ingresso, lo stampo, e qualche regola che chi viene dalle macchine utensili non sempre conosce.
Cos’è la tranciatura
Nella tranciatura un punzone scende sulla lamiera appoggiata su una matrice, che ha un foro della stessa forma ma un po’ più grande. Il materiale viene prima piegato, poi tagliato per un tratto e infine si strappa: la sagoma cade nella matrice e la lamiera resta sopra. Non c’è truciolo, non c’è calore apprezzabile, e il ciclo dura una frazione di secondo.
Nel linguaggio d’officina si usano più parole per operazioni simili, e conviene tenerle distinte:
- Tranciatura in senso stretto: la parte che cade nella matrice è il pezzo buono. Si stacca il contorno esterno.
- Punzonatura o foratura: la parte che cade è lo sfrido, il pezzo buono è la lamiera con il foro.
- Cesoiatura: taglio rettilineo con due lame, come nelle cesoie a ghigliottina. Non serve uno stampo sagomato.
- Intaglio, rifilatura, spaccatura: tagli parziali del contorno, di solito dentro uno stampo progressivo.
La domanda “qual è la differenza tra punzonatura e tranciatura” ha quindi una risposta semplice: il principio è lo stesso, cambia quale delle due parti si tiene.
Come avviene il taglio: le zone del bordo
Guardando di taglio un bordo tranciato si vedono quattro zone, sempre nello stesso ordine, ed è da lì che si capisce se lo stampo lavora bene:
- Arrotondamento, dal lato del punzone: la lamiera si piega prima di cedere.
- Banda lucida: il taglio vero, dove il materiale scorre contro le pareti di punzone e matrice. Con il gioco giusto occupa circa un terzo dello spessore.
- Zona di frattura: opaca e un po’ inclinata. Qui le due cricche partite dagli spigoli di punzone e matrice si incontrano e il materiale si strappa.
- Bava, dal lato della matrice: piccola se gli spigoli sono affilati e il gioco è corretto.
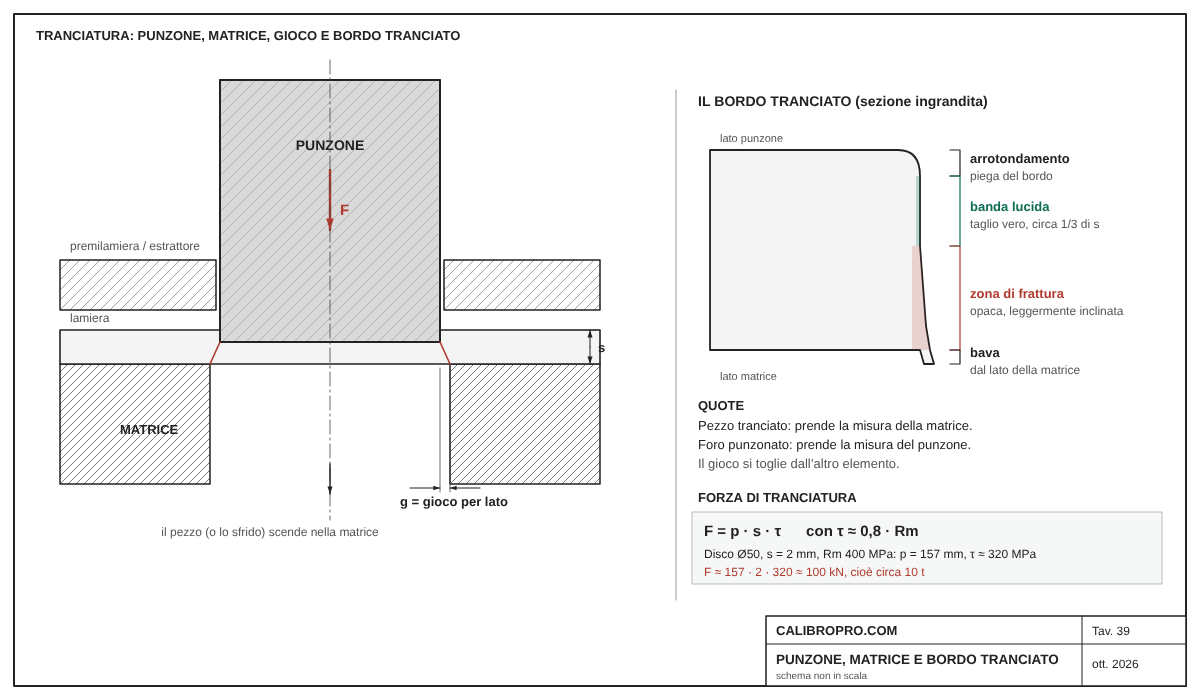
La regola sulle quote è la prima cosa da sapere quando si progetta uno stampo. Il pezzo tranciato prende la misura della matrice, perché è lei che ne definisce il contorno; il gioco si toglie dal punzone. Il foro punzonato prende la misura del punzone; il gioco si aggiunge alla matrice. Sbagliare questo passaggio vuol dire pezzi tutti fuori quota di due giochi.
Il gioco tra punzone e matrice
Il gioco è la distanza tra il bordo del punzone e quello della matrice, misurata per lato. Si esprime in percentuale dello spessore della lamiera e dipende soprattutto dalla durezza del materiale: più è duro, più gioco serve.
| Materiale | Gioco per lato indicativo (% dello spessore) |
|---|---|
| Alluminio e leghe tenere, rame | 5–6% |
| Ottone | 5–7% |
| Acciaio dolce (DC01, S235) | 5–8% |
| Acciaio inox austenitico | 7–10% |
| Acciai duri, ad alta resistenza | 8–10% e oltre |
Sono valori orientativi per la tranciatura tradizionale, che lavora di solito tra il 5 e il 10% per lato. Negli ultimi anni i costruttori di punzoni consigliano giochi più generosi: molti indicano il 10% per lato come valore standard e arrivano all’11–20% per allungare la vita del punzone; sulle punzonatrici, per l’acciaio dolce sotto i 3 mm, si usa un gioco totale del 15–20%, cioè 7,5–10% per lato. Con più gioco il punzone fatica meno e dura di più; il prezzo è una bava un po’ più alta e una banda lucida più corta. La scelta finale dipende da cosa conta di più su quel pezzo.
Il gioco si legge sul bordo. Troppo stretto: le due cricche non si incontrano, compare una seconda banda lucida, la forza sale e il punzone si consuma in fretta. Troppo largo: arrotondamento e bava grandi, bordo inclinato, pezzi deformati.
Come si calcola la forza di tranciatura
La formula è semplice e vale per qualsiasi sagoma:
F = p · s · τ
- p = perimetro tagliato, in mm (contorno più eventuali fori tranciati nello stesso colpo);
- s = spessore della lamiera, in mm;
- τ = resistenza al taglio del materiale, in N/mm². Se non si conosce, si stima con τ ≈ 0,8 · Rm. Come ordine di grandezza: circa 344 N/mm² per l’acciaio dolce, 517 per l’inox, 241 per l’ottone e 172 per l’alluminio.[1]
Esempio: un disco Ø50 da lamiera di 2 mm con Rm = 400 MPa. Il perimetro è 50 × π ≈ 157 mm, τ ≈ 0,8 × 400 = 320 N/mm². La forza è 157 × 2 × 320 ≈ 100.000 N, cioè circa 100 kN, una decina di tonnellate. Alla forza di taglio si aggiungono quella del premilamiera e quella di estrazione, e si tiene un margine: una pressa da 16–20 t è la scelta sensata per quel lavoro.
Quando la forza supera la pressa disponibile si può fare il punzone con il fondo inclinato, così il taglio avviene un po’ alla volta invece che tutto insieme, oppure si sfalsano in altezza i punzoni di uno stampo con molti fori. La forza di picco cala, il lavoro totale resta lo stesso.
Gli stampi di tranciatura
Lo stampo è un insieme di parti che lavorano insieme: la piastra portapunzoni con i punzoni, la matrice, il premilamiera o estrattore che tiene giù la lamiera e la sfila dal punzone quando risale, le colonne di guida che tengono allineate le due metà. Le matrici e i punzoni si fanno in acciaio per utensili temprato (tipo 1.2379) o in metallo duro quando le serie sono enormi.
- Stampo semplice: un’operazione per colpo. Economico, per serie piccole o pezzi semplici.
- Stampo a blocco (composto): fori e contorno nello stesso colpo e nella stessa stazione. Pezzi molto piani e fori ben centrati rispetto al contorno.
- Stampo progressivo: il nastro avanza di un passo a ogni colpo e attraversa più stazioni: foratura, centraggio con i piloti, eventuali pieghe, tranciatura finale. È lo standard per le grandi serie.
- Stampo transfer: i pezzi vengono staccati subito e spostati da un sistema di pinze tra le stazioni. Si usa per pezzi grandi o imbutiti.
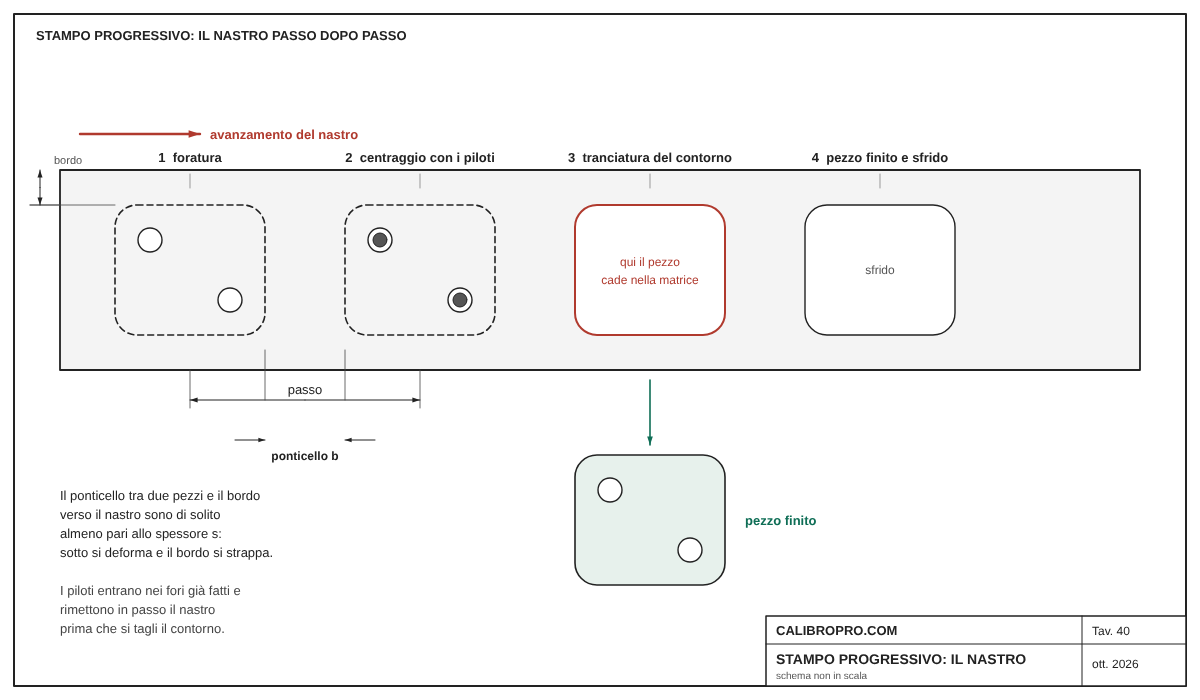
Nel progressivo conta molto la disposizione dei pezzi sul nastro. Il ponticello tra un pezzo e l’altro e il bordo verso il lato del nastro si tengono di solito almeno pari allo spessore: per lamiere sopra 0,8 mm si usano di solito 1,25 volte lo spessore per i passi corti e 1,5 volte per quelli da 64 mm in su. Più stretti, il nastro si deforma, fa onde tra un passo e l’altro e il pezzo esce strappato. Il materiale che resta tra i pezzi è sfrido, e su grandi serie è una voce di costo importante: girare il pezzo o metterne due affiancati può far risparmiare più di qualunque altra ottimizzazione.
Le macchine: presse e punzonatrici
- Presse meccaniche eccentriche o a ginocchiera: veloci, la scelta classica per gli stampi progressivi.
- Presse idrauliche: forza piena su tutta la corsa, più lente; utili su spessori grossi e stampi composti.
- Servopresse: la corsa è controllata da un servomotore, si rallenta nel momento del taglio e si accelera nel resto. Meno rumore, meno usura dello stampo.
- Punzonatrici CNC a torretta: utensili standard (tondi, quadri, asolati) montati in una torretta, il foglio si muove sotto. Niente stampo dedicato, quindi perfette per lotti piccoli e medi.
In questo video si vede la costruzione di uno stampo di tranciatura, dalle piastre al montaggio di punzoni e matrice:
La tranciatura fine
La tranciatura normale lascia una banda lucida di un terzo dello spessore e il resto fratturato. Per pezzi che devono funzionare direttamente sul bordo tranciato, come ingranaggi piani, camme, leve dei cambi e delle cinture di sicurezza, si usa la tranciatura fine. Il premilamiera ha un anello a V che entra nella lamiera attorno al contorno, sotto c’è un contropunzone che spinge in senso opposto, e il gioco scende intorno allo 0,5% dello spessore. Il materiale viene tenuto in compressione e si taglia per tutto lo spessore senza strapparsi: il bordo è liscio e perpendicolare, spesso senza bisogno di riprese. Servono presse a triplo effetto e acciai adatti, e lo stampo costa parecchio di più.
Difetti di tranciatura: cause e rimedi
| Difetto | Causa più probabile | Rimedio |
|---|---|---|
| Bava alta | Spigoli di punzone o matrice usurati, gioco troppo largo | Riaffilare, ricontrollare il gioco |
| Doppia banda lucida | Gioco troppo stretto | Allargare il gioco |
| Bava solo da un lato del pezzo | Punzone fuori centro rispetto alla matrice | Controllare guide e colonne, riallineare |
| Pezzo bombato o storto | Premilamiera debole, gioco largo, materiale tensionato | Aumentare la pressione del premilamiera, stampo a blocco |
| Sfrido che risale con il punzone | Effetto ventosa del lubrificante, matrice troppo liscia | Punzoni con espulsore, matrice con leggera conicità di scarico |
| Punzone che si rompe | Gioco stretto, punzone troppo sottile rispetto allo spessore | Allargare il gioco, guidare il punzone nel premilamiera |
Una regola pratica sui fori: il diametro di un foro punzonato non dovrebbe scendere sotto lo spessore della lamiera. Con utensili standard si tiene un diametro almeno pari allo spessore sull’acciaio dolce e almeno doppio sull’inox; con utensili completamente guidati si scende a 0,75 e a 1 volta lo spessore. Sotto quella misura i punzoni si spezzano e serve uno stampo con punzoni guidati.
Tranciatura, laser o punzonatrice: quando conviene cosa
| Processo | Costo iniziale | Velocità | Conviene per |
|---|---|---|---|
| Stampo di tranciatura in pressa | alto (lo stampo) | altissima | grandi serie dello stesso pezzo |
| Punzonatrice CNC | basso (utensili standard) | media | lotti medi, molti fori e forme ripetute |
| Taglio laser | nessuno | media su spessori sottili | prototipi, lotti piccoli, forme complesse |
| Taglio ad acqua | nessuno | bassa | materiali che non devono scaldarsi, spessori grandi |
Il punto di pareggio dipende dal pezzo, ma il ragionamento è sempre lo stesso: lo stampo costa una volta sola, il laser costa a ogni pezzo. Su qualche centinaio di pezzi vince il laser, su centinaia di migliaia vince lo stampo.
E la tranciatura del legno?
Nel legno la parola ha un altro significato. Il tranciato è un foglio di legno sottile, di solito da 0,6 a 2 mm di spessore, ottenuto tagliando un tronco a fette con una lama che scorre sulla sua superficie. Serve a impiallacciare pannelli e mobili. Con la tranciatura delle lamiere ha in comune solo il nome.
Lavorazioni collegate
Dopo la tranciatura un pezzo di lamiera passa spesso per la piegatura, l’imbutitura o la saldatura. Per il quadro generale dei processi c’è la guida alle lavorazioni meccaniche; per unire le parti in lamiera, quella alla saldatura a punti. Le quote dei pezzi tranciati si controllano con il calibro a corsoio e, per gli spessori, con il micrometro.
Domande frequenti
Cosa vuol dire tranciatura?
È il taglio a freddo di una lamiera con un punzone che spinge il materiale dentro una matrice sagomata. La sagoma si stacca dalla lamiera in un colpo di pressa, senza truciolo.
Qual è la differenza tra punzonatura e tranciatura?
Il principio è lo stesso. Nella tranciatura il pezzo buono è la parte che cade nella matrice; nella punzonatura cade lo sfrido e il pezzo buono è la lamiera forata.
Come si calcola la forza di tranciatura?
Con F = p · s · τ: perimetro tagliato per spessore per resistenza al taglio, che si può stimare come 0,8 volte la resistenza a trazione Rm. Un disco Ø50 da 2 mm in acciaio con Rm 400 MPa richiede circa 100 kN, una decina di tonnellate.
Quanto gioco serve tra punzone e matrice?
Per lato, in percentuale dello spessore: circa 5–6% per alluminio e rame, 5–8% per acciaio dolce, 7–10% per inox, di più per gli acciai duri. Oggi molti costruttori di punzoni partono dal 10% per lato. Giochi più ampi allungano la vita del punzone ma aumentano la bava.
Il pezzo tranciato prende la misura del punzone o della matrice?
Della matrice. Il foro punzonato invece prende la misura del punzone. Per questo nella tranciatura il gioco si toglie dal punzone e nella foratura si aggiunge alla matrice.
Cos’è la tranciatura fine?
Una tranciatura con premilamiera ad anello a V, contropunzone e gioco di circa lo 0,5% dello spessore. Il materiale resta in compressione e si taglia per tutto lo spessore: il bordo esce liscio e perpendicolare.
Cos’è la tranciatura del legno?
Nel legno il tranciato è un foglio sottile, di solito da 0,6 a 2 mm di spessore, tagliato da un tronco con una lama e usato per impiallacciare pannelli e mobili. Non ha nulla a che fare con la tranciatura delle lamiere.
Fonti
- Tech Solutions Guide (rev. E) – Mate Precision Technologies
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.