
Rugosimetro: come si misura la rugosità Ra, Rz e Rt
In breve
Il rugosimetro a contatto fa scorrere sulla superficie uno stilo con la punta di diamante per pochi millimetri, registra il profilo e ne calcola i parametri. I due che si leggono di più sono Ra, la media degli scostamenti dalla linea media, e Rz, la media delle altezze picco-valle misurate su cinque tratti.
Perché la misura valga qualcosa servono quattro cose: strumento verificato sul suo campione, cut-off adatto alla rugosità attesa (0,8 mm per Ra tra 0,1 e 2 µm, il caso più comune), traccia perpendicolare ai segni di lavorazione e almeno tre letture in punti diversi.
Vai a: i parametri · quale cut-off · come si misura · meccanico o ottico · cosa serve
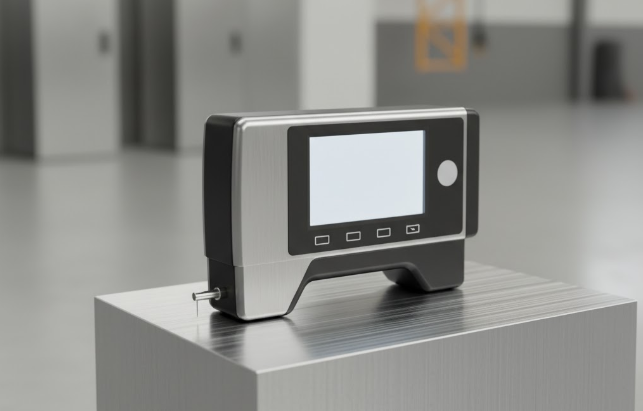
Sul display di un rugosimetro compare un numero con due decimali, e sembra tutto finito lì. Quel numero però dipende dal cut-off che hai scelto, da come è appoggiato il pezzo e da come la traccia attraversa i segni dell’utensile. Qui sotto c’è come si misura perché il valore regga anche davanti al cliente.
Perché la rugosità conta
La superficie di un pezzo non è mai perfettamente liscia: anche la più brillante delle rettifiche presenta microvalli e micropicchi.
Queste irregolarità influenzano:
- l’attrito: superfici troppo rugose aumentano il consumo di energia;
- la lubrificazione: superfici troppo lisce non trattengono il film d’olio;
- la tenuta: superfici irregolari possono causare perdite di pressione o trafilamenti.
Se devi ancora attrezzarti, nella guida ai migliori rugosimetri confrontiamo i modelli adatti all’officina, dal riferimento professionale alle alternative economiche.
Cos’è un rugosimetro e come funziona
Il rugosimetro (o profilometro) è lo strumento che misura la microgeometria di una superficie.
Ne esistono due grandi categorie:
- Rugosimetro a contatto, dotato di uno stilo diamantato che scorre sul pezzo e rileva le variazioni verticali;
- Rugosimetro ottico o laser 3D, che utilizza luce o interferenza per ricostruire digitalmente il profilo senza toccare il pezzo.
Il principio è semplice: lo strumento percorre un tratto standard (in genere 4–6 mm) e genera un profilo altimetrico, da cui il software calcola i principali parametri di rugosità.
I parametri principali della rugosità superficiale
Conoscere i parametri significa saper interpretare i numeri che il rugosimetro restituisce.
| Simbolo | Nome | Significato | Tipico intervallo (µm) |
|---|---|---|---|
| Ra | Rugosità media aritmetica | Media delle deviazioni del profilo dalla linea mediana | 0,05 – 3,2 |
| Rz | Altezza massima del profilo | Media delle altezze picco-valle massime misurate su cinque tratti di campionamento | 0,1 – 15 |
| Rt | Altezza totale del profilo | Distanza tra il picco più alto e la valle più profonda su tutta la lunghezza di valutazione | 0,2 – 30 |
| Rq | Deviazione quadratica media | Indice alternativo a Ra, più sensibile ai picchi estremi | 0,05 – 3 |
| Rp / Rv | Picco massimo e valle massima | Misurano singolarmente le escursioni massime del profilo | variabile |
In pratica, più basso è il Ra, più liscia è la superficie.
Quale cut-off scegliere
Il cut-off (λc) è la lunghezza di campionamento che separa la rugosità dall’ondulazione: sbagliarlo falsa il risultato più di quanto si creda. La norma ISO 4288 lo lega al valore di rugosità atteso.
| Ra atteso (µm) | Cut-off λc (mm) | Lunghezza di valutazione (mm) | Lavorazioni tipiche |
|---|---|---|---|
| < 0,02 | 0,08 | 0,4 | Superfiniture molto spinte |
| 0,02 – 0,1 | 0,25 | 1,25 | Lappatura, superfinitura |
| 0,1 – 2 | 0,8 | 4 | Rettifica, tornitura e fresatura di finitura |
| 2 – 10 | 2,5 | 12,5 | Tornitura e fresatura standard |
| > 10 | 8 | 40 | Sgrossatura, superfici grezze |
La lunghezza di valutazione standard è pari a 5 cut-off consecutivi. Se non conosci il Ra atteso, parti da 0,8 mm: copre la maggior parte delle finiture d’officina.
Le ISO 4287 e 4288 sono state sostituite nel 2021 dalla serie ISO 21920, ma su disegni e strumenti i riferimenti alle norme vecchie si trovano ancora ovunque.
Come si misura la rugosità, passo per passo
1. Preparazione
- Pulisci la superficie da olio, trucioli o polvere.
- Fissa il pezzo su una base stabile e piana.
2. Calibrazione
- Usa un campione di riferimento certificato secondo ISO 5436-1.
- Imposta il filtro di cut-off (0,8 mm per la maggior parte delle lavorazioni).
3. Misura
- Posiziona il puntale e avvia la scansione.
- Evita i bordi o zone con discontinuità.
- Effettua almeno tre letture in punti diversi.
4. Analisi
- Controlla Ra, Rz e Rt.
- Confronta i valori con le specifiche di disegno.
Per il significato completo dei parametri e le tabelle di conversione Ra-Rz-classe N, vedi la guida a rugosità Ra, Rz e Rt.
Differenza tra rugosità e finitura superficiale
La rugosità descrive le microirregolarità (picchi e valli), mentre la finitura superficiale comprende anche direzione dei segni, ondulazioni e difetti macroscopici.
Una buona finitura è il risultato di una rugosità controllata e di un processo di lavorazione ottimizzato.
Rugosimetro a contatto o ottico: quale scegliere
| Caratteristica | Meccanico (a contatto) | Laser / Ottico 3D |
|---|---|---|
| Principio | Puntale diamantato | Fascio luminoso / interferenza |
| Tipo di superfici | Metalliche, standard | Delicate, complesse, lucidate |
| Velocità di misura | Media | Alta |
| Costo | Basso/medio | Alto |
| Contatto con il pezzo | Sì | No |
Per la maggior parte delle officine meccaniche, un rugosimetro portatile a contatto è la soluzione ideale: robusto, preciso e di facile calibrazione.
Quando controllare la rugosità
La misura è indispensabile quando:
- si richiede accoppiamento di precisione (alberi, boccole, cuscinetti);
- si devono garantire superfici di tenuta;
- è prevista una galvanizzazione o verniciatura;
- si deve verificare una rettifica o lappatura di precisione.
Ogni volta che si cambia utensile o materiale, è consigliabile ricontrollare la rugosità.
Errori comuni da evitare
- Non tarare il puntale: ogni strumento va calibrato periodicamente.
- Tratti troppo corti: non rappresentano la superficie reale.
- Non indicare il parametro nel disegno tecnico: scrivere solo “rugosità 1,6” è ambiguo; serve «Ra 1,6» con il simbolo grafico della ISO 1302, oggi ISO 21920-1.
- Misurare su bordi o fori: causa letture falsate.
Ra in millimetri: quanto vale davvero
Ra si esprime in micrometri, e 1 µm è un millesimo di millimetro: un Ra 0,8 vuol dire scostamenti medi di 0,0008 mm, invisibili a occhio nudo. Valori indicativi, perché la rugosità che si ottiene dipende molto da utensile, parametri e macchina:
| Ra (µm) | In mm | Lavorazione tipica |
|---|---|---|
| 0,1 | 0,0001 | Lappatura, superfinitura |
| 0,2 | 0,0002 | Rettifica fine, lappatura |
| 0,4 | 0,0004 | Rettifica |
| 0,8 | 0,0008 | Rettifica, tornitura di finitura molto curata |
| 1,6 | 0,0016 | Tornitura e fresatura di finitura |
| 3,2 | 0,0032 | Tornitura e fresatura normali |
| 6,3 | 0,0063 | Sgrossatura leggera |
| 12,5 | 0,0125 | Sgrossatura |
| 25 | 0,025 | Sgrossatura pesante, superfici grezze |
La tabella completa con Rz e classi N, e il calcolatore per passare da un valore all’altro, sono nella guida alla rugosità Ra, Rz e Rt.
Cosa serve per misurare la rugosità
- Rugosimetro portatile: per misurare in officina, anche sul pezzo in macchina
- Campione di rugosità: per verificare lo strumento prima di misurare
- Piastrine di confronto della rugosità: stima rapida al tatto e a vista, senza strumento
I migliori rugosimetri →Tabelle Ra, Rz e Rt
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Domande frequenti
Come si interpreta un valore Ra = 1,6 µm?
È una superficie mediamente liscia, tipica di una tornitura fine o una fresatura di precisione.
Quanti valori si devono misurare per essere certi?
Almeno tre misure in punti diversi della superficie, soprattutto su componenti di grandi dimensioni.
Serve un ambiente controllato per misurare la rugosità?
Più della temperatura contano le vibrazioni: pezzo e strumento devono stare fermi su una base stabile, lontano da macchine in moto. Per le misure di laboratorio il riferimento resta comunque 20 °C.
Si può usare un rugosimetro laser per acciaio lucidato?
Sì. I sistemi ottici, come l’interferometria a luce bianca, lavorano bene sulle superfici lisce e lucide e non le rigano, ma costano molto più di un rugosimetro a contatto.
Prima di scrivere la misura sul rapporto
Controlla tre cose: che il rugosimetro sia stato verificato sul suo campione, che il cut-off sia adatto alla rugosità che ti aspetti e che la misura sia fatta perpendicolare ai solchi di lavorazione. Se ne manca una, il numero sul display vale poco.
Per il resto del controllo dimensionale:
- Micrometro: come funziona e come si legge
- Comparatore centesimale: uso e principi di funzionamento
- Tolleranza IT7: valori e tabella ISO 286
- Tabella conversione mm–pollici
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.