
Strumenti di misura meccanica: quali servono in officina e come sceglierli
In breve
In officina servono pochi strumenti, scelti in base alla tolleranza da controllare. Il calibro legge il centesimo ma ha un errore di ±0,02–0,03 mm, quindi va bene per tolleranze larghe. Il micrometro arriva al millesimo e serve per alberi e spessori stretti, l’alesametro fa lo stesso sui fori, il comparatore misura scostamenti e controlla planarità, parallelismo e oscillazione, il rugosimetro misura la finitura.
La regola pratica: lo strumento deve essere almeno dieci volte più fine della tolleranza. Su un Ø 50 il calibro basta da IT11 in su, cioè con un campo di 0,16 mm o più; per un H7 o un g6 servono micrometro, alesametro, tampone o comparatore.
Vai a: tabella degli strumenti · micrometro o calibro · cosa comprare · riferibilità e taratura · kit di base
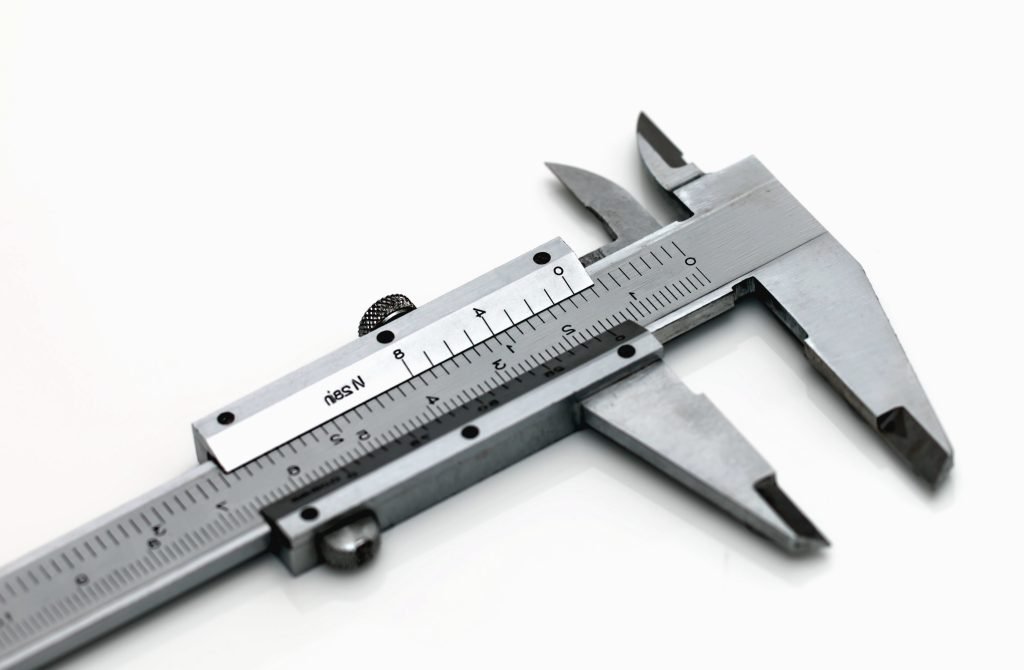
Un pezzo è buono solo se lo dice una misura, e la misura vale quanto lo strumento con cui la fai. Qui ci sono gli strumenti che servono davvero in officina, come si sceglie quello giusto per la tolleranza da controllare e cosa comprare, dalla fascia professionale a quella economica.
Quale strumento per quale controllo
Gli strumenti si dividono in tre famiglie. Quelli a lettura diretta, come calibro e micrometro, danno il valore della misura. Quelli comparativi, come comparatore e alesametro, dicono quanto il pezzo si scosta da un riferimento su cui li hai azzerati. I calibri fissi, come tamponi e forcelle passa/non passa, dicono solo se il pezzo è buono o da scartare: velocissimi, ma senza numeri da registrare.
| Strumento | Risoluzione tipica | Per cosa si usa | Approfondisci |
|---|---|---|---|
| Calibro a corsoio | 0,01 mm digitale; 0,02 o 0,05 mm a nonio | Esterni, interni e profondità con tolleranze larghe | Come si legge · Quale comprare |
| Micrometro | 0,01 mm; 0,001 mm nei millesimali | Alberi e spessori con tolleranze strette | Guida · Quale comprare |
| Comparatore | 0,01 mm; 0,001 mm nei millesimali | Scostamenti, planarità, parallelismo, oscillazione | Come si legge · Leva e stelo |
| Alesametro | quella del comparatore montato | Diametro dei fori, ovalizzazione, conicità | Guida |
| Rugosimetro | parametri Ra, Rz, Rt | Finitura superficiale | Come si misura · Quale comprare |
| Goniometro universale | 5′ con il nonio | Angoli e conicità | Guida |
| Blocchetti pianparalleli | classe secondo ISO 3650 | Azzerare e verificare gli altri strumenti | Taratura |
| Piano di riscontro | grado secondo DIN 876 | Riferimento per altezze e verifiche geometriche | Guida |
La regola pratica: lo strumento deve leggere almeno un decimo della tolleranza. Il calibro va bene per tolleranze larghe, indicativamente da IT11 in su (su un Ø 50 un IT11 vale 0,16 mm). Per IT10 e più strette, e di sicuro per un H7 o un g6, servono micrometro, alesametro, tampone o comparatore.
Micrometro o calibro
Il calibro è veloce e misura quasi tutto. Il micrometro misura una cosa sola, ma molto meglio, per due motivi. Il primo è il principio di Abbe, formulato da Ernst Abbe alla fine dell’Ottocento: la scala dovrebbe stare sulla stessa linea della quota misurata. Nel micrometro la vite è in asse con il pezzo; nel calibro la scala è spostata di lato rispetto ai becchi, e ogni minimo gioco del corsoio diventa errore sulla punta. Il secondo è la forza di misura: il cricchetto o la frizione del micrometro la tengono costante, sul calibro dipende dalla mano.
Per questo un calibro digitale da 150 mm ha un errore massimo di ±0,02–0,03 mm, mentre un micrometro 0–25 millesimale resta entro pochi micron. Il calibro serve per i controlli rapidi e le tolleranze larghe, il micrometro per le quote che contano. I dettagli sono nella guida al micrometro.
Il kit di base per l’officina
Se parti da zero, questi cinque coprono quasi tutti i controlli d’officina.
- Calibro digitale 150 mm: il primo strumento da avere
- Micrometro per esterni 0–25 mm: per alberi e spessori con tolleranze strette
- Comparatore con base magnetica: per oscillazione, planarità e allineamenti
- Alesametro: per i diametri dei fori
- Blocchetti pianparalleli: per verificare lo zero degli altri strumenti
I migliori calibri →I migliori micrometri
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
Cosa comprare: marchi e fasce
Nella fascia alta ci sono i marchi storici della metrologia, come Mitutoyo, Tesa, Mahr e Starrett: strumenti con tolleranze dichiarate, spesso accompagnati da un rapporto di collaudo del costruttore, riparabili e con ricambi. Sono la scelta per il controllo qualità e per chi lavora con clienti che chiedono certificati.
In mezzo ci sono marchi europei e asiatici meno noti che, per l’officina generale, vanno bene se dichiarano precisione e grado di protezione. Gli strumenti senza marca costano poco ma raramente dichiarano tolleranze verificabili: vanno bene per l’hobby, non per accettare o scartare pezzi.
Qualunque fascia scegli, uno strumento nuovo si controlla appena arriva su un riferimento noto, come un blocchetto pianparallelo, e poi a intervalli regolari.
Riferibilità e taratura
Una misura vale qualcosa per il cliente solo se è riferibile, cioè collegata con una catena ininterrotta di tarature al campione del metro. In pratica la catena è questa:
- il calibro d’officina si verifica con i blocchetti pianparalleli dell’azienda;
- i blocchetti sono tarati da un laboratorio accreditato, in Italia i centri LAT accreditati da ACCREDIA;
- i laboratori si riferiscono ai campioni dell’istituto metrologico nazionale, l’INRIM;
- l’INRIM realizza il metro secondo la definizione del Sistema Internazionale.
La ISO 9001 (punto 7.1.5 nell’edizione 2015) chiede di tarare o verificare a intervalli stabiliti gli strumenti quando la riferibilità è richiesta o ritenuta necessaria, e di identificarne lo stato. Se uno strumento risulta fuori tolleranza bisogna valutare se le misure fatte prima erano ancora valide. Come impostare la procedura è spiegato nella guida alla calibrazione degli strumenti secondo ISO 9001.
Temperatura: il riferimento è 20 °C
Le misure dimensionali si riferiscono a 20 °C, come stabilisce la ISO 1. Se pezzo e strumento sono alla stessa temperatura e hanno materiali simili, per esempio entrambi in acciaio, si dilatano quasi allo stesso modo e l’errore resta piccolo anche lontano dai 20 °C. Il problema vero nasce quando le temperature sono diverse, tipicamente con il pezzo appena uscito dalla macchina.
L’allungamento si calcola così[1]: ΔL = L × α × ΔT, dove per l’acciaio α vale circa 11 µm per metro e per grado. Un albero d’acciaio di 500 mm a 30 °C, misurato con uno strumento a 20 °C, risulta più lungo di 0,5 × 11 × 10 ≈ 55 µm: più di cinque centesimi, abbastanza per scartare un pezzo buono con una tolleranza di ±0,02 mm. Prima di misurare, lascia che il pezzo si porti alla temperatura dell’ambiente.
Gli altri strumenti in breve
Alesametro: due o tre punti
Il calibro nei fori tocca con i becchi a coltello e si mette facilmente di traverso; l’alesametro è fatto apposta. Quello a due punti va fatto oscillare per trovare il diametro, ma ruotandolo mostra bene l’ovalizzazione. Quello a tre punti si centra da solo ed è più veloce e ripetibile, però vede la forma del foro in modo diverso: un’ovalizzazione che il due punti mostra chiaramente sul tre punti si legge molto meno, mentre per un foro a tre lobi vale il contrario. Approfondisci nella guida agli alesametri.
Comparatore
Non misura quanto è lungo un pezzo ma quanto si sposta la superficie rispetto allo zero: è lo strumento delle tolleranze geometriche, come planarità, parallelismo e oscillazione. Ne esistono a stelo, per altezze e parallelismi, e a leva, per centraggi e spazi stretti: le differenze sono nella guida ai comparatori a leva e a stelo.
Rugosimetro
Fa scorrere una punta di diamante sulla superficie e ne ricava il profilo. Ra è la media aritmetica degli scostamenti dalla linea media; Rz è l’altezza massima del profilo, mediata sui tratti di campionamento. Parametri e regole di indicazione oggi sono nella serie ISO 21920, che ha sostituito ISO 4287 e ISO 1302. Come si usa è spiegato in come si misura la rugosità.
Piano di riscontro
Ogni misura di altezza e ogni verifica geometrica parte da un piano di riferimento, e il banco da lavoro non lo è. Oggi si usa quasi sempre il granito, stabile e senza ruggine; va pulito, coperto e verificato periodicamente, come spiegato nella guida ai piani di riscontro.
Errori comuni
- misurare un pezzo ancora caldo;
- non controllare lo zero prima di cominciare;
- stringere troppo: sul micrometro si usa il cricchetto o la frizione;
- misurare con becchi o incudini sporchi;
- usare uno strumento senza sapere quando è stato verificato l’ultima volta.
Un po’ di storia
In italiano la scala del calibro si chiama nonio, dal nome latino del portoghese Pedro Nunes, ma quella che usiamo oggi la descrisse il francese Pierre Vernier nel 1631: una seconda scala che scorre sulla prima e permette di leggere frazioni della divisione principale. Il micrometro a vite si diffonde in officina dalla metà dell’Ottocento. Oggi molti strumenti mandano i dati via cavo o Bluetooth al software di controllo statistico, senza trascrizioni a mano.
Domande frequenti
Quali sono gli strumenti di misura più usati in officina?
Calibro, micrometro, comparatore, alesametro e rugosimetro, con il piano di riscontro come riferimento e i blocchetti pianparalleli per le verifiche. Bastano per quasi tutti i controlli di dimensione, forma e finitura.
Ogni quanto va tarato uno strumento di misura?
Non c’è un intervallo fisso: lo decide l’azienda in base a uso, precisione richiesta e storico delle tarature. Per gli strumenti d’officina usati ogni giorno si parte spesso da un anno, e si accorcia l’intervallo se le verifiche trovano scostamenti.
Basta un calibro digitale per controllare un foro H7?
No. Su un Ø 50 l’H7 ha un campo di 25 µm, mentre il calibro ha un errore di ±0,02–0,03 mm. Serve un alesametro o un tampone passa/non passa.
Che differenza c’è tra risoluzione e accuratezza?
La risoluzione è il valore più piccolo che lo strumento mostra; l’accuratezza dice quanto quel valore è vicino al reale. Un calibro digitale mostra il centesimo, ma il suo errore può arrivare a due o tre centesimi.
Tutte le guide sugli strumenti di misura
Ogni strumento ha la sua guida dedicata, con funzionamento, lettura pratica ed errori tipici da evitare.
Misure dimensionali
- Micrometro: come si legge e come si usa
- Calibri digitali: quale scegliere
- Alesametro a 2 o 3 punti: misurare i fori
- Goniometro universale: misura angolare
Verifica geometrica e finitura
- Comparatore centesimale: lettura e funzionamento
- Comparatori a leva e a stelo
- Piani di riscontro: uso e manutenzione
- Tolleranze geometriche: simboli e controllo
Rugosità superficiale
- Rugosità Ra, Rz e Rt: parametri e tabelle
- Come si misura la rugosità con il rugosimetro
- Rugosimetri: quale comprare per l’officina
Taratura e riferimenti
- Calibrazione degli strumenti secondo ISO 9001
- Tolleranze meccaniche: classi ISO e tabelle
- Micrometri: confronto e guida all’acquisto
Fonti
- Temperature and Dimensional Measurements – Mitutoyo America
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.