
In sintesi: i difetti di saldatura più comuni sono porosità, cricche, mancanza di fusione (l’incollatura), mancanza di penetrazione, inclusioni di scoria, incisioni marginali, sovrapposizioni, perforazioni, spruzzi e deformazioni. Quasi tutti nascono da quattro cose: pezzo sporco, gas o rivestimento che non proteggono il bagno, parametri sbagliati e mano incerta. La norma EN ISO 6520-1 li divide in sei gruppi, la EN ISO 5817 dice quanto sono tollerabili. Un difetto non si copre con un’altra passata: si asporta con la mola e si rifà.
Un cordone può sembrare bello e non tenere niente. Succede di continuo con la saldatrice a filo, che appoggia il metallo sopra il pezzo senza fonderlo, e capita anche ai saldatori con anni di officina quando cambiano materiale o posizione. La buona notizia è che i difetti lasciano quasi sempre una traccia: una forma del cordone, un colore, un rumore dell’arco. Se sai cosa guardare, capisci da dove arriva il problema prima di sprecare altro filo.
Qui trovi i difetti uno per uno, con il disegno della sezione, le cause vere e i rimedi pratici. Più sotto c’è una tabella per la diagnosi veloce davanti al pezzo, i difetti tipici di ogni processo e i controlli che si possono fare anche in un garage. Se ti servono prima le basi dei processi, parti dalla guida alla saldatura.
Trasparenza: In qualità di Affiliato Amazon, CalibroPro riceve un guadagno dagli acquisti idonei. Se acquisti dai link di questa pagina possiamo ricevere una piccola commissione, senza alcun costo aggiuntivo per te.
Imperfezione o difetto: come li classifica la norma
Nel linguaggio di officina si dice “difetto” a tutto quello che non va. Le norme sono più precise. La EN ISO 6520-1 chiama imperfezione qualsiasi scostamento dal giunto ideale e le raggruppa in sei famiglie, ognuna con un numero di riferimento. Un’imperfezione diventa difetto solo quando supera il limite di accettabilità fissato per quel lavoro.
| Gruppo | Famiglia | Esempi |
|---|---|---|
| 100 | Cricche | cricca longitudinale (101), trasversale (102), di cratere (104) |
| 200 | Cavità | pori e porosità (2011 e seguenti), tarli, cavità di ritiro |
| 300 | Inclusioni solide | scoria (301), ossidi, inclusioni di tungsteno |
| 400 | Mancanza di fusione e di penetrazione | incollatura (401), penetrazione incompleta (402) |
| 500 | Forma e dimensioni | incisione marginale, sovrametallo eccessivo, sovrapposizione, perforazione |
| 600 | Imperfezioni varie | colpi d’arco, spruzzi, segni di molatura |
I limiti stanno nella EN ISO 5817 per l’acciaio (e nella EN ISO 10042 per l’alluminio), che prevede tre livelli di qualità: B elevato, C intermedio, D moderato. Il progettista sceglie il livello in base a quanto è sollecitato il pezzo. Le cricche non sono ammesse a nessun livello. Altre imperfezioni sono tollerate entro certi valori: un’incisione marginale continua su lamiere sopra i 3 mm, per esempio, può arrivare a circa 1 mm al livello D, mentre ai livelli C e B il limite scende a mezzo millimetro, sempre in proporzione allo spessore.
Per chi salda un cancello o un rimorchio la norma non è un obbligo, ma il criterio resta utile: conta quanto è grande l’imperfezione, dove si trova e quanto lavora il giunto. Un poro isolato su una mensola è un difetto estetico. Lo stesso poro alla radice di un gancio di traino è un’altra storia.
Difetti visibili e difetti nascosti
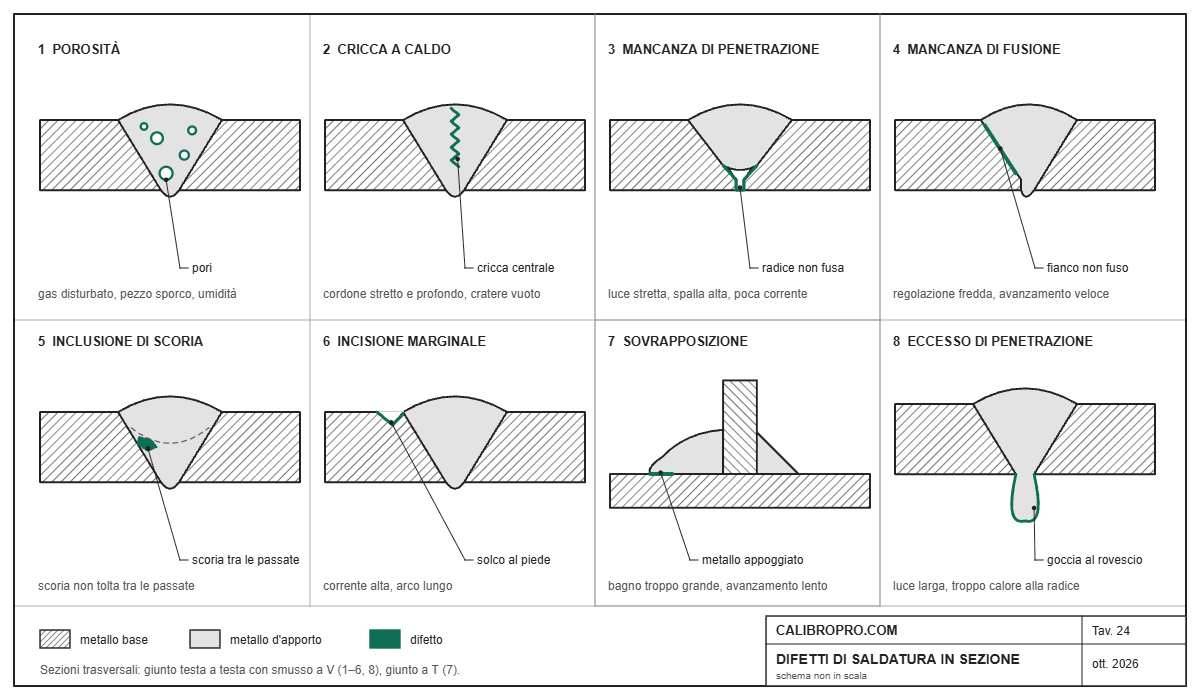
Alcuni difetti si vedono a occhio: incisioni marginali, pori in superficie, spruzzi, sovrapposizioni, perforazioni, deformazioni. Altri stanno dentro il cordone e non si vedono senza tagliare il pezzo o usare un controllo strumentale: porosità interna, inclusioni di scoria, mancanza di fusione tra una passata e l’altra, cricche sotto pelle. È il motivo per cui un cordone “bello” non basta a dire che il giunto è buono. Nel disegno qui sotto trovi otto difetti in sezione, cioè come apparirebbero tagliando il giunto di traverso.
1. Porosità e soffiature
Come si riconosce. Buchi tondi sulla superficie del cordone, isolati o a grappolo, a volte allungati come piccoli vermi (i “tarli”). Quelli che si vedono sono spesso la punta di una porosità che continua dentro.
Perché si forma. Il metallo fuso assorbe gas (azoto e ossigeno dall’aria, idrogeno dall’umidità) e poi, raffreddandosi, lo libera. Se il bagno solidifica prima che le bolle escano, restano intrappolate. Le cause pratiche sono quasi sempre queste:
- gas di protezione assente, scarso o disturbato: bombola vuota, riduttore chiuso, tubo forato, corrente d’aria o ventilatore puntato sul pezzo;
- troppo gas: oltre una certa portata il flusso diventa turbolento e trascina dentro aria;
- ugello sporco di spruzzi o torcia tenuta troppo lontana dal pezzo;
- pezzo con ruggine, olio, vernice o zincatura;
- elettrodi o filo animato che hanno preso umidità.
Come si evita. Pulisci a metallo lucido almeno 2 cm per lato, controlla la portata (con il MIG su lamiere normali si sta di solito tra 8 e 15 litri al minuto), ripara il pezzo dal vento e tieni l’ugello a 10–15 mm dal pezzo. Sulla lamiera zincata togli lo zinco dalla zona del giunto: oltre alla porosità, i fumi di zinco fanno stare male. Per la scelta della miscela c’è la guida al gas per saldatura, per i fili animati quella al filo per saldatura.
Come si ripara. Se i pori sono pochi e superficiali, si molano e si ripassa. Se sono tanti, il cordone va tolto: la porosità visibile è quasi sempre accompagnata da altra porosità all’interno.
2. Cricche
Sono il difetto più pericoloso, perché sotto carico una cricca cresce. Si dividono in due grandi famiglie che hanno cause opposte.
Cricche a caldo
Si formano mentre il cordone solidifica, di solito lungo la linea centrale o nel cratere finale. Le favoriscono un cordone troppo profondo e stretto (quando la profondità supera la larghezza le due metà che si raffreddano si “tirano” al centro), un acciaio con zolfo e fosforo alti, un cratere lasciato vuoto alla fine della passata. Sull’alluminio delle leghe 6xxx compaiono se si salda senza materiale d’apporto o con quello sbagliato: con un filo 4043 o 5356 il problema quasi sparisce (lo spieghiamo nella guida alla saldatura dell’alluminio).
Il rimedio è chiudere bene il cratere (tornando indietro di un centimetro prima di staccare, o con la funzione di riempimento del cratere se la macchina ce l’ha) e cercare un cordone un po’ più largo e meno infossato.
Cricche a freddo
Compaiono quando il pezzo è già freddo, a volte molte ore dopo, fino a uno o due giorni. Si trovano soprattutto nella zona termicamente alterata, appena fuori dal cordone. Servono tre ingredienti insieme: idrogeno nel bagno, un acciaio che tempra (acciai ad alta resistenza, acciai al carbonio sopra lo 0,3–0,4% di carbonio, spessori grossi che raffreddano in fretta) e tensioni di ritiro. Se ne togli uno, la cricca non nasce.
In pratica: elettrodi basici asciutti (vanno essiccati secondo le indicazioni del produttore, di solito intorno ai 300–350 °C per un paio d’ore, e tenuti caldi fino all’uso), preriscaldo sugli spessori grossi e sugli acciai duri, raffreddamento lento. La saldatura della ghisa è il caso estremo di questo problema.
Come si ripara una cricca. Non si salda mai sopra. Si trova dove finisce (con i liquidi penetranti si vede bene), si asporta con la mola fino al metallo sano, si controlla di nuovo e solo allora si risalda, con un preriscaldo se la causa era l’idrogeno.
3. Mancanza di fusione: l’incollatura
Come si riconosce. Il cordone ha un bordo arrotondato che “appoggia” sul pezzo, invece di raccordarsi dolcemente. Con uno scalpello a volte si stacca intero. Se la mancanza di fusione è tra due passate o sul fianco di un cianfrino, da fuori non si vede nulla.
Perché si forma. Il metallo d’apporto si deposita su una superficie che non è arrivata a fusione. È il difetto tipico della saldatrice a filo regolata “fredda”: tensione bassa, velocità di avanzamento alta, torcia che spinge il bagno troppo avanti, cosicché il filo cade sul metallo già fuso invece che sul pezzo. Sugli spessori oltre i 5–6 mm le piccole saldatrici a filo in corto circuito ci arrivano facilmente anche se il cordone sembra bello. In officina lo chiamano incollatura proprio per questo: il cordone è incollato sopra, non fuso dentro.
Come si evita. Più corrente e tensione, avanzamento più lento, filo puntato sul bordo anteriore del bagno e non dentro il bagno stesso, angolo di torcia corretto sui due lati del giunto. Sugli spessori grossi conviene cianfrinare e fare più passate, oppure passare all’elettrodo o a una macchina più potente. Per le regolazioni c’è la guida alla saldatura MIG/MAG.
4. Mancanza di penetrazione
Come si riconosce. Girando il pezzo, sul rovescio del giunto non c’è traccia di fusione: si vedono ancora i due lembi separati. Nei giunti d’angolo la radice resta vuota, anche se si vede solo tagliando.
Perché si forma. Il calore non arriva fino in fondo. Le cause più comuni sono la luce tra i lembi troppo stretta, la spalla del cianfrino troppo alta, la corrente bassa per quello spessore, un elettrodo troppo grosso che non entra nel cianfrino o una velocità eccessiva.
Come si evita. Prepara bene il giunto: oltre i 4–5 mm di spessore serve uno smusso a V, con 1,5–3 mm di luce e una spalla di 1–2 mm. Fai la prima passata con un diametro piccolo e una corrente adeguata. Quando il rovescio è accessibile si può riprendere al rovescio, dopo aver molato la radice fino al metallo pulito.
Mancanza di fusione e mancanza di penetrazione vengono spesso confuse. La prima riguarda il legame tra cordone e pezzo (o tra due passate), la seconda riguarda la profondità: il cordone è fuso bene ma non arriva in fondo al giunto.
5. Inclusioni di scoria e di tungsteno
Con l’elettrodo e con il filo animato, la scoria che protegge il bagno deve risalire in superficie. Se resta intrappolata, forma inclusioni scure e allungate, spesso tra una passata e l’altra o sui fianchi del cianfrino. Le cause sono la pulizia insufficiente tra le passate, una corrente troppo bassa che non dà al bagno il tempo di “galleggiare” la scoria, un angolo dell’elettrodo che spinge la scoria davanti all’arco, i solchi profondi lasciati da un cordone precedente troppo convesso.
Tra una passata e l’altra si toglie la scoria con martellina e spazzola, e se il cordone ha lasciato gole profonde ai bordi si passano con la mola. Con il TIG il difetto equivalente è l’inclusione di tungsteno: succede quando l’elettrodo tocca il bagno o la bacchetta. Si vede come una macchia chiara in radiografia, e a occhio come un punto scuro con l’arco che diventa instabile. Si ferma tutto, si mola la zona e si riaffila il tungsteno, come spiegato nella guida alla saldatura TIG.
6. Incisioni marginali
Come si riconosce. Un solco lungo il bordo del cordone, scavato nel metallo base e non riempito. Al tatto con l’unghia si sente il gradino.
Perché si forma. Corrente troppo alta, arco troppo lungo, velocità eccessiva o torcia inclinata verso un solo lato. Nei cordoni d’angolo in verticale e in frontale capita quasi sempre sul lato alto, dove il metallo fuso cola verso il basso.
Come si evita. Abbassa la corrente, accorcia l’arco, rallenta un attimo sui bordi quando fai il pendolamento. È un difetto meno innocuo di quanto sembri: il solco è un intaglio, e sotto carichi ripetuti le cricche di fatica partono proprio da lì. Si ripara con una passata sottile di riempimento, dopo aver pulito il solco.
7. Sovrapposizione, sovrametallo e convessità
La sovrapposizione (in inglese overlap) è il metallo che trabocca oltre il piede del cordone e si appoggia sul pezzo senza fondersi, come una colata di cera. È parente stretta dell’incollatura e ha le stesse cause: bagno troppo grande rispetto al calore, velocità bassa, filo troppo veloce rispetto alla tensione.
Il sovrametallo eccessivo è un cordone troppo alto e bombato. Non è solo brutto: il raccordo brusco tra cordone e pezzo concentra le tensioni. Il contrario, un cordone d’angolo troppo concavo, riduce la sezione resistente. Per misurarli si usa un calibro per saldature, come nel secondo disegno più sotto.
Al rovescio c’è il corrispettivo: l’eccesso di penetrazione, cioè la goccia di metallo che pende sotto il giunto, e la radice concava, che si ritira verso l’interno.
8. Perforazione
Il buco nel pezzo, tipico della lamiera sottile e delle carrozzerie. Corrente troppo alta, velocità troppo bassa, luce tra i lembi troppo grande. Sotto i 2 mm conviene saldare a punti ravvicinati e poi unirli, lasciando raffreddare tra un tratto e l’altro, e usare un supporto in rame dietro il giunto: il rame porta via calore e non si salda all’acciaio. Con il TIG la pedaliera o la corrente pulsata aiutano molto.
9. Spruzzi, colpi d’arco e deformazioni
Gli spruzzi sono goccioline di metallo che si attaccano intorno al cordone. Con il filo pieno nascono da una tensione bassa rispetto alla velocità del filo, dalla CO₂ pura, da una massa collegata male. Con il filo animato senza gas la prima cosa da controllare è la polarità: questo filo vuole la torcia sul negativo, al contrario del filo pieno. Con la polarità sbagliata l’arco scoppietta, gli spruzzi raddoppiano e la penetrazione crolla. Ne parliamo nella guida alla saldatrice a filo senza gas.
I colpi d’arco sono i segni lasciati innescando l’arco fuori dal giunto. Sugli acciai che temprano possono far partire una cricca, quindi l’arco si innesca dentro il cianfrino o su una piastrina di prova.
Le deformazioni vengono dal ritiro: il cordone si raffredda e si accorcia, e si porta dietro il pezzo. Si riducono puntando bene, saldando a tratti alterni (la tecnica del passo del pellegrino), bilanciando le passate sui due lati e, quando si può, bloccando il pezzo o pre-deformandolo nel verso opposto.
Difetti tipici di ogni processo
Ogni processo ha i suoi difetti preferiti. Conoscerli aiuta a cercare la causa nel posto giusto.
| Processo | Difetti più frequenti | Causa più comune |
|---|---|---|
| Filo con gas (MIG/MAG) | incollatura, porosità, spruzzi | regolazione troppo fredda, gas disturbato dal vento |
| Filo animato senza gas | spruzzi, inclusioni di scoria, porosità | polarità invertita, filo umido, pulizia tra le passate |
| Elettrodo (MMA) | inclusioni di scoria, incisioni marginali, cricche a freddo | scoria non tolta, arco lungo, elettrodi basici umidi |
| TIG | inclusioni di tungsteno, porosità, ossidazione al rovescio | tungsteno che tocca il bagno, gas scarso, rovescio non protetto |
| Alluminio (TIG e MIG) | porosità, cricche a caldo, mancanza di fusione | ossido non tolto, idrogeno dall’umidità, apporto sbagliato |
Con l’elettrodo vale una regola semplice: arco corto, lungo quanto il diametro dell’anima, e scoria sempre tolta prima della passata successiva. Le sigle e la conservazione degli elettrodi sono nella guida agli elettrodi per saldatura, la tecnica in quella alla saldatura a elettrodo. Sull’inox il difetto più tipico è il colore: un cordone grigio o nero indica che il metallo si è ossidato, e la guida all’acciaio inox spiega come evitarlo.
Con la saldatrice a filo, i cinque errori più comuni si vedono bene in questo video:
Diagnosi veloce: cosa vedi e cosa cambiare
Questa tabella è pensata per il banco, soprattutto per la saldatura a filo. Cambia una cosa alla volta e prova su un ritaglio dello stesso spessore.
| Cosa vedi | Causa probabile | Cosa provare |
|---|---|---|
| Buchi o bolle sul cordone | gas assente o disturbato, pezzo sporco | controlla bombola e portata, ripara dal vento, pulisci a lucido |
| Cordone alto e stretto che non bagna i bordi | tensione bassa rispetto al filo, avanzamento veloce | alza la tensione di uno scatto, rallenta |
| Cordone piatto con solchi ai lati | tensione o corrente alta, arco lungo | abbassa la tensione, accorcia la distanza |
| Arco che scoppietta e tanti spruzzi | filo troppo veloce, polarità sbagliata, massa lontana | regola la velocità del filo, controlla polarità e massa |
| Il cordone si stacca con lo scalpello | incollatura | più calore, avanzamento più lento, filo sul bordo del bagno |
| Crepa al centro o nel cratere finale | cricca a caldo | riempi il cratere, cordone meno stretto e profondo |
| Rovescio senza segni di fusione | mancanza di penetrazione | più luce, smusso, prima passata più calda |
| Buco nella lamiera | perforazione | meno corrente, saldatura a punti, supporto in rame |
Perché la saldatura non attacca
È una delle domande più cercate, e la risposta di solito è una di queste. La massa è collegata su un punto verniciato o arrugginito, oppure lontano dal giunto. Il pezzo è sporco e l’arco non si stabilizza. La corrente è troppo bassa per quello spessore e il cordone resta sopra (vedi l’incollatura). Con il filo animato la polarità è invertita. Con l’elettrodo, può darsi che sia umido o del tipo sbagliato per la macchina: alcuni basici vogliono la corrente continua e su certe saldatrici economiche l’arco fatica a restare acceso. Prova in quest’ordine, dalla massa ai parametri: il più delle volte il problema è lì.
Come si controlla una saldatura
Nell’industria i controlli sono codificati, e anche in un’officina piccola alcuni sono alla portata di tutti.
- Esame visivo (EN ISO 17637): è il primo e il più economico. Buona luce, una lente, il pezzo pulito dalla scoria. Si guardano forma e dimensioni del cordone, raccordi, incisioni, pori, cricche superficiali.
- Liquidi penetranti (EN ISO 3452-1): tre bombolette, un detergente, un penetrante rosso e un rivelatore bianco. Il penetrante entra nelle cricche e nei pori aperti in superficie, il rivelatore lo tira fuori e il difetto compare come una linea o un punto rosso. Costano poco e sono il modo più semplice per seguire una cricca fino in fondo.
- Magnetoscopia (EN ISO 17638): solo sugli acciai magnetici, trova anche difetti appena sotto la superficie.
- Ultrasuoni (EN ISO 17640) e radiografia (EN ISO 17636): vedono dentro il giunto. Servono attrezzature e operatori certificati, e si usano su strutture, recipienti a pressione e tubazioni.
Per allenarsi c’è un controllo distruttivo semplice e molto istruttivo: si salda un giunto a T da un solo lato e poi lo si piega col martello, schiacciando il cordone. Se il pezzo si apre lungo la radice mostrando metallo liscio e lucido, il cordone non aveva fuso. Se si piega senza aprirsi, o si rompe nel metallo base, la fusione c’era. In alternativa si taglia il giunto di traverso con un disco sottile e si leviga la sezione con carta sempre più fine: la linea di fusione e la penetrazione si vedono già così, e diventano evidenti con un attacco chimico (in laboratorio si usa il Nital, con guanti, occhiali e ventilazione).
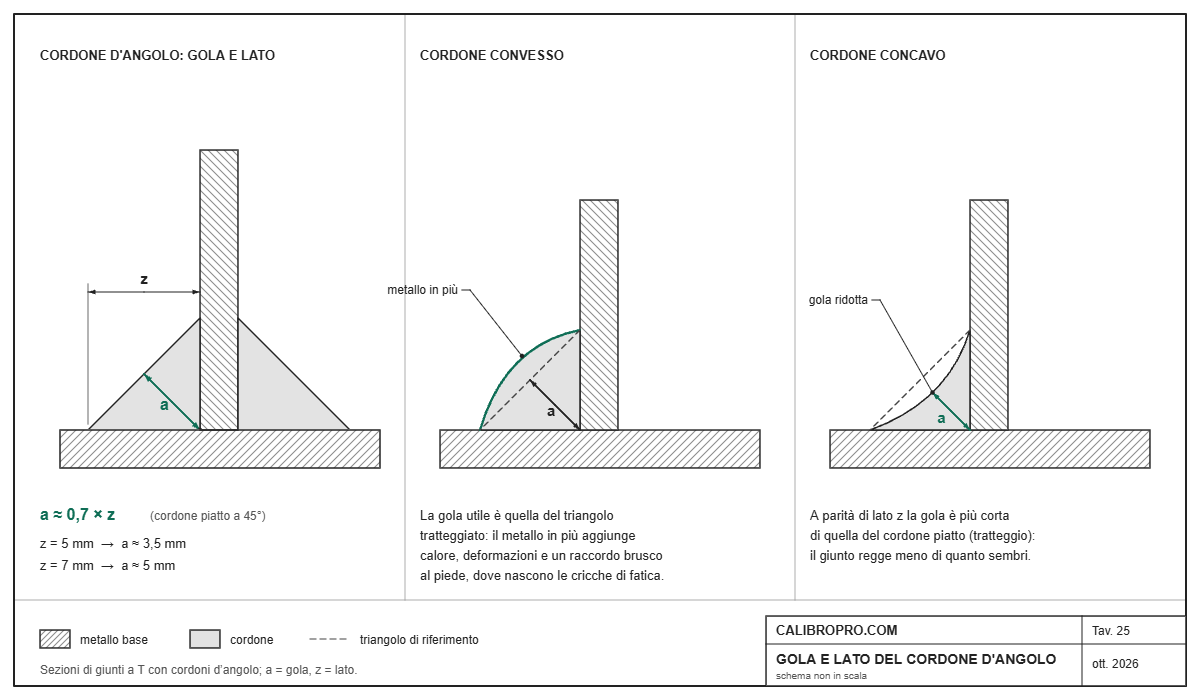
Nei cordoni d’angolo la misura che conta è la gola, cioè l’altezza del triangolo inscritto nel cordone, indicata con a. Il lato, indicato con z, è più facile da misurare: in un cordone a 45° la gola vale circa 0,7 volte il lato. Un cordone molto convesso non aumenta la resistenza, aggiunge solo metallo e tensioni; uno concavo, a parità di lato, ha una gola più piccola di quella che sembra. Il calibro per saldature misura entrambi in pochi secondi.
Vedi i calibri per saldature su Amazon →
Per vedere come si fanno i controlli non distruttivi sulle saldature, questo video della serie 3CMM li riassume bene:
Come si ripara un difetto
La tentazione è sempre la stessa: passarci sopra un altro cordone. Funziona solo per i difetti di forma, come un cordone troppo basso o un’incisione leggera. Per tutto il resto la sequenza corretta è questa:
- individua il difetto e la sua estensione, anche con i liquidi penetranti se è una cricca;
- asporta con la mola o con un disco lamellare fino al metallo sano, dando alla scanalatura una forma a U aperta che si possa riempire bene;
- controlla di nuovo che il difetto sia sparito;
- togli la causa: asciuga gli elettrodi, ripara dal vento, alza la corrente, preriscalda se serve;
- risalda e ricontrolla.
Se ripari un pezzo strutturale, un attrezzo di sollevamento o qualcosa da cui dipende la sicurezza di qualcuno, e non sei sicuro del risultato, fallo controllare da una carpenteria certificata. Per la protezione durante la molatura e la saldatura c’è la guida alla sicurezza in saldatura.
Per controllare e correggere le saldature
- Calibro per saldature: misura gola, lato e sovrametallo
- Kit liquidi penetranti: detergente, penetrante e rivelatore per trovare le cricche
- Lente con luce LED: per l’esame visivo
- Dischi lamellari grana 60: per asportare i difetti prima di risaldare
- Spazzole a tazza per smerigliatrice: per pulire il pezzo e togliere la scoria
- Spray antispruzzo: per ugelli e pezzi
- Fornetto per elettrodi: per tenere asciutti gli elettrodi basici
Link affiliati Amazon: se acquisti da qui CalibroPro riceve una piccola commissione, senza costi in più per te.
La checklist prima di accendere l’arco
- Pezzo pulito a lucido, senza olio, vernice, ruggine e zinco nella zona del giunto.
- Giunto preparato: luce, smusso e spalla adatti allo spessore, lembi allineati e ben puntati.
- Gas giusto per il materiale, bombola con pressione, portata verificata all’ugello, nessuna corrente d’aria.
- Filo ed elettrodi asciutti, rulli e guaina della misura giusta, punta guidafilo non consumata.
- Polarità corretta per il filo o l’elettrodo che usi.
- Massa vicina al giunto, su metallo pulito.
- Prova su un ritaglio dello stesso spessore prima del pezzo vero.
Domande frequenti
Quali sono i difetti di saldatura più comuni?
Porosità, cricche, mancanza di fusione (incollatura), mancanza di penetrazione, inclusioni di scoria, incisioni marginali, sovrapposizioni, perforazioni, spruzzi e deformazioni. La norma EN ISO 6520-1 li divide in sei gruppi: cricche, cavità, inclusioni solide, mancanza di fusione e penetrazione, difetti di forma, imperfezioni varie.
Che differenza c’è tra mancanza di fusione e mancanza di penetrazione?
La mancanza di fusione è un cordone che non si è legato al pezzo o alla passata precedente: il metallo è appoggiato, non fuso. La mancanza di penetrazione è un cordone fuso bene che però non arriva fino al fondo del giunto, lasciando la radice aperta.
Perché la saldatura a filo fa i buchi?
Quasi sempre per un problema di gas: bombola vuota, portata sbagliata, vento che porta via la protezione, ugello sporco. Le altre cause sono il pezzo sporco o zincato e il filo animato che ha preso umidità.
Cos’è l’incollatura in saldatura?
È il nome da officina della mancanza di fusione: il metallo d’apporto resta incollato sopra il pezzo senza fondersi con esso. È tipica della saldatrice a filo regolata con poca tensione o usata su spessori troppo grossi. Il cordone sembra regolare ma si può staccare.
Perché la saldatura si crepa?
Le cricche a caldo nascono durante la solidificazione, per cordoni troppo stretti e profondi, crateri non riempiti o acciai con impurità. Quelle a freddo compaiono anche ore dopo e sono dovute all’idrogeno, agli acciai che temprano e alle tensioni di ritiro: si prevengono con elettrodi asciutti e preriscaldo.
Come si capisce se una saldatura è fatta bene?
Il cordone deve essere regolare, raccordato dolcemente ai bordi, senza pori, solchi o crepe, e sul rovescio deve vedersi la fusione. Per i difetti di superficie si usano i liquidi penetranti; per allenarsi si può tagliare e levigare una sezione o rompere un giunto di prova.
Si può correggere un difetto ripassando sopra?
Solo i difetti di forma, come un cordone basso o un’incisione leggera. Pori diffusi, inclusioni, incollature e cricche vanno asportati con la mola fino al metallo sano, ricontrollati e poi risaldati dopo aver eliminato la causa.
Da dove partire
Se un difetto si ripete, non cambiare tutto insieme. Scegli il sintomo nella tabella di diagnosi, cambia un parametro, rifai la prova e confronta. Nella maggior parte dei casi la causa è banale: un pezzo non pulito, un gas che non arriva, una massa messa male, una regolazione troppo fredda. Quando il cordone esce regolare su tre o quattro prove di fila, hai trovato la regolazione per quello spessore: scrivila su un foglietto attaccato alla saldatrice e risparmierai tempo la volta successiva.
Potrebbe interessarti anche
Oppure apri i calcolatori o il glossario.